Bevezetés
A 3D nyomtatógyártók számára egy kis PTFE cső közvetlenül befolyásolhatja a filament adagolását. Az inkonzisztens belső átmérő, az érdes furatfelületek vagy az instabil tűrések növelhetik a súrlódást, adagolási ellenállást okozhatnak, és inkonzisztens nyomtatáshoz vezethetnek – különösen Bowden és automatikus anyagellátó rendszerekben.
A megfelelő PTFE cső beszerzése ezért többet igényel, mint az ár és a névleges méretek összehasonlítását. Ez az útmutató elmagyarázza, hogyan kell kiválasztani a megfelelő specifikációkat, értékelni a PTFE csőgyártókat, tesztelni a mintákat, és biztosítani a tömeggyártás állandó minőségét.
Hol használják a PTFE csöveket a 3D nyomtatókban?
A PTFE természetesen alacsony súrlódási együtthatóval, valamint jó hőmérséklet- és vegyi ellenállással rendelkezik, így a PTFE csövek különösen hasznosak a filament 3D nyomtatási rendszereken keresztüli vezetéséhez.
A különböző nyomtatóarchitektúrák azonban eltérő követelményeket támasztanak a csővel szemben.
Bowden extruder rendszerek
Egy Bowden-rendszerben az extruder motorja el van választva a forró végtől, és a filament egy PTFE csövön halad át, mielőtt eléri a fúvókát.
Mivel az izzószál viszonylag hosszú utat tehet meg, a csőnek sima és egyenletes belső felülettel kell rendelkeznie. A belső átmérő, a mérettűrés, a cső hajlítása és a felület minősége mind befolyásolhatja az adagolási ellenállást.
A Bowden-stílusú nyomtatókat gyártó gyártók számára ezért különösen fontos a PTFE cső konzisztenciája.
Közvetlen meghajtású extruder bélések
A közvetlen hajtású rendszerek közelebb helyezik az extrudert a forró véghez, csökkentve ezzel a filament teljes útját. A rövid PTFE béléscsövek vagy vezetőcsövek azonban továbbra is használhatók a filament pontos vezetéséhez az alkatrészek között.
Ezekben az alkalmazásokban a pontos vágási hossz, a méretstabilitás és a tiszta belső felület fontosabb lehet, mint egyszerűen hosszú csőtekercsek szállítása.
AMS és automatikus anyagellátó rendszerek
Az automatikus anyagellátás és a többanyagos rendszerek további követelményeket támasztanak a filamentvezető csövekkel szemben.
Az izzószál ismételten betölthető, kirakodható, kapcsolható és viszonylag nagy távolságokon szállítható. Az útvonal több görbét és csatlakozási pontot is tartalmazhat.
Emiatt az ezekben a rendszerekben használt csöveket a tényleges izzószál átmérője, az úthossz, a hajlítási geometria és a csatlakozó kialakítása alapján kell kiválasztani, ahelyett, hogy feltételeznénk, hogy egyetlen szabványos csőméret minden rendszerhez megfelelő.
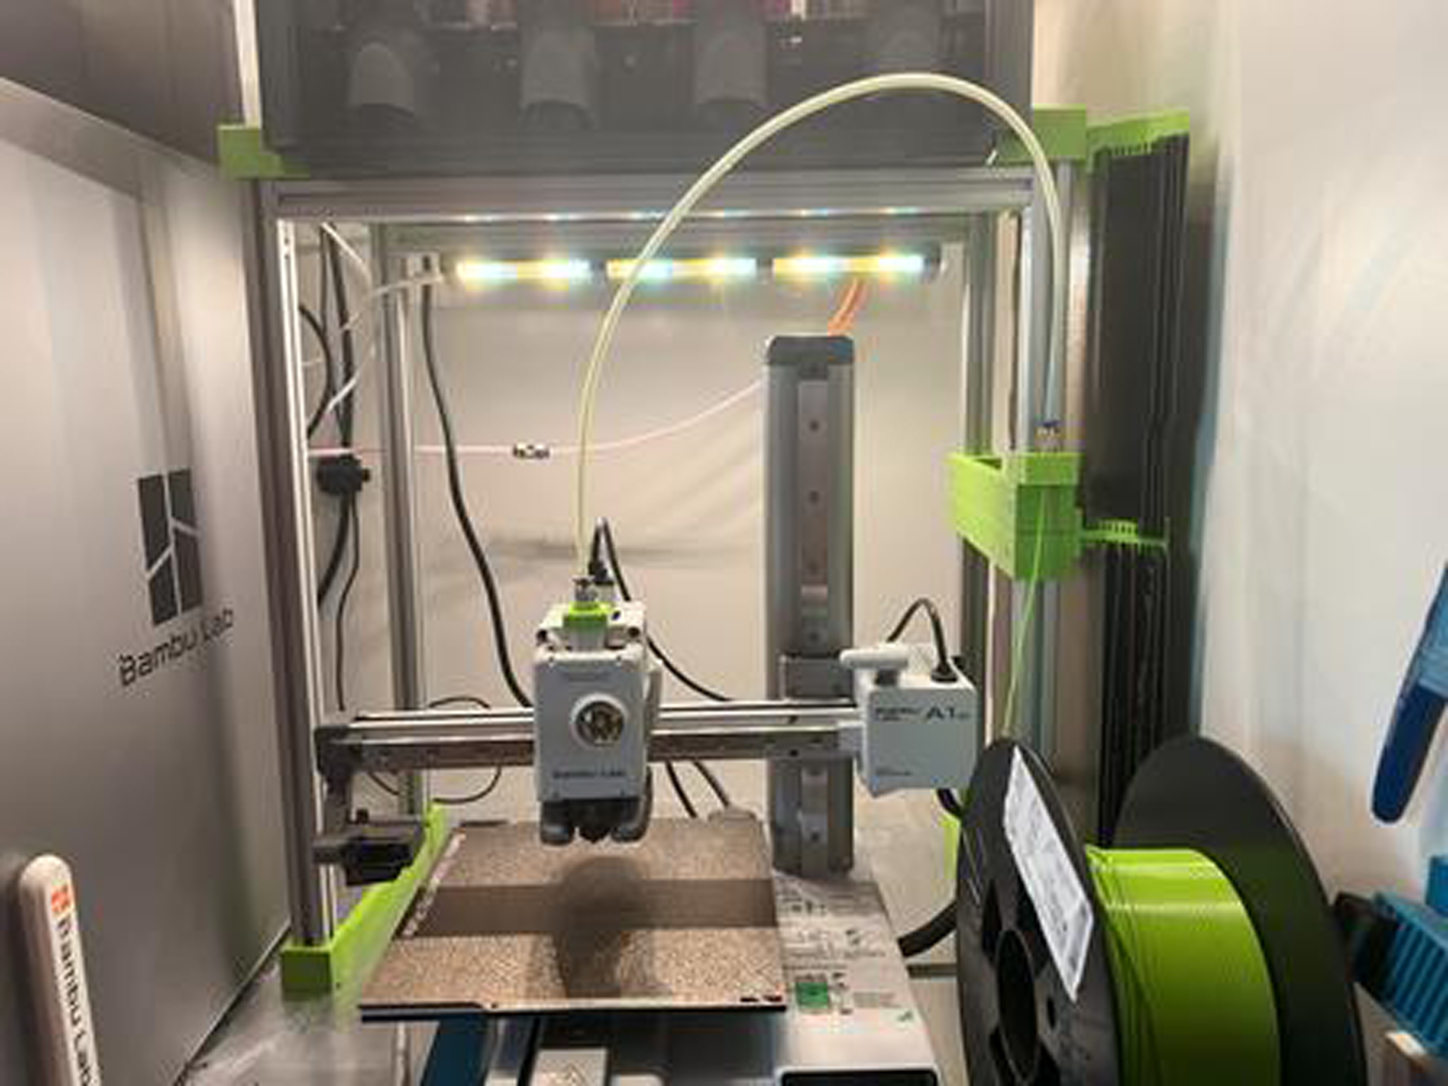
Ipari 3D nyomtatók
Az ipari nyomtatók hosszabb gyártási ciklusokon át működhetnek, és gyakran nagyobb alkatrész-konzisztenciát igényelnek.
A nagy mennyiségben nyomtatókat gyártó gyártók számára ezért a PTFE csöveket a teljes filament-továbbító rendszer részének kell tekinteni, nem pedig csupán egy egyszerű műanyag csőnek.
Az ilyen alkalmazásokhoz kifejlesztett csövek áttekintését lásd a Besteflon termékében.PTFE csövek 3D nyomtatókhoz.
Milyen specifikációk számítanak a PTFE csövek beszerzésekor?
PTFE csövek 3D nyomtatógyártáshoz történő beszerzésekor a névleges méret önmagában nem elegendő. Két azonos méretű cső eltérő teljesítményt nyújthat a tűrések, a belső felület minősége, a koncentricitás és a gyártási állandóság miatt. Ezért az OEM-vásárlóknak árajánlatkérés előtt meg kell határozniuk a következő specifikációkat.
1. Belső átmérő és külső átmérő
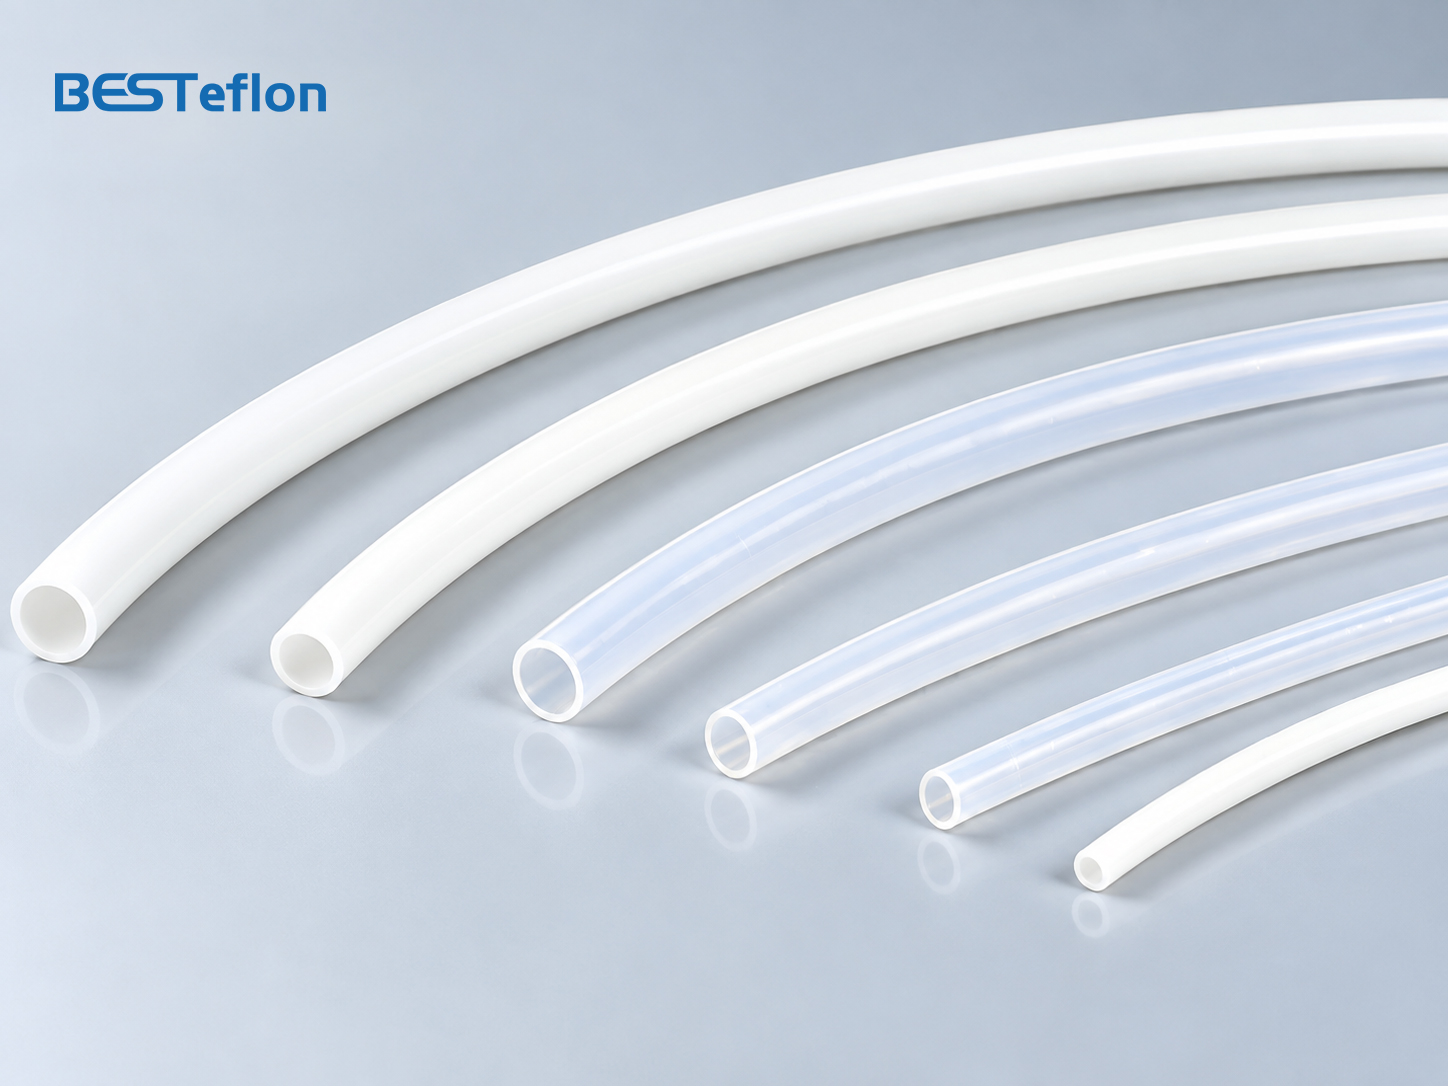
1,75 mm-es Filamenthez,2 mm belső átmérő × 4 mm külső átmérőA PTFE csöveket gyakran használják Bowden- és szálvezető rendszerekben. Azonban nem minden nyomtatóhoz alkalmasak.
Egyes konstrukciók szűkebb belső átmérőt igényelhetnek a jobb filamentvezetés érdekében, míg a hosszú vagy ívelt adagolási útvonalakon nagyobb szabad térre lehet szükség. A 2,85 mm-es filamentet használó nyomtatókhoz nagyobb csövekre is szükség van.
A specifikációnak egyértelműen meg kell határoznia:
- · Belső átmérő (ID)
- · Külső átmérő (OD)
- · Falvastagság
- · Szál átmérője
- · Szükséges hossz
A megfelelő csőméretnek a tényleges izzószál útján és a nyomtató kialakításán kell alapulnia, nem pedig egyszerűen a piacon elterjedt méretet kell választani.
2. Belső átmérő tűréshatára
A tűrés ugyanolyan fontos, mint a névleges méret. Ha a belső átmérő túl nagy, a túlzott hézag növelheti a szál mozgását. Ha túl szoros, az előtolási ellenállás megnőhet, különösen hajlítások vagy rugalmas szál használata esetén.
Ahelyett, hogy csak kérdeznél,„Tudnak szállítani 2 × 4 mm-es PTFE csövet?”, az OEM-vásárlóknak a következőket kell megkérdezniük:
„Milyen belső és külső átmérőjű tűréshatárokat tud következetesen betartani a sorozatgyártás során?”
Ez segít meghatározni, hogy a beszállító képes-e konzisztens csöveket biztosítani a tömeggyártáshoz.
3. Belső felület simasága
A PTFE természetesen alacsony súrlódást biztosít, de az extrudálás minősége továbbra is befolyásolja a szál mozgását. A belső furatnaksima, tiszta, karcolásoktól, szennyeződésektől és deformációtól mentes.
Ez különösen fontossá válik hosszú Bowden- és automatikus anyagellátó rendszereknél, ahol a súrlódás kismértékű növekedése felhalmozódhat az izzószál útja mentén.
Röviden,Az alacsony súrlódás a PTFE-nek köszönhető; az állandó alacsony súrlódású teljesítmény a gyártási minőségtől is függ.
4. Koncentricitás és kerekség
A helyes belső és külső átmérő nem feltétlenül jelenti azt, hogy a cső méreteiben tökéletes. Ha a belső furat nem középen helyezkedik el, a falvastagság egyenetlen lesz. Ha a cső ovális lesz, az befolyásolhatja a csatlakozó illeszkedését és a szál hézagát is.
OEM alkalmazásokhoz, különösen azokhoz, amelyek szigorú tűréshatárokat igényelnek,A koncentrikusságot és a kerekdedséget bele kell foglalni a beszállítói minőségértékelésbe.
5. Hőmérséklet-tűrés
A PTFE kiváló hőmérséklet-állósággal rendelkezik. A Besteflon PTFE csövek széles üzemi hőmérséklet-tartományban működnek, körülbelül-65°C és +260°C között (-85°F és 500°F között).
A PTFE anyaggal való érintkezési képességet azonban nem szabad összekeverni a teljes hotend rendszer megengedett üzemi hőmérsékletével. A tényleges feltételek a cső helyzetétől, a fűtött zónához való közelségtől, a szerelvényektől és a nyomtató kialakításától függenek.
Ezért a hőmérsékleti követelményeket mindig a cső tényleges telepítési és működési környezetének megfelelően kell értékelni.
Szűz PTFE vs. alacsonyabb minőségű nyersanyagok
3D nyomtató OEM projektekhez általában a szűz PTFE-t részesítik előnyben, ahol kiszámítható méretek, felületi minőség és stabil fizikai tulajdonságok szükségesek.
A kiváló minőségű szűz PTFE a következőket biztosítja:
- · Egyenletes extrudálási teljesítmény
- · Stabil méretszabályozás
- · Sima belső felületek
- · Kiszámítható mechanikai jellemzők
- · Egyenletes megjelenés és tisztaság
Ez egyre fontosabbá válik, amikor a gyártás a prototípusokról több ezer nyomtatóra vált.
Besteflonkiváló minőségű PTFE alapanyagokat használ elismert anyagbeszállítóktól, beleértve a Chemours-t és a Daikin-t, és az extrudálás előtt ellenőrzi az anyagtárolási körülményeket.
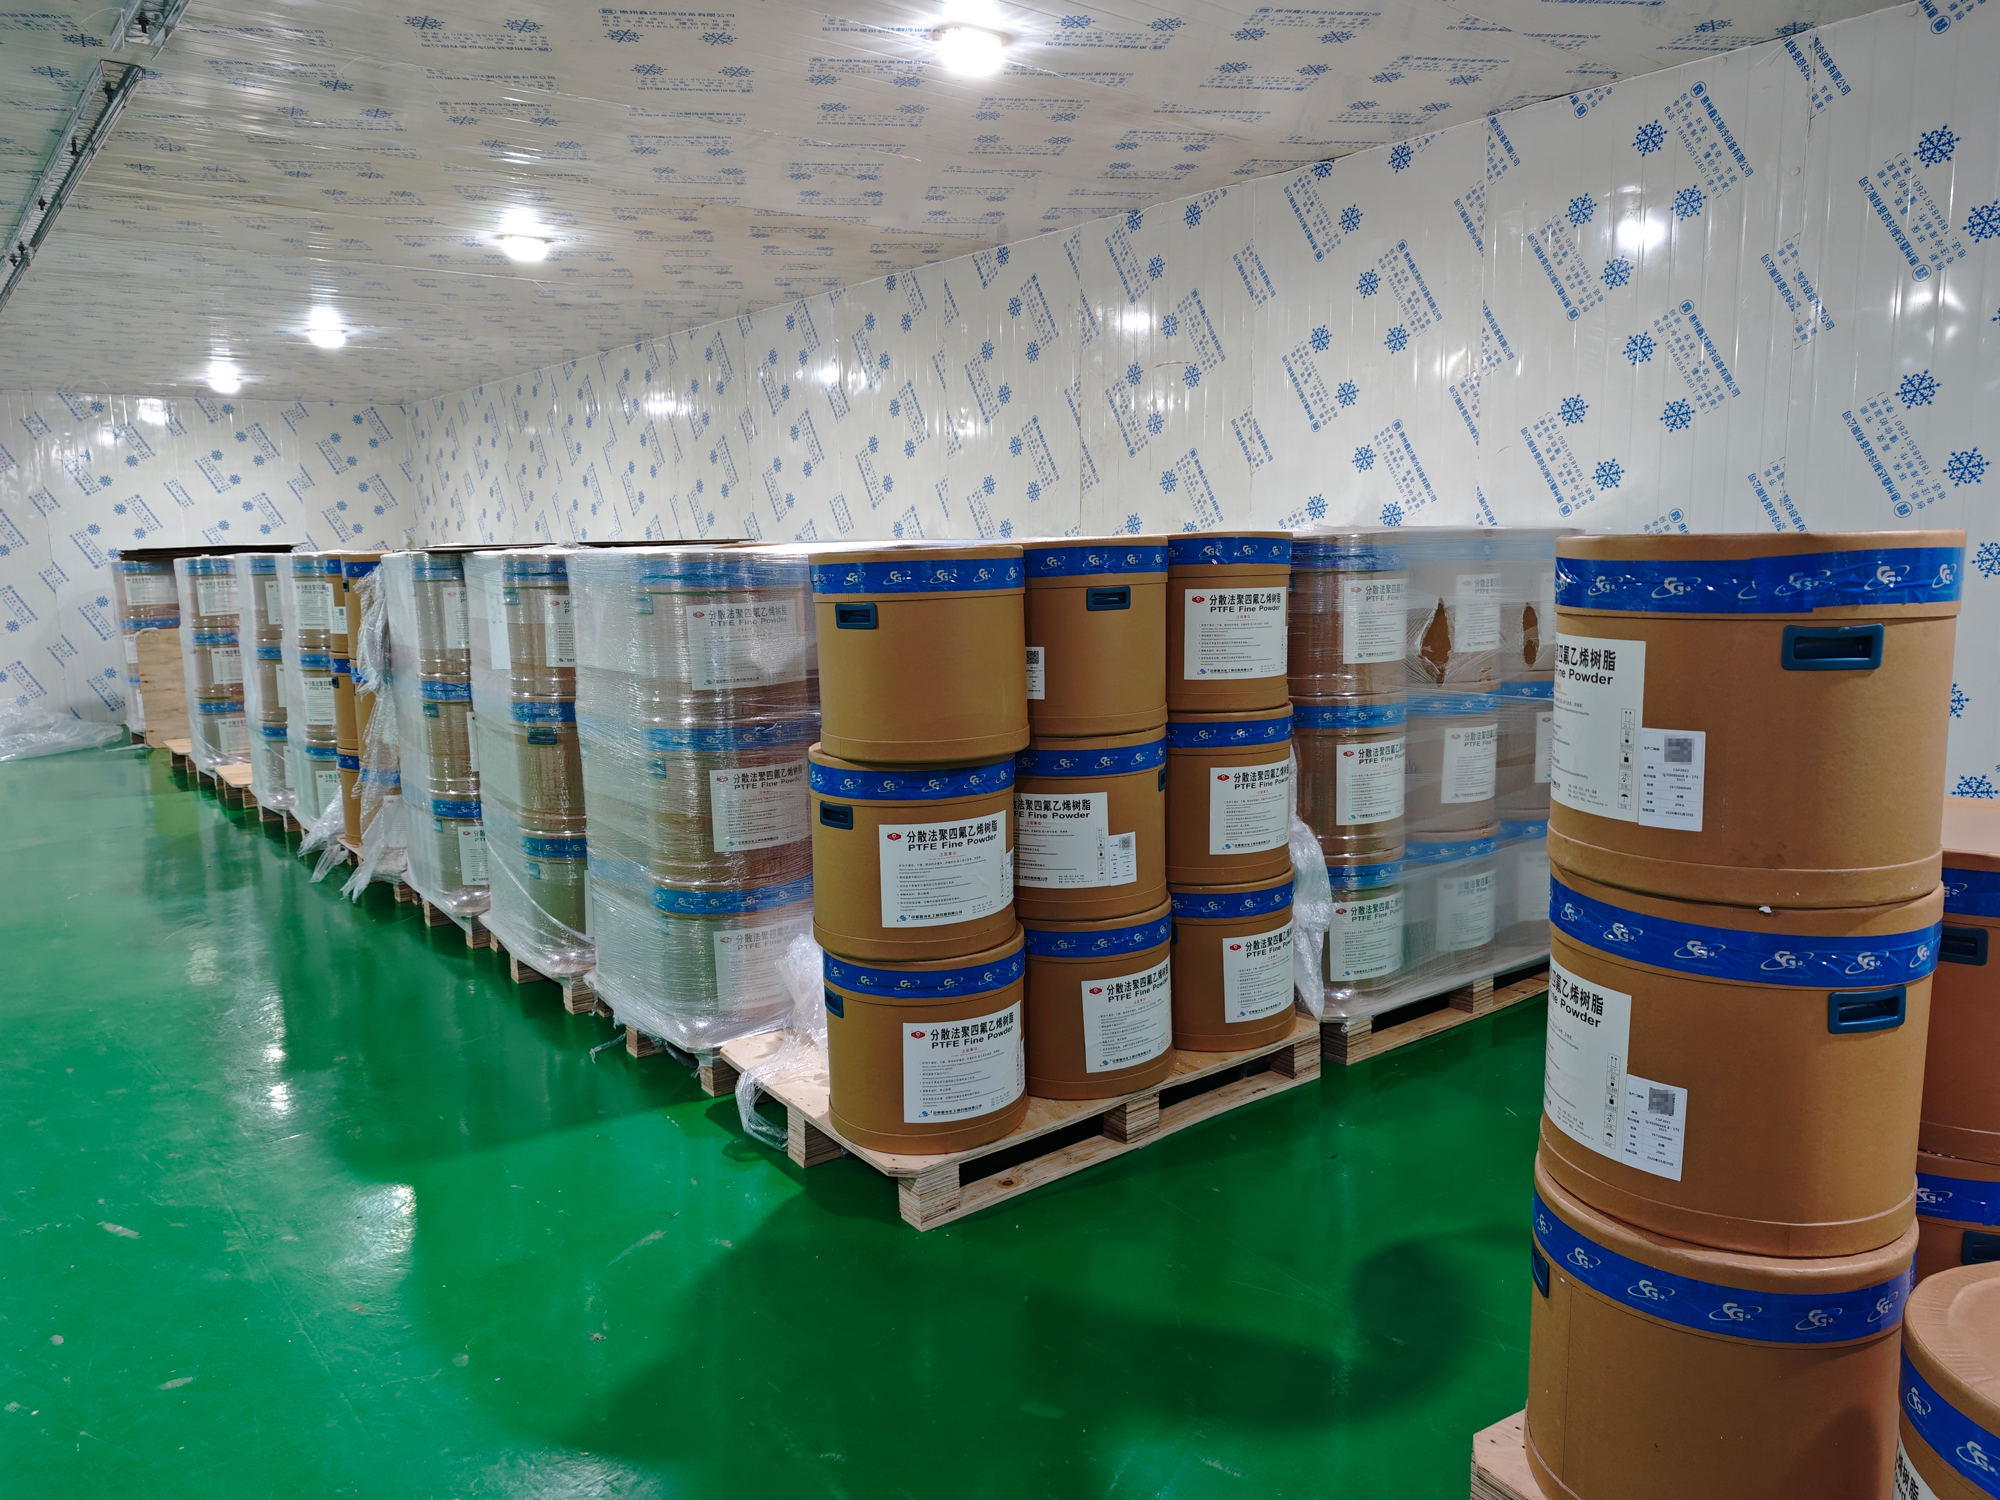
Az OEM vásárlók számára a kulcskérdés nem egyszerűen az, hogy „PTFE-ből készült?”, hanem inkább:
Milyen alapanyagot használnak, hogyan szabályozzák azt, és képes-e a beszállító ugyanazt az anyagminőséget fenntartani a gyártási tételek között?
Hogyan értékeljünk egy PTFE csőgyártót?
Könnyű PTFE cső beszállítót találni online. Annak meghatározása, hogy az adott beszállító képes-e hosszú távú 3D nyomtatógyártást támogatni, már nehezebb.
1. Értékelje a tényleges gyártási tapasztalatokat
Kezdje azzal, hogy megállapítja, hogy a cég valóban gyárt-e PTFE csöveket.
Hasznos kérdések többek között:
- · Mióta gyártanak PTFE csöveket?
- · Milyen méretű PTFE csöveket gyártanak rendszeresen?
- · Szabályozhatóak az belső és külső átmérő tűrései?
- · Tudsz egyedi specifikációkat készíteni?
- · Milyen ellenőrző berendezéseket használnak?
- · Hogyan szabályozzák a gyártási tételeket?
Ez sokkal értelmesebb annál, mint egyszerűen megkérdezni, hogy egy vállalat hány éve exportál termékeket.
Besteflontöbb mint20 év PTFE gyártási tapasztalat, amely lehetővé teszi számunkra, hogy mind a szabványos csöveket, mind az egyedi OEM-követelményeket támogassuk.
2. Ellenőrizze a termelési kapacitást
A kapacitás számít, amikor egy 3D nyomtató a fejlesztéstől a tömeggyártásig terjed.
Egy beszállító sikeresen legyárthat néhány száz métert prototípusgyártáshoz, de nehézségekbe ütközik, ha a havi kereslet jelentősen megnő.
A vásárlóknak értékelniük kell:
- · Extrudáló sorok száma és típusa
- · Standard és egyedi méretezési lehetőségek
- · Havi vagy éves kapacitás
- · Gyártási átfutási idők
- · Képesség az ismétlődő megrendelések kezelésére
- · Skálázhatóság a jövőbeli igényekhez igazodva
Besteflonkörülbelül egy gyártóüzemet üzemeltet10 000 m²amelynek éves termelési kapacitása eléri a kb.30 millió métera csőgyártás egész területén.
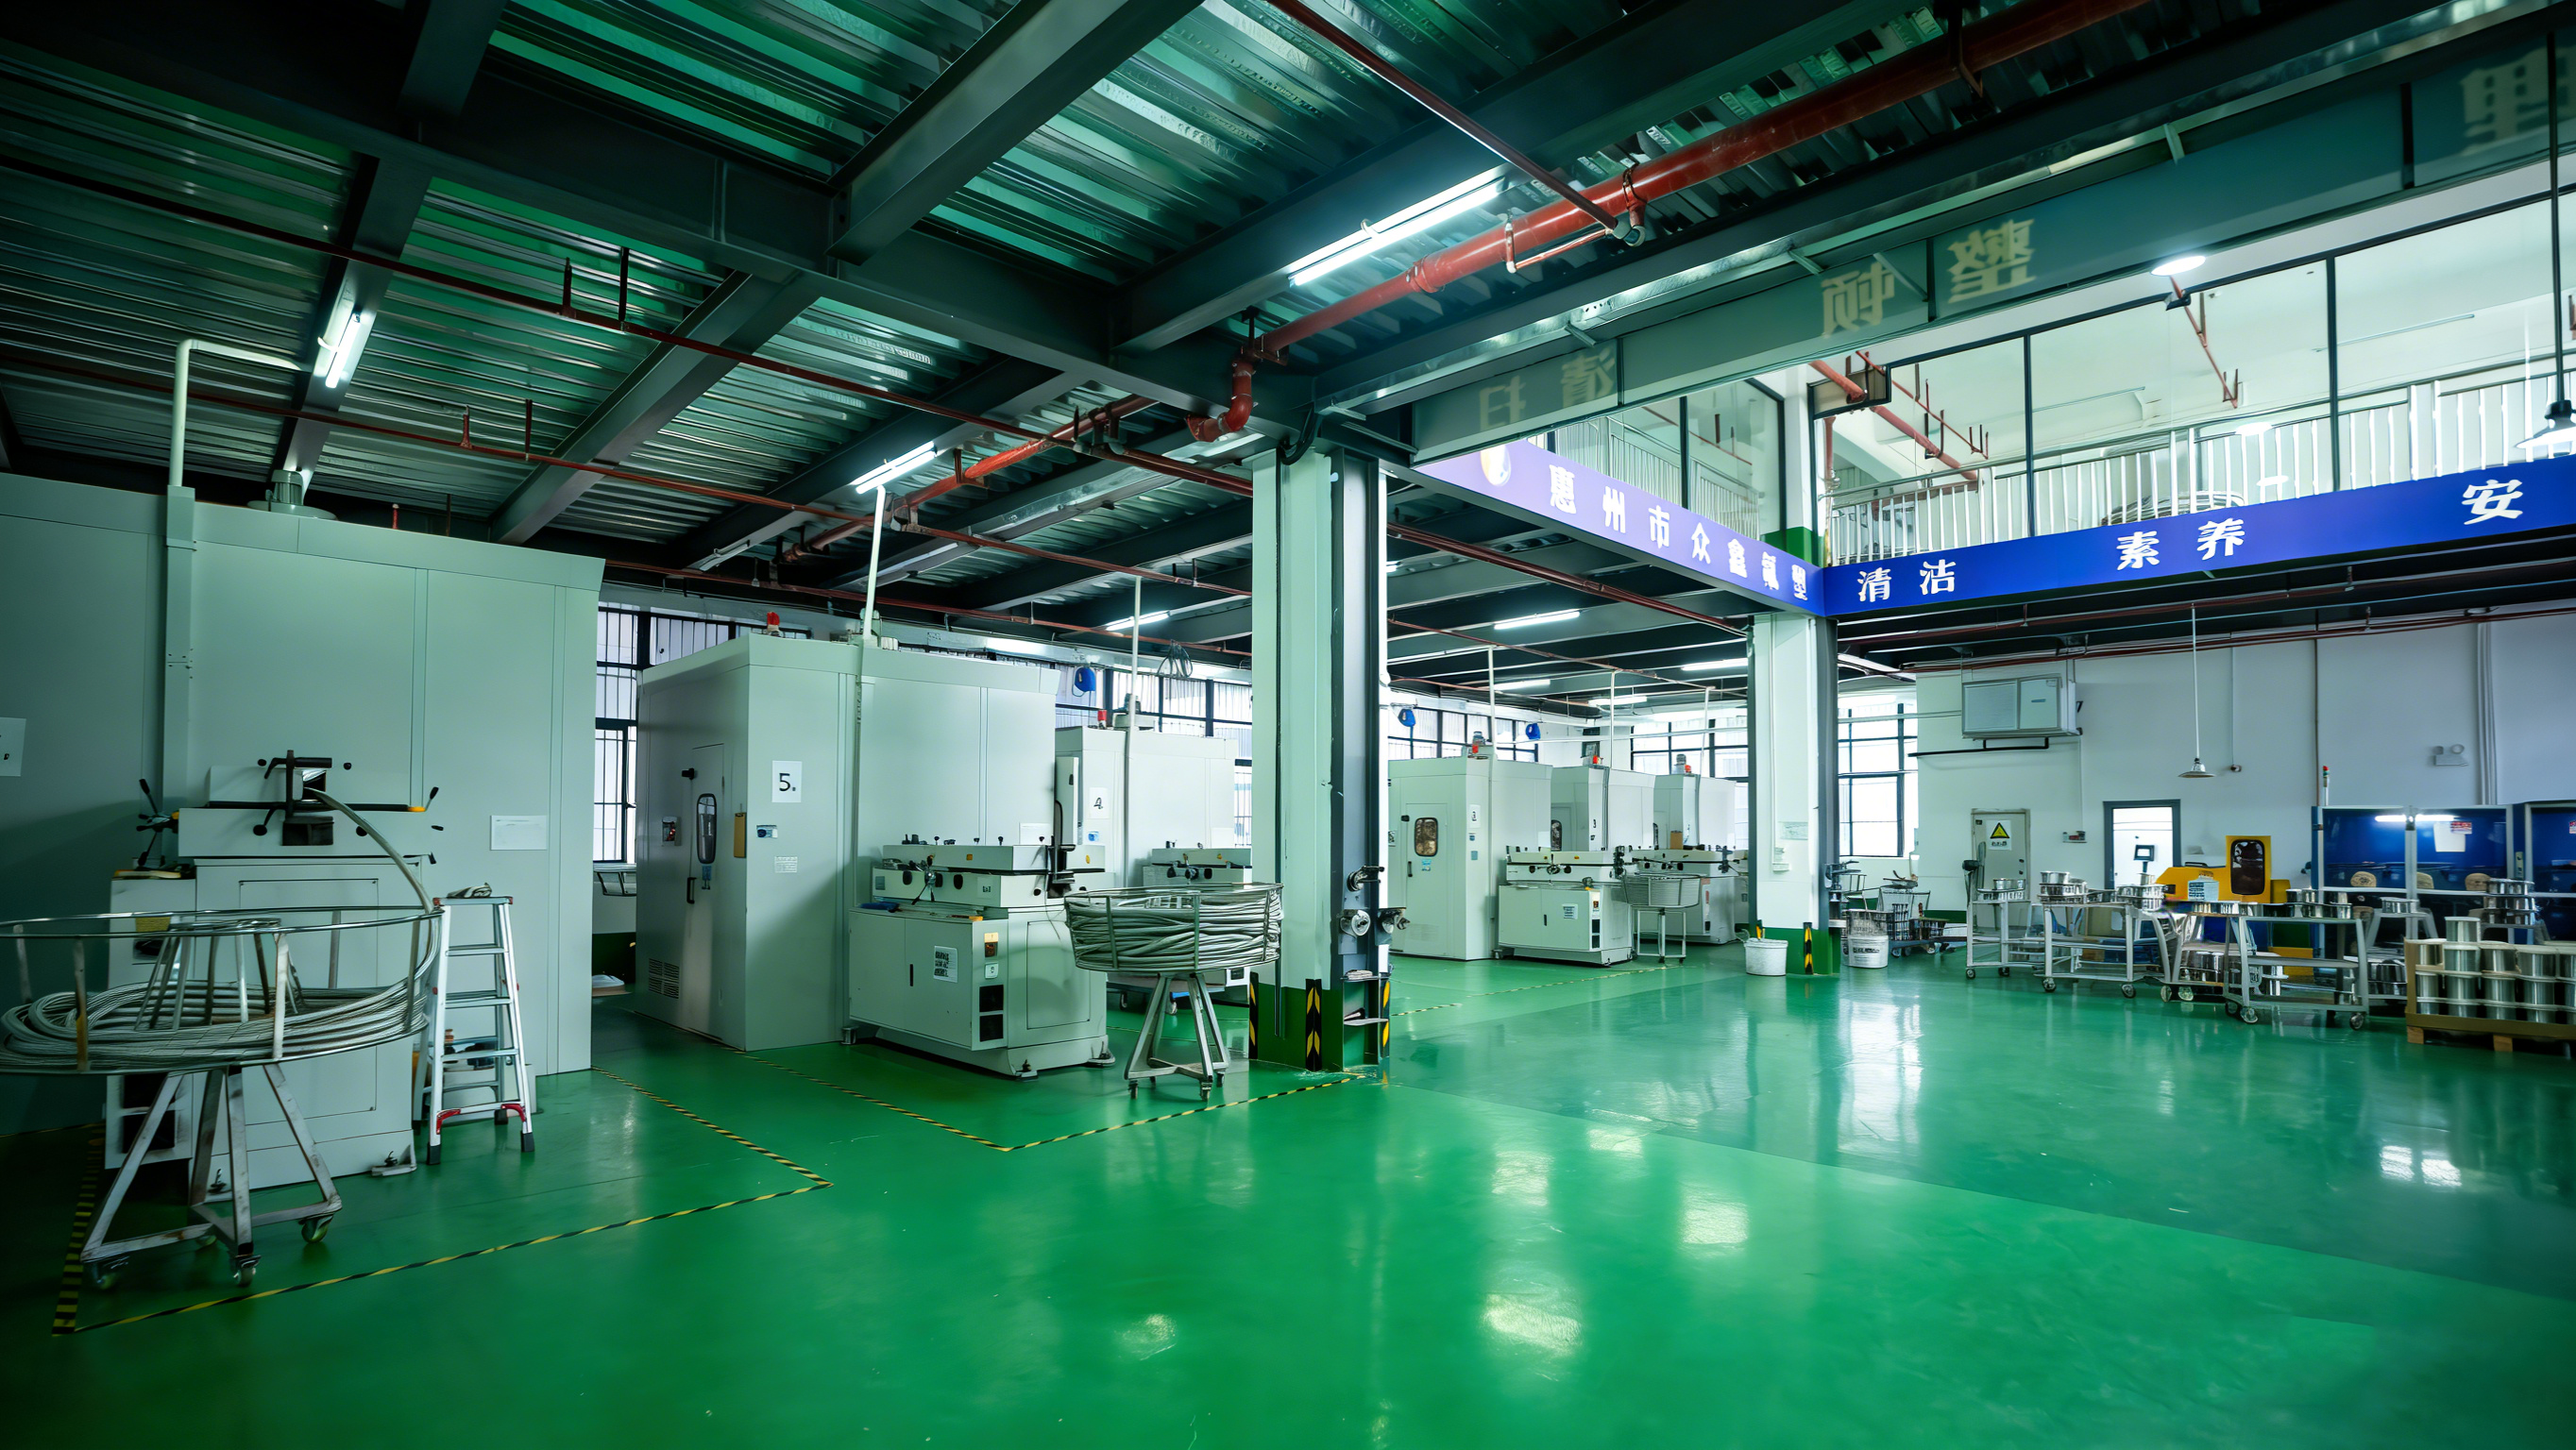
A növekvő 3D nyomtatómárkák számára a skálázható ellátás csökkentheti annak kockázatát, hogy egy második csőgyártót is újra kelljen minősíteni, miután a termék már megkezdte a tömeggyártást.
3. Tekintse át a minőségellenőrzési folyamatot
Egy megbízható beszállítónak minőségellenőrzési eljárásokkal kell rendelkeznie a teljes gyártás során, ahelyett, hogy csak a végső vizuális ellenőrzésre hagyatkozna.
Egy tipikus folyamat a következőket foglalhatja magában:
Nyersanyag-ellenőrzés → Extrudálás → Méretvizsgálat → Felületvizsgálat → Teljesítményvizsgálat → Végső ellenőrzés → Csomagolás → Szállítás
A 3D nyomtatócsövek esetében a méretvizsgálat különös figyelmet érdemel.
A vásárlóknak a következőket kell megkérdezniük:
- · Milyen gyakran mérik az ID-t és az OD-t?
- · A gyártás során ellenőrzik a tűréshatárokat?
- · Megőrzik-e az ellenőrzési feljegyzéseket?
- · Hogyan kezelik a nem megfelelő termékeket?
A cél nem csupán egy jó első szállítmány kézhezvétele. Az is, hogy a következő szállítmányban és az azt követőben is hasonló tulajdonságokkal rendelkező csövek érkezzenek.
4. Tanúsítványok és nyomonkövethetőség áttekintése
A tanúsítványok segíthetnek az OEM-vásárlóknak felmérni, hogy a beszállító rendelkezik-e gyártási és minőségirányítási rendszerekkel.
A projekttől és a piactól függően a vevők a következőkkel kapcsolatos dokumentumokról vagy rendszerekről kérdezhetnek:
- · ISO 9001
- · IATF 16949
- · FDA-val kapcsolatos anyagkövetelmények
- · RoHS
- · SGS tesztelés
Nem minden 3D nyomtatási projekthez szükséges a fent felsorolt összes tanúsítvány. A vonatkozó követelményeket az alkalmazás és a célpiac határozza meg.
A lényeg az, hogy a gyártó képes-e megfelelő dokumentációt biztosítani, és szükség esetén fenntartani az anyag- és gyártási nyomonkövethetőséget.
Minták és tesztelés: Mit kell ellenőrizni tömeges rendelés előtt?
Egy jó megjelenésű minta nem garantál megbízható teljesítményt vagy következetes tömeggyártást. Mielőtt jóváhagyna egy PTFE cső beszállítót, tesztelje a mintákat a tényleges nyomtatási alkalmazáshoz közeli körülmények között.
1. lépés: Méretvizsgálat
Mérje meg a belső átmérőt, a külső átmérőt, a falvastagságot, a kerekdedséget és a méretkonzisztenciát több ponton. Hasonlítson össze több mintát egyetlen darab alapján.
2. lépés: Szálatáplálási teszt
Használja a nyomtatóhoz szánt tényleges filamentméretet és anyagot.
Vezesse át a filamentet a teljes csőhosszon, és figyelje meg, hogy a mozgása továbbra is sima marad-e.
Egy 1,75 mm-es nyomtató esetében a tesztelésnek ideális esetben ugyanazokat a filamentmárkákat vagy tűréshatárokat kell tartalmaznia, amelyek a normál működés során várhatóak.
Lépés3Hajlítás és ismételt adagolás tesztje
Szerelje be a csövet a tényleges vagy várható hajlítási útvonalon, és ellenőrizze, hogy megnövekedett-e az előtolási ellenállás. Bowden és AMS rendszerek esetén ismételtbetöltés → betáplálás → visszahúzás → újratöltésA ciklusok segíthetnek azonosítani a lehetséges problémákat a hosszú távú működés során.
4. lépés: Rugalmas szálak tesztelése
Ha a nyomtató TPU vagy más rugalmas filamentek támogatására van tervezve, akkor azokat külön tesztelje.
A rugalmas filament kevésbé ellenálló a nyomó- és vetemedési folyamatokkal szemben, mint a merev anyagok, például a PLA, így a túlzott belső hézag, a rossz pályakialakítás vagy a megnövekedett súrlódás jobban észrevehetővé válhat.
Lépés5: Kísérleti tétel validálása
Miután a minták átmentek a tesztelésen, adjon le egy kis kísérleti rendelést a tétel konzisztenciájának ellenőrzésére, mielőtt tömeggyártásra kerülne sor.
A gyakorlati minősítési folyamat a következő:
Minta → Méretellenőrzés → Nyomtatóteszt → Kísérleti tétel → Tömeggyártás
A cél egyszerű: megerősíteni, hogy a beszállító következetesen reprodukálni tudja a jóváhagyott minta minőségét gyártási léptékben.
Testreszabási lehetőségek 3D nyomtatógyártók számára
A szabványos csövek sok nyomtatóhoz megfelelőek, de az OEM projektekhez gyakran szükség van egy adott filamentpálya köré tervezett specifikációkra.
Egy PTFE gyártó támogathatja a testreszabást, beleértve:
- · Egyéni azonosító és OD
- · Szigorúbb mérettűrések
- · Egyedi falvastagság
- · Különböző színű csövek
- · Méretre vágott csövek
- · Tekercses csomagolás
- · Egyedi csomagolás
- · OEM címkézés
- · Termékjelölés
- · Prototípus és gyártás előtti minták
Ez lehetővé teszi a mérnökök számára, hogy meghatározzák a nyomtató körüli csöveket, ahelyett, hogy a nyomtatót egy polcról leemelt cső köré terveznék újra.
Bowden extrudereket, közvetlen hajtású szálvezetőket, AMS rendszereket vagy ipari gépeket fejlesztő gyártók számára,Besteflonszemélyre szabottPTFE csövek 3D nyomtatókhozaz adott azonosító, külső átmérő, tűréshatár, hosszúság, szín és gyártási követelmények szerint.
PTFE csőbeszerzési ellenőrzőlista OEM vásárlók számára
Tömeges rendelés leadása előtt használja az alábbi ellenőrzőlistát:
Miért érdemes a Besteflontól beszerezni a 3D nyomtató PTFE csöveket?
A Besteflon PTFE csövek és tömlők gyártására specializálódott, és mind a standard termékeket, mind az egyedi OEM projekteket támogatja.
Gyártási képességeink közé tartozik:
- · Több mint 20 év PTFE gyártási tapasztalat
- · 10 000 m²-es gyártóüzem
- · Éves termelési kapacitása körülbelül 30 millió méter
- · Tanúsított minőség és megfelelőség – TanúsítottISO 9001, FDA, RoHS és SGS megfelelőséggel
- · Kiváló minőségű, szűz PTFE alapanyagok
- · Egyedi azonosító, külső átmérő, falvastagság és tűréshatár
- · Egyedi színek és vágási hosszok
- · OEM és ODM gyártás
- · Prototípus és minta fejlesztése
- · Minőségellenőrzés a teljes gyártás során
- · Kis validációs tételek és tömeggyártás támogatása
A 3D nyomtatógyártók számára nem csupán a szabványos csövek szállítása a célunk. Ügyfeleinkkel együttműködve összehangoljuk a csövek méreteit, tűréshatárait, csomagolását és gyártási követelményeit a filament-továbbító rendszerükkel.
GYIK a 3D nyomtatókhoz való PTFE csövek beszerzéséről
Milyen méretű PTFE csövet használnak általában 1,75 mm-es izzószálhoz?
Az 1,75 mm-es izzószálhoz, különösen a Bowden-stílusú rendszerekben, általában 2 mm belső átmérőjű × 4 mm külső átmérőjű PTFE csövet használnak. Azonban a szűkebb vagy nagyobb belső átmérők is megfelelőek lehetnek az izzószál toleranciájától, az úthossztól, a hajlítástól, a csatlakozóktól és a nyomtató architektúrájától függően.
Mindig jobb egy szorosabb PTFE cső 3D nyomtatáshoz?
Nem. A szorosabb cső csökkentheti a szál oldalirányú mozgását, de a túlzott szorosság növelheti a súrlódást, vagy érzékenyebbé teheti a rendszert a szálátmérő változásaira. Az ideális belső átmérőnek egyensúlyban kell lennie a szálvezetés és az alacsony előtolási ellenállás között.
Használhatók PTFE csövek TPU filamenttel?
Igen. A PTFE cső vezetheti a TPU-t és más rugalmas szálakat, de a szál útját gondosan kell megtervezni. A belső átmérő, a cső hossza, a hajlítás, az alkatrészek közötti rések és a felület simasága nagyobb hatással lehet a rugalmas anyagok betáplálásakor.
Melyik PTFE cső alkalmas AMS rendszerhez?
Nincs univerzális AMS csőspecifikáció. A megfelelő cső kiválasztása az izzószál átmérőjétől, az adagolási távolságtól, a hajlítási sugártól, a csatlakozási pontok számától, az adagoló kialakításától, valamint az ismételt be- és kirakodás mennyiségétől függ.
Testreszabhatók-e a PTFE csövek 3D nyomtató OEM projektekhez?
Igen. A gyártási kapacitástól függően a PTFE csövek testreszabhatók belső átmérő, külső átmérő, falvastagság, tűréshatár, szín, vágási hossz, csomagolás és címkézés tekintetében. Egyedi minták készíthetők a tömeggyártás előtti mérnöki validációhoz.
Hogyan kell tesztelni egy PTFE csőbeszállítót a tömeggyártás előtt?
A gyakorlati minősítési folyamat a következő:
Minta → Méretvizsgálat → Szálatáplálási teszt → Hajlítási/súrlódási teszt → Ismételt ciklus → Kísérleti tétel → Tömeggyártás
A legfontosabb, hogy a beszállítót egyetlen minta alapján ítéljük meg, és ne csak több mintán és gyártási tételen keresztül értékeljük az egységességet.
Következtetés:
Ha Ön lPTFE csöveket keres 3D nyomtatási projektjéhez? Küldje el a Besteflonnak a szükséges azonosítóját és átmérőjét.méretekés az alkalmazási követelményeket. Csapatunk kiértékeli az Ön specifikációit, és megfelelő mintákat biztosít a tömeggyártás előtti teszteléshez.
Ha PTFE csőben dolgozik, akkor érdekelheti
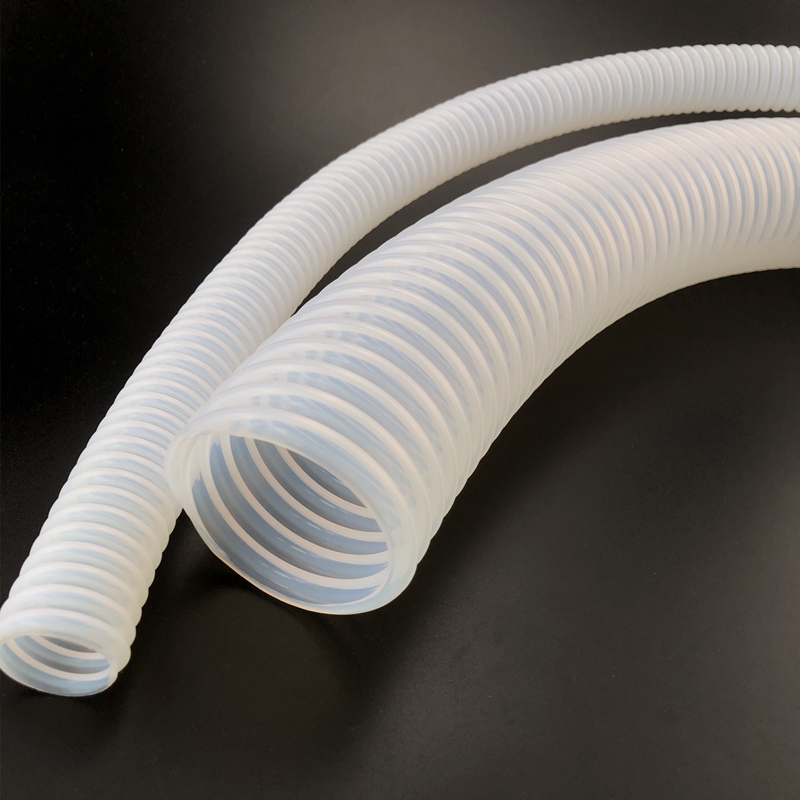
A megfelelő sima furatú PTFE cső megvásárlása nem csak a különböző alkalmazásokhoz tartozó különböző specifikációk kiválasztásáról szól. Inkább egy megbízható gyártó kiválasztásáról.BesteflonA Fluorine Plastic Industry Co., Ltd. 20 éve specializálódott kiváló minőségű PTFE tömlők és csövek gyártására. Ha bármilyen kérdése vagy igénye van, kérjük, forduljon hozzánk bizalommal további szakmai tanácsért.
Közzététel ideje: 2026. október 8.