Aféierung
Fir 3D-Dréckerhersteller kann e klengt PTFE-Schlauch direkt d'Filamentzufuhr beaflossen. En onkonsequenten Innenduerchmiesser, rauh Buerflächen oder onstabil Toleranzen kënnen d'Reibung erhéijen, de Zufuhrwiderstand verursaachen an zu engem onkonsequente Drock féieren - besonnesch a Bowden- a automatesche Materialzufuhrsystemer.
Déi richteg PTFE-Schlauch ze fannen erfuerdert dofir méi wéi nëmmen e Vergläich vu Präis an nominellen Dimensiounen. Dëse Guide erkläert, wéi een déi richteg Spezifikatioune wielt, d'Hiersteller vu PTFE-Schlauchen evaluéiert, Proben test a wéi een eng konsequent Qualitéit fir d'Masseproduktioun garantéiert.
Wou gi PTFE-Réier an 3D-Drécker benotzt?
PTFE huet e vun Natur aus niddrege Reibungskoeffizient a gutt Temperatur- a chemesch Resistenz, wouduerch PTFE-Schlauch besonnesch nëtzlech ass fir d'Féierung vu Filament duerch 3D-Drécksystemer.
Wéi och ëmmer, verschidden Dréckerarchitekturen stellen ënnerschiddlech Ufuerderungen un d'Röhre.
Bowden Extruder Systemer
An engem Bowden-System ass den Extrudermotor vum waarmen Enn getrennt, an de Filament leeft duerch e PTFE-Röhre ier en d'Düs erreecht.
Well de Filament e relativ laange Wee kann duerchlafen, muss d'Röhre eng glat an eenheetlech bannenzeg Uewerfläch hunn. Den bannenzegen Duerchmiesser, d'Dimensiounstoleranz, d'Röhrebéiung an d'Uewerflächenqualitéit kënnen all den Zousazwiderstand beaflossen.
Fir Hiersteller, déi Bowden-Drécker produzéieren, ass d'Konsistenz vun de PTFE-Schlauchen dofir besonnesch wichteg.
Direktantriebs-Extruder-Linnen
Direktundriffssystemer positionéieren den Extruder méi no beim waarmen Enn, wouduerch de gesamte Filamentwee reduzéiert gëtt. Kuerz PTFE-Auskleidungen oder Führungsröhren kënnen awer nach ëmmer benotzt ginn, fir de Filament präzis tëscht Komponenten ze féieren.
An dësen Uwendungen kënnen eng präzis Schnëttlängt, dimensional Stabilitéit an eng propper bannenzeg Uewerfläch méi wichteg sinn wéi einfach d'Liwwerung vu laange Schlauchrollen.
AMS an automatesch Materialversuergungssystemer
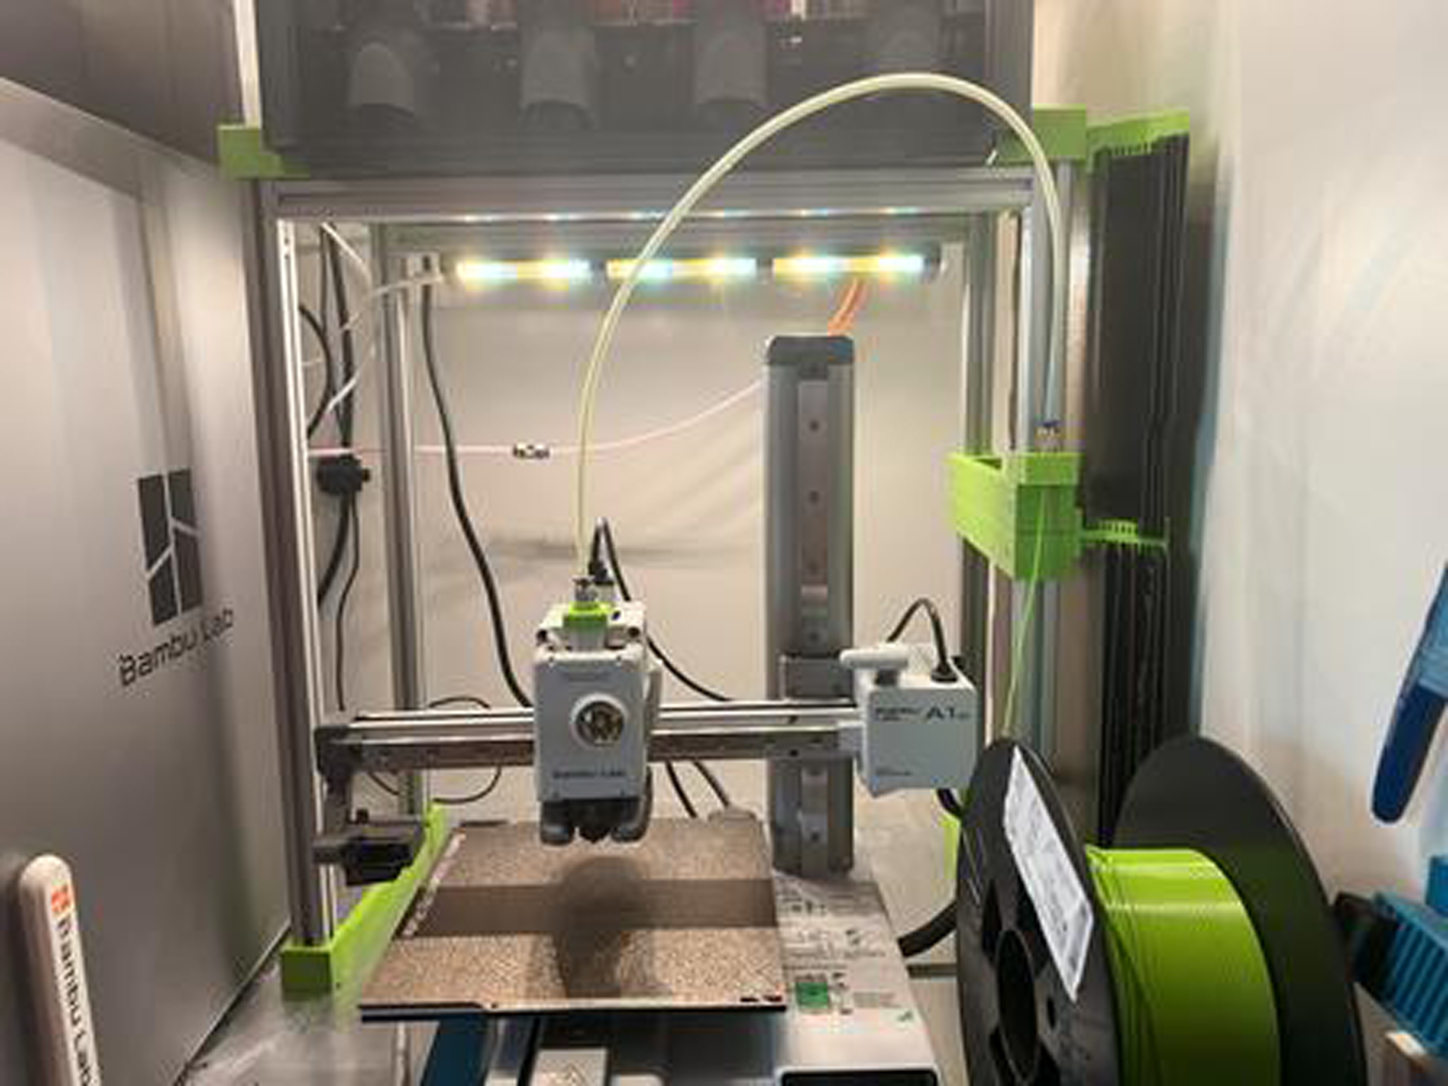
Automatesch Materialversuergung a Multimaterialsystemer stellen zousätzlech Ufuerderungen un d'Filamentféierungsschläich.
Filament kann iwwer relativ laang Distanzen ëmmer erëm gelueden, entlueden, gewiesselt a transportéiert ginn. De Wee kann och verschidde Kéieren a Verbindungspunkten enthalen.
Aus dësem Grond sollten d'Schläich, déi an dëse Systemer benotzt ginn, no dem tatsächlechen Duerchmiesser vum Filament, der Weelängt, der Biegegeometrie an dem Steckerdesign ausgewielt ginn, anstatt dovun auszegoen, datt eng Standardschläichgréisst fir all System gëeegent ass.
Industriell 3D-Drécker
Industriell Drécker kënne méi laang Produktiounszyklen hunn a brauchen dacks eng méi héich Komponentkonsistenz.
Fir Hiersteller, déi Drécker a groussem Moossstaf bauen, sollten PTFE-Schlauch dofir als Deel vum gesamte Filamentliwwersystem ugesi ginn, anstatt nëmmen als e Standardplastikschlauch.
Fir eng Iwwersiicht iwwer d'Schläich, déi fir dës Uwendungen entwéckelt goufen, kuckt d'Besteflon-Produkter.PTFE-Réier fir 3D-Drécker.
Wéi eng Spezifikatioune si wichteg beim Beschaffung vu PTFE-Réier?
Wann een PTFE-Réier fir d'Produktioun vun 3D-Drécker beschafft, ass déi nominell Gréisst eleng net genuch. Zwee Réier mat de selwechten uginnen Dimensioune kënnen ënnerschiddlech Leeschtunge leeschten wéinst Toleranzen, bannenzeger Uewerflächenqualitéit, Konzentrizitéit a Produktiounskonsistenz. OEM-Keefer sollten dofir déi folgend Spezifikatioune definéieren, ier se eng Offer ufroen.
1. Bannenduerchmiesser an äusseren Duerchmiesser
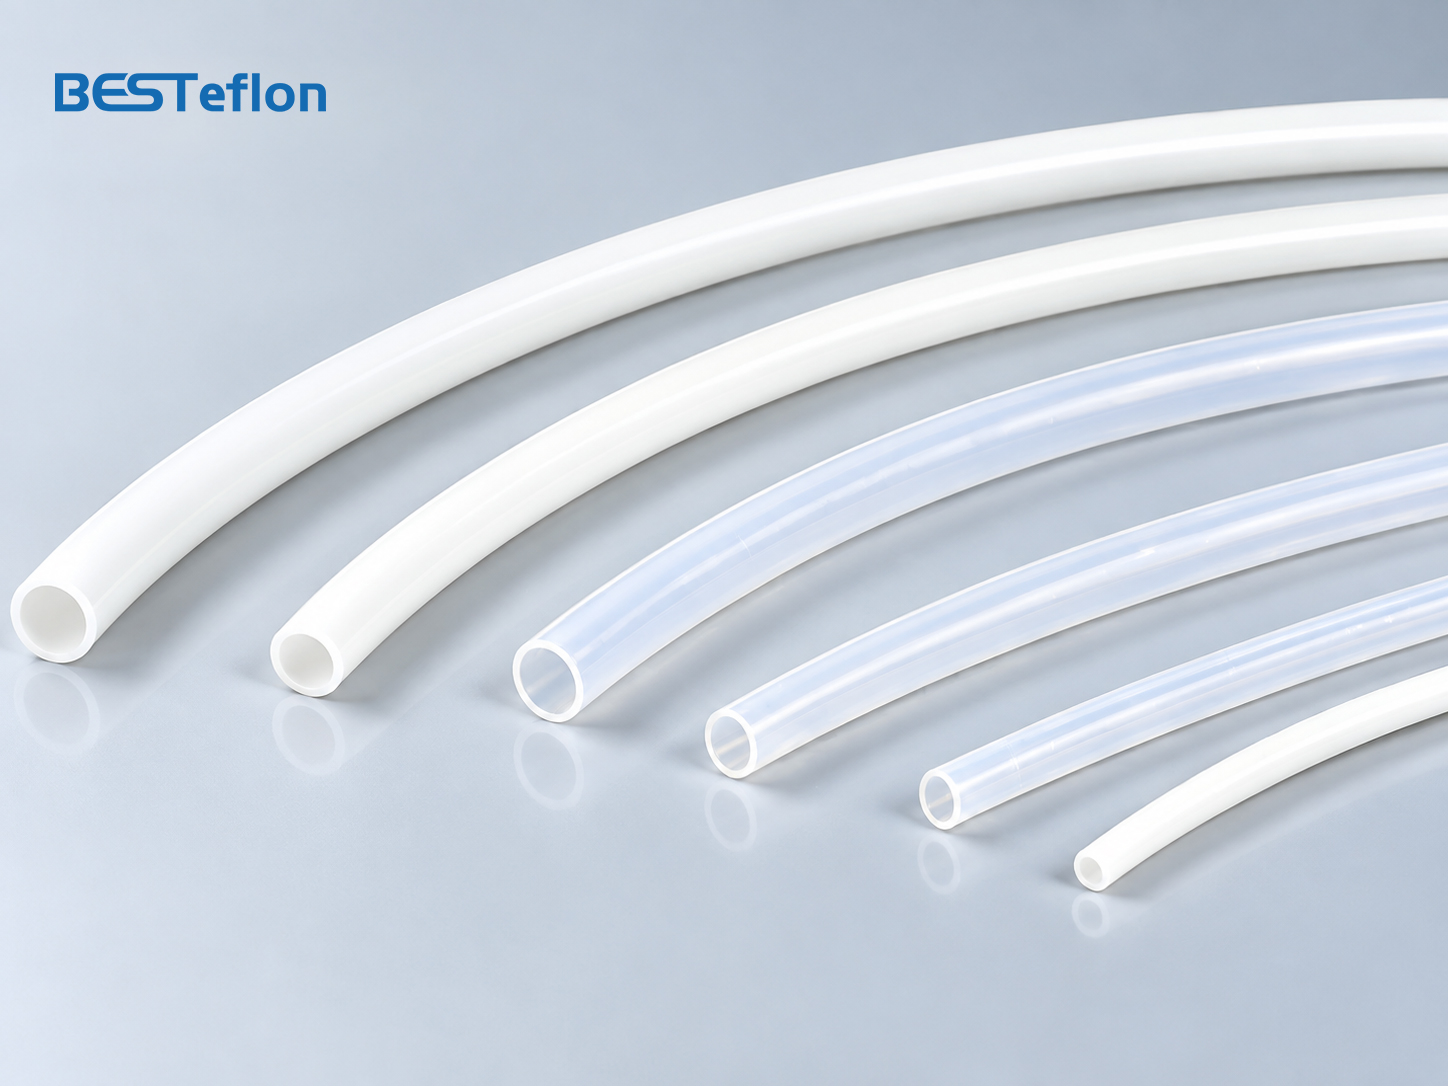
Fir 1,75 mm Filament,2 mm bannenzegen Duerchmiesser × 4 mm baussenzegen DuerchmiesserPTFE-Schlauch gëtt dacks a Bowden- a Filamentleitungssystemer benotzt. Si ass awer net fir all Drécker gëeegent.
Verschidde Konstruktioune kënnen eng méi enk bannenzeg Innenausrichtung fir eng besser Filamentféierung erfuerderen, während laang oder gebéit Zufuhrweeër vu méi Spillraum profitéiere kënnen. Drécker, déi 2,85 mm Filament benotzen, brauchen och méi grouss Schläich.
D'Spezifikatioun soll kloer definéieren:
- · Inneren Duerchmiesser (ID)
- · Äusseren Duerchmiesser (OD)
- · Wanddicke
- · Filamentduerchmiesser
- · Erfuerderlech Längt
Déi richteg Röhregréisst soll um tatsächleche Filamentwee an dem Dréckerdesign baséieren, anstatt einfach déi gängegst Maartgréisst ze wielen.
2. Toleranz vum bannenzegen Duerchmiesser
D'Toleranz ass genee sou wichteg wéi d'Normalgréisst. Wann d'Innere vun der Filament ze grouss ass, kann e groussen Ofstand d'Beweegung vum Filament erhéijen. Wann se ze enk ass, kann de Widderstand beim Zufuhr eropgoen, besonnesch duerch Biegungen oder wann Dir flexibel Filament benotzt.
Amplaz nëmmen ze froen,„Kënnt Dir 2 × 4 mm PTFE-Schlauch liwweren?“, OEM Keefer sollten froen:
"Wéi eng Toleranzen fir den ID- an den OD-D ...
Dëst hëlleft ze bestëmmen, ob de Fournisseur konsequent Réier fir d'Masseproduktioun liwwere kann.
3. Gläichheet vun der bannenzeger Uewerfläch
PTFE bitt natierlech niddreg Reibung, awer d'Extrusiounsqualitéit beaflosst ëmmer nach d'Bewegung vun de Filamenter. Déi bannenzeg Bohrung soll sinnglat, propper a fräi vu Kratzer, Kontaminatioun oder Deformatioun.
Dëst gëtt besonnesch wichteg a laange Bowden- a automatesche Materialversuergungssystemer, wou kleng Erhéijunge vun der Reibung sech laanscht de Filamentwee sammelen kënnen.
Kuerz gesot,Déi niddreg Reibung kënnt vum PTFE; eng konsequent Leeschtung mat niddreger Reibung hänkt och vun der Fabrikatiounsqualitéit of.
4. Konzentrizitéit a Ronnheet
Eng korrekt Inwendigröhre an Outwendigröhre bedeiten net onbedéngt, datt d'Röhre dimensional perfekt ass. Wann d'bannenzeg Buerung net an der Mëtt läit, gëtt d'Wanddicke ongläichméisseg. Wann d'Röhre oval gëtt, kann dat och d'Passform vum Stecker an d'Fräiheet vum Filament beaflossen.
Fir OEM-Applikatiounen, besonnesch déi, déi eng enk Toleranzen erfuerderen,Konzentrizitéit a Ronnheet sollten an der Qualitéitsevaluatioun vum Liwwerant abegraff sinn.
5. Temperaturfäegkeet
PTFE bitt exzellent Temperaturbeständegkeet. Besteflon PTFE-Schlauch huet e breede Betribstemperaturberäich vun ongeféier-65°C bis +260°C (-85°F bis 500°F).
D'Fäegkeet vum PTFE-Material soll awer net mat der zulässeger Betribstemperatur vum komplette Hot-End-System verwiesselt ginn. Déi tatsächlech Konditioune hänken vun der Positioun vum Rouer, der Noperschaft zu der erhëtzter Zon, den Armaturen an dem Design vum Drécker of.
Dofir sollten d'Temperaturufuerderunge ëmmer no der tatsächlecher Installatiouns- an Operatiounsëmfeld vum Rouer evaluéiert ginn.
Virgin PTFE vs. Rohmaterialien vun ënneschter Qualitéit
Fir OEM-Projeten aus 3D-Dréckeren gëtt virgin PTFE am Allgemengen bevorzugt, wou virauszesoen Dimensiounen, Uewerflächenqualitéit a stabil physikalesch Eegeschafte erfuerderlech sinn.
Héichqualitativt Virgin PTFE kann folgendes ubidden:
- · Konsequent Extrusiounsleistung
- · Stabil Dimensiounskontroll
- · Glat bannenzeg Uewerflächen
- · Virauszesoen mechanesch Charakteristiken
- · Konsequent Ausgesinn a Rengheet
Dëst gëtt ëmmer méi wichteg, wann d'Produktioun vu Prototypen op Dausende vun Dréckeren wiesselt.
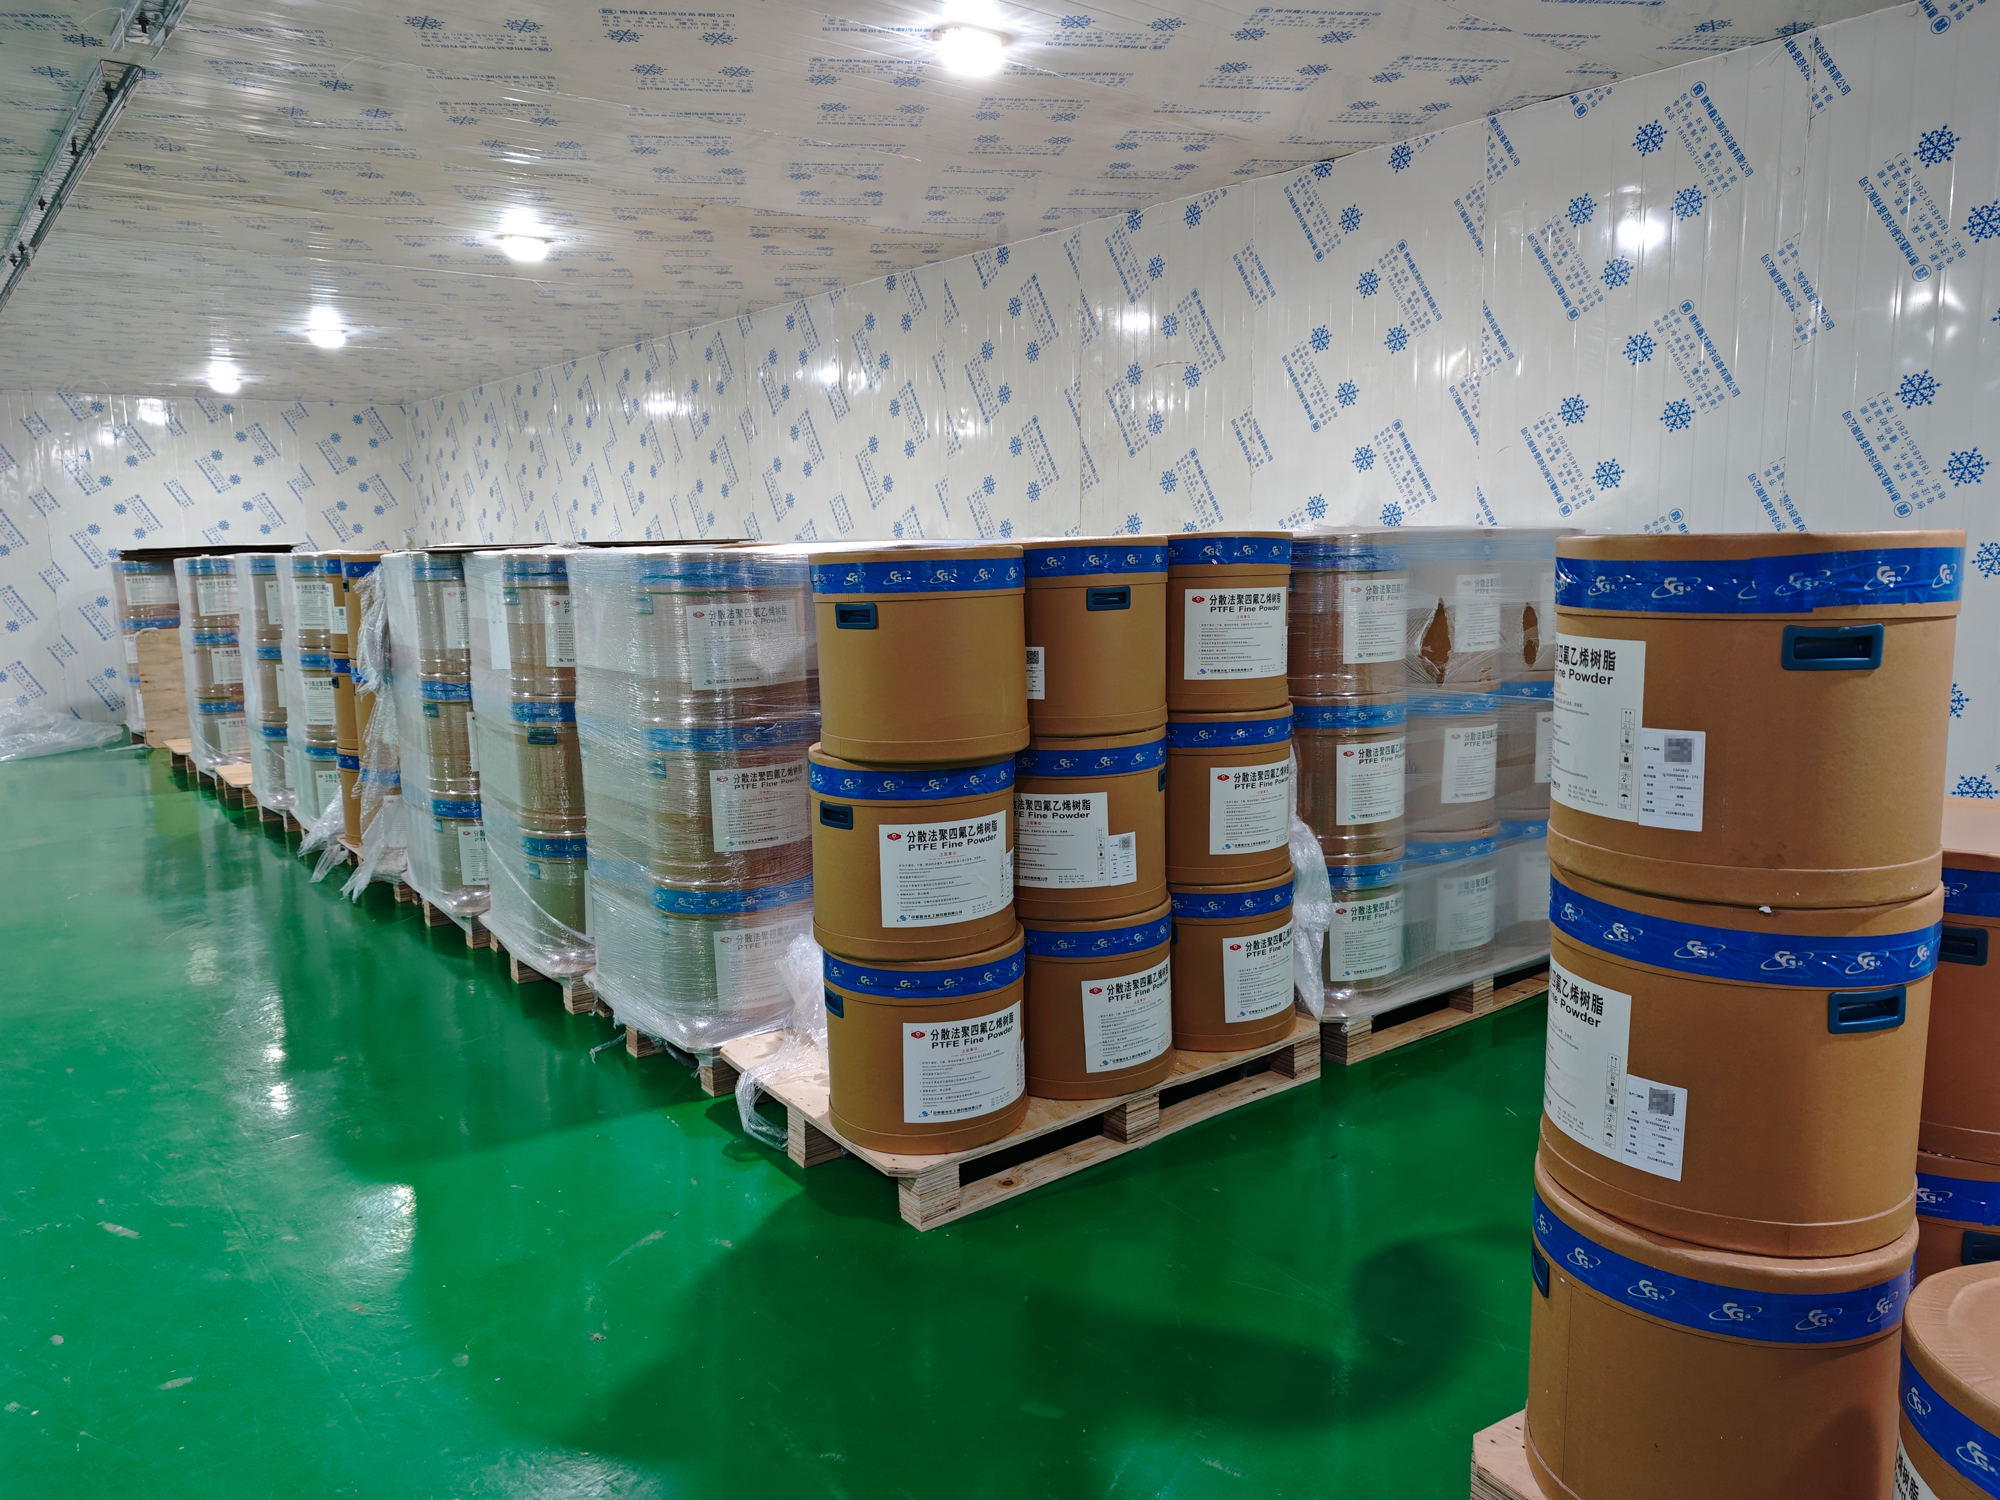
Besteflonbenotzt héichqualitativ PTFE-Rohmaterialien vu bekannte Materiallieferanten, dorënner Chemours an Daikin, a kontrolléiert d'Materiallagerbedingungen virun der Extrusioun.
Fir OEM-Keefer sollt déi wichtegst Fro net einfach sinn: "Ass dat PTFE?", mä éischter:
Wéi eng Réistoffer ginn benotzt, wéi gëtt se kontrolléiert, a kann de Liwwerant deeselwechte Materialstandard tëscht de Produktiounschargen halen?
Wéi een e PTFE-Réierhersteller evaluéiert
Et ass einfach, online en PTFE-Réier-Liwwerant ze fannen. Et ass méi schwéier ze bestëmmen, ob dëse Liwwerant eng laangfristeg Produktioun vun 3D-Drécker ënnerstëtze kann.
1. Déi tatsächlech Produktiounserfahrung evaluéieren
Fänkt un andeems Dir erausfënnt, ob d'Firma tatsächlech PTFE-Schläich hiergestallt.
Nëtzlech Froen sinn ënner anerem:
- · Wéi laang produzéiert Dir schonn PTFE-Réier?
- · Wéi eng Gréissten vun PTFE-Réier produzéiert Dir reegelméisseg?
- · Kënnt Dir d'Toleranzen vun der ID- an OD-Dimensioun kontrolléieren?
- · Kënnt Dir personaliséiert Spezifikatioune produzéieren?
- · Wéi eng Inspektiounsausrüstung gëtt benotzt?
- · Wéi kontrolléiert Dir Produktiounschargen?
Dëst ass méi sënnvoll wéi einfach ze froen, wéivill Joer eng Firma Produkter exportéiert huet.
Besteflonhuet méi wéi20 Joer Erfahrung an der PTFE-Produktioun, sou datt mir souwuel Standardschläich wéi och personaliséiert OEM-Ufuerderunge kënnen ënnerstëtzen.
2. Produktiounskapazitéit kontrolléieren
Kapazitéit spillt eng Roll, wann en 3D-Drécker vun der Entwécklung an d'Masseproduktioun wiesselt.
E Liwwerant kann erfollegräich e puer honnert Meter fir Prototyping produzéieren, awer Schwieregkeeten hunn, wann d'monatlech Nofro wesentlech eropgeet.
Keefer sollten evaluéieren:
- · Zuel an Typ vun Extrusiounslinnen
- · Standard- a personaliséiert Gréissten
- · Méintlech oder jäerlech Kapazitéit
- · Produktiounszäiten
- · Fäegkeet fir widderholl Bestellunge ze handhaben
- · Skalierbarkeet fir zukünfteg Nofro
Besteflonbedreift eng Produktiounsanlag vun ongeféier10.000 m²mat enger jährlecher Produktiounskapazitéit vu ronn30 Millioune Meteriwwer seng Réierproduktioun.
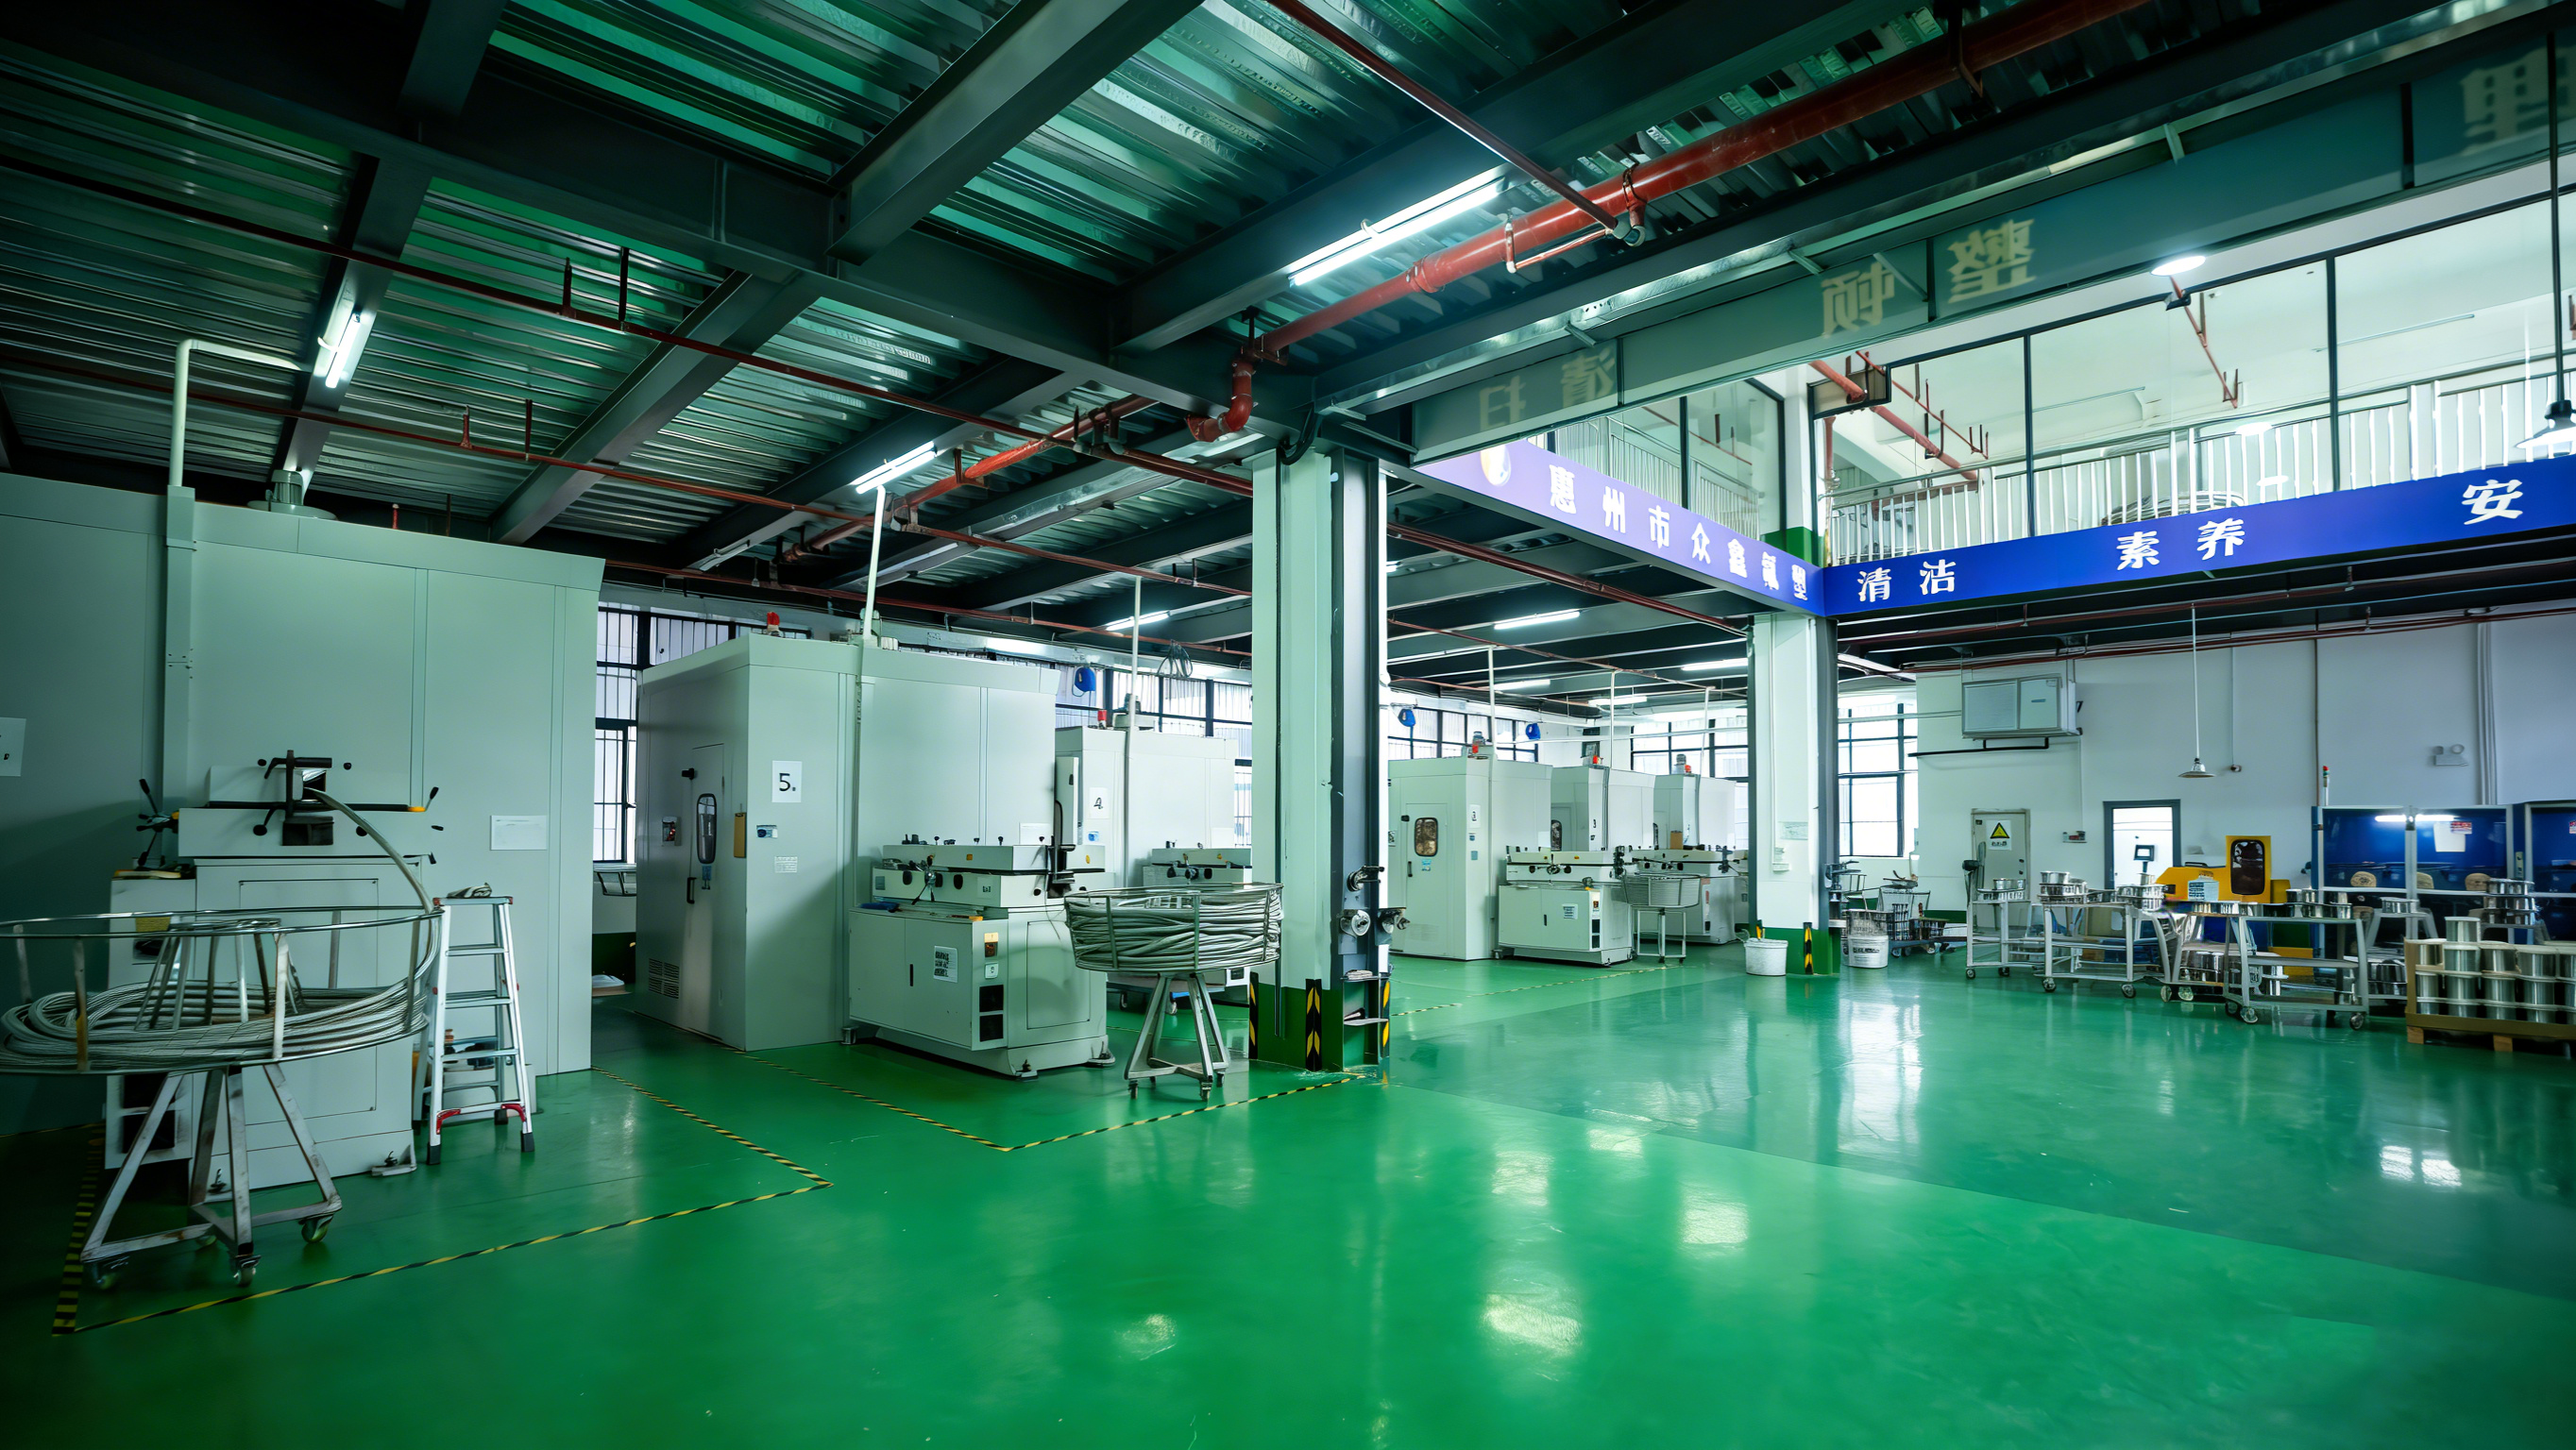
Fir wuessend 3D-Dréckermarken kann eng skalierbar Versuergung de Risiko reduzéieren, en zweete Réierhersteller nei ze qualifizéieren, nodeems de Produit schonn an d'Masseproduktioun gaangen ass.
3. Iwwerpréift de Qualitéitskontrollprozess
E verlässleche Liwwerant soll Qualitéitskontrollprozedure während der ganzer Produktioun hunn, anstatt sech nëmmen op eng lescht visuell Inspektioun ze verloossen.
En typesche Prozess kéint folgendes enthalen:
Rohmaterialinspektioun → Extrusioun → Dimensiounsinspektioun → Uewerflächeninspektioun → Leistungstest → Schlussinspektioun → Verpackung → Versand
Fir 3D-Dréckerschlauch verdéngt d'Dimensiounsinspektioun besonnesch Opmierksamkeet.
Keefer solle sech froen:
- · Wéi dacks ginn ID an OD gemooss?
- · Gëtt d'Toleranz während der Produktioun iwwerpréift?
- · Ginn d'Inspektiounsprotokoller gespäichert?
- · Wéi ginn net-konform Produkter behandelt?
D'Zil ass net nëmmen eng gutt éischt Liwwerung ze kréien. Et geet drëm, an der nächster Liwwerung an an der Liwwerung duerno Réier mat vergläichbare Charakteristiken ze kréien.
4. Iwwerpréiwung vun Zertifizéierungen an Traçabilitéit
Zertifizéierungen kënnen OEM-Keefer hëllefen ze bewäerten, ob e Liwwerant Produktiouns- a Qualitéitsmanagementsystemer etabléiert huet.
Jee no Projet a Maart kënnen d'Keefer no Dokumenter oder Systemer froen, déi sech op folgendes bezéien:
- · ISO 9001
- · IATF 16949
- · FDA-bezunnen Materialufuerderungen
- · RoHS
- · SGS-Tester
Net all 3D-Dréckerprojet erfuerdert all Zertifizéierung, déi uewe genannt ass. Déi relevant Ufuerderunge sollten vun der Uwendung an dem Zilmaart bestëmmt ginn.
De wichtege Punkt ass, ob den Hiersteller déi entspriechend Dokumentatioun liwwere kann an d'Material- a Produktiounsverfolgbarkeet bei Bedarf erhalen kann.
Proben an Tester: Wat sollt Dir kontrolléieren ier Dir eng Groussbestellung maacht?
Eng gutt ausgesinn Prouf garantéiert keng zouverlässeg Leeschtung oder eng konsequent Masseproduktioun. Ier Dir e PTFE-Réierliwwerant guttgeheescht, sollt Dir d'Prouwe ënner Konditioune testen, déi ähnlech wéi déi aktuell Dréckerapplikatioun sinn.
Schrëtt 1: Dimensiounsinspektioun
Mooss den Inwendigentrum, den Auswendigentrum, d'Wanddicke, d'Ronnheet an d'dimensional Konsistenz op verschiddene Punkten. Vergläicht verschidde Proben anstatt Iech op een eenzegt Stéck ze verloossen.
Schrëtt 2: Filamentzufuhrtest
Benotzt déi tatsächlech Filamentgréisst an dat Material, dat fir den Drécker geduecht ass.
Féiert de Filament duerch déi ganz Réierlängt a kontrolléiert, ob d'Bewegung glat bleift.
Fir en 1,75 mm Drécker sollten d'Tester idealerweis déiselwecht Filamentmarken oder Toleranzberäicher enthalen, déi am normale Betrib erwaart ginn.
Schrëtt3Testbéien a widderholl Fütterung
Installéiert d'Röhre mat Hëllef vum tatsächlechen oder erwaarten Biegewee a kontrolléiert op erhéichte Fuerwidderstand. Fir Bowden- an AMS-Systemer, widderholllueden → fidderen → zréckzéien → nei luedenZyklen kënnen hëllefen, potenziell Problemer während laangfristegem Betrib z'identifizéieren.
Schrëtt 4: Test vun de flexibelen Filamenter
Wann den Drécker fir TPU oder aner flexibel Filamenter entworf ass, test se separat.
Flexibelt Filament ass manner resistent géint Kompressioun a Knicken wéi steif Materialien wéi PLA, sou datt exzessive intern Spillraum, schlecht Weedesign oder erhéicht Reibung méi bemierkbar kënne ginn.
Schrëtt5E Pilotbatch validéieren
Soubal d'Prouwe bestoen hunn, gëtt eng kleng Pilotbestellung gemaach, fir d'Konsistenz vun de Chargen ze kontrolléieren, ier op d'Masseproduktioun iwwergeet.
E praktesche Qualifikatiounsprozess ass:
Prouf → Dimensiounskontroll → Dréckertest → Pilotbatch → Masseproduktioun
D'Zil ass einfach: bestätegen, datt de Liwwerant déi genehmegt Proufqualitéit a Produktiounsskala konsequent reproduzéiere kann.
Personnaliséierungsoptioune fir 3D-Dréckerhersteller
Standardschlauch funktionéiert fir vill Drécker, awer OEM-Projeten erfuerderen dacks Spezifikatiounen, déi ronderëm e spezifesche Filamentwee entworf sinn.
E PTFE-Hiersteller kéint Personnalisatioun ënnerstëtzen, dorënner:
- · Benotzerdefinéiert ID an OD
- · Méi enk Dimensiounstoleranzen
- · Benotzerdefinéiert Wanddicke
- · Verschidde Faarwen vun den Tuben
- · Schlauch op Längt ofgeschnidden
- · Rollverpackung
- · Benotzerdefinéiert Verpackung
- · OEM-Etikettéierung
- · Produktmarkéierung
- · Prototyp a Virproduktiounsmuster
Dëst erlaabt den Ingenieuren, d'Schlauch ronderëm den Drécker ze spezifizéieren, anstatt den Drécker ronderëm e standard Schlauch nei ze gestalten.
Fir Hiersteller, déi Bowden-Extruder, Direktundriff-Filamentführungen, AMS-Systemer oder Industriemaschinnen entwéckelen,Besteflonkënnen personaliséiert ubiddenPTFE-Réier fir 3D-Dréckerno spezifeschen ID, OD, Toleranz, Längt, Faarf a Produktiounsufuerderungen.
Checklëscht fir d'Beschaffung vu PTFE-Réier fir OEM-Keefer
Ier Dir eng Groussbestellung maacht, benotzt déi folgend Checklëscht:
Firwat PTFE-Réier fir 3D-Drucker vu Besteflon kafen?
Besteflon spezialiséiert sech op d'Produktioun vun PTFE-Schläich a Schläich a ënnerstëtzt souwuel Standardprodukter wéi och personaliséiert OEM-Projeten.
Eis Produktiounskapazitéite sinn ënner anerem:
- · Iwwer 20 Joer Erfahrung an der PTFE-Produktioun
- · 10.000 m² Produktiounsanlag
- · Jährlech Produktiounskapazitéit vu ronn 30 Millioune Meter
- · Zertifizéiert Qualitéit & Konformitéit – Zertifizéiert firISO 9001, mat FDA-, RoHS- an SGS-Konformitéit
- · Héichqualitativ Virgin PTFE Rohmaterialien
- · Benotzerdefinéiert ID, OD, Wanddicke an Toleranz
- · Benotzerdefinéiert Faarwen a Schnëttlängten
- · OEM- an ODM-Produktioun
- · Prototyp- a Probeentwécklung
- · Qualitéitskontroll während der ganzer Produktioun
- · Ënnerstëtzung fir kleng Validatiounsbatchen a Masseproduktioun
Fir 3D-Dréckerhersteller ass eist Zil net einfach eng Standardrohr ze liwweren. Mir schaffen zesumme mat Clienten, fir Rohrdimensiounen, Toleranzen, Verpackungen a Produktiounsufuerderungen un hiert Filamentliwwersystem unzepassen.
FAQ iwwer d'Beschaffung vu PTFE-Réier fir 3D-Drécker
Wéi eng Gréisst vun engem PTFE-Schlauch gëtt normalerweis fir 1,75 mm Filament benotzt?
E PTFE-Schlauch mat enger bannenzeger Duerchmiesser vun 2 mm × baussenzeger Duerchmiesser vun 4 mm gëtt normalerweis fir 1,75 mm Filament benotzt, besonnesch a Bowden-Systemer. Allerdéngs kënnen méi enk oder méi grouss bannenzeg Duerchmiesser ubruecht sinn, ofhängeg vun der Filamenttoleranz, der Weelängt, der Béiung, de Stecker an der Dréckerarchitektur.
Ass e méi enkt PTFE-Schlauch ëmmer besser fir den 3D-Drock?
Nee. E méi enkt Schlauch kann d'lateral Beweegung vum Filament reduzéieren, awer exzessiv Dichtheet kann d'Reibung erhéijen oder de System méi empfindlech op Variatiounen am Filamentduerchmiesser maachen. Déi ideal Inline-Richtung soll d'Féierung vum Filament an den niddrege Widderstand am Gläichgewiicht bréngen.
Kënnen PTFE-Réier mat TPU-Filament benotzt ginn?
Jo. PTFE-Schlauch kann TPU an aner flexibel Filamenter leeden, awer de Filamentwee soll virsiichteg entworf ginn. Den bannenzegen Duerchmiesser, d'Längt vum Schlauch, d'Béiung, d'Lücken tëscht de Komponenten an d'Gläichheet vun der Uewerfläch kënnen e gréisseren Afloss hunn, wann d'Materialien gefiddert ginn.
Wéi eng PTFE-Schlauch ass gëeegent fir en AMS-System?
Et gëtt keng universell AMS-Rohrspezifikatioun. Déi passend Rouer hänkt vum Filamentduerchmiesser, der Zoufuerdistanz, dem Biegradius, der Unzuel vun de Verbindungspunkten, dem Zoufuerderdesign an der Quantitéit vum widderhollten Belueden an Entlueden of.
Kënnen PTFE-Réier fir 3D-Drucker-OEM-Projeten personaliséiert ginn?
Jo. Jee no der Produktiounskapazitéit kënnen PTFE-Schläich a punkto Inwendigkeit (ID), Auswendigkeit (OD), Wanddicke, Toleranz, Faarf, Schnëttlängt, Verpackung a Beschrëftung personaliséiert ginn. Benotzerdefinéiert Prouwe kënne fir eng technesch Validatioun virun der Masseproduktioun produzéiert ginn.
Wéi soll ech e Liwwerant vun PTFE-Réier virun der Masseproduktioun testen?
E praktesche Qualifikatiounsprozess ass:
Prouf → Dimensiounsinspektioun → Filamentzufuhrtest → Biege-/Reibungstest → Widderholl Zyklusübungen → Pilotbatch → Masseproduktioun
Am wichtegsten ass et, d'Konsistenz iwwer verschidde Proben a Produktiounschargen ze evaluéieren, anstatt de Liwwerant eleng no enger Prouf ze beurteelen.
Schlussfolgerung:
Wann Dir l siddSicht Dir PTFE-Réier fir Äert 3D-Dréckerprojet? Schéckt dem Besteflon Är néideg ID, ODGréisstenan Uwendungsufuerderungen. Eis Equipe wäert Är Spezifikatioune evaluéieren a passend Prouwe fir d'Tester virun der Masseproduktioun zur Verfügung stellen.
Wann Dir am PTFE Tube sidd, kënnt Dir dat gär hunn
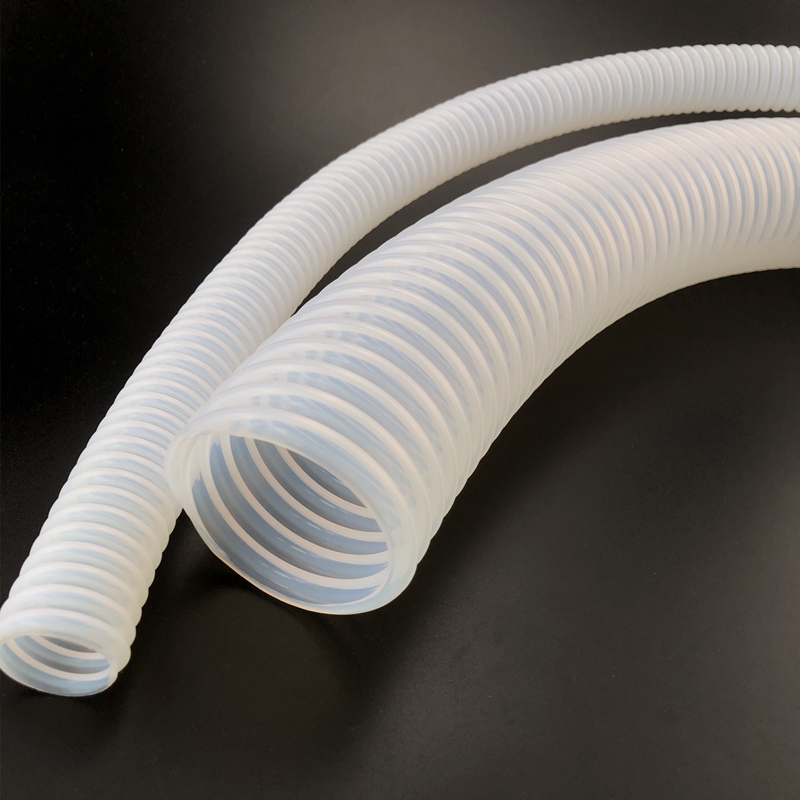
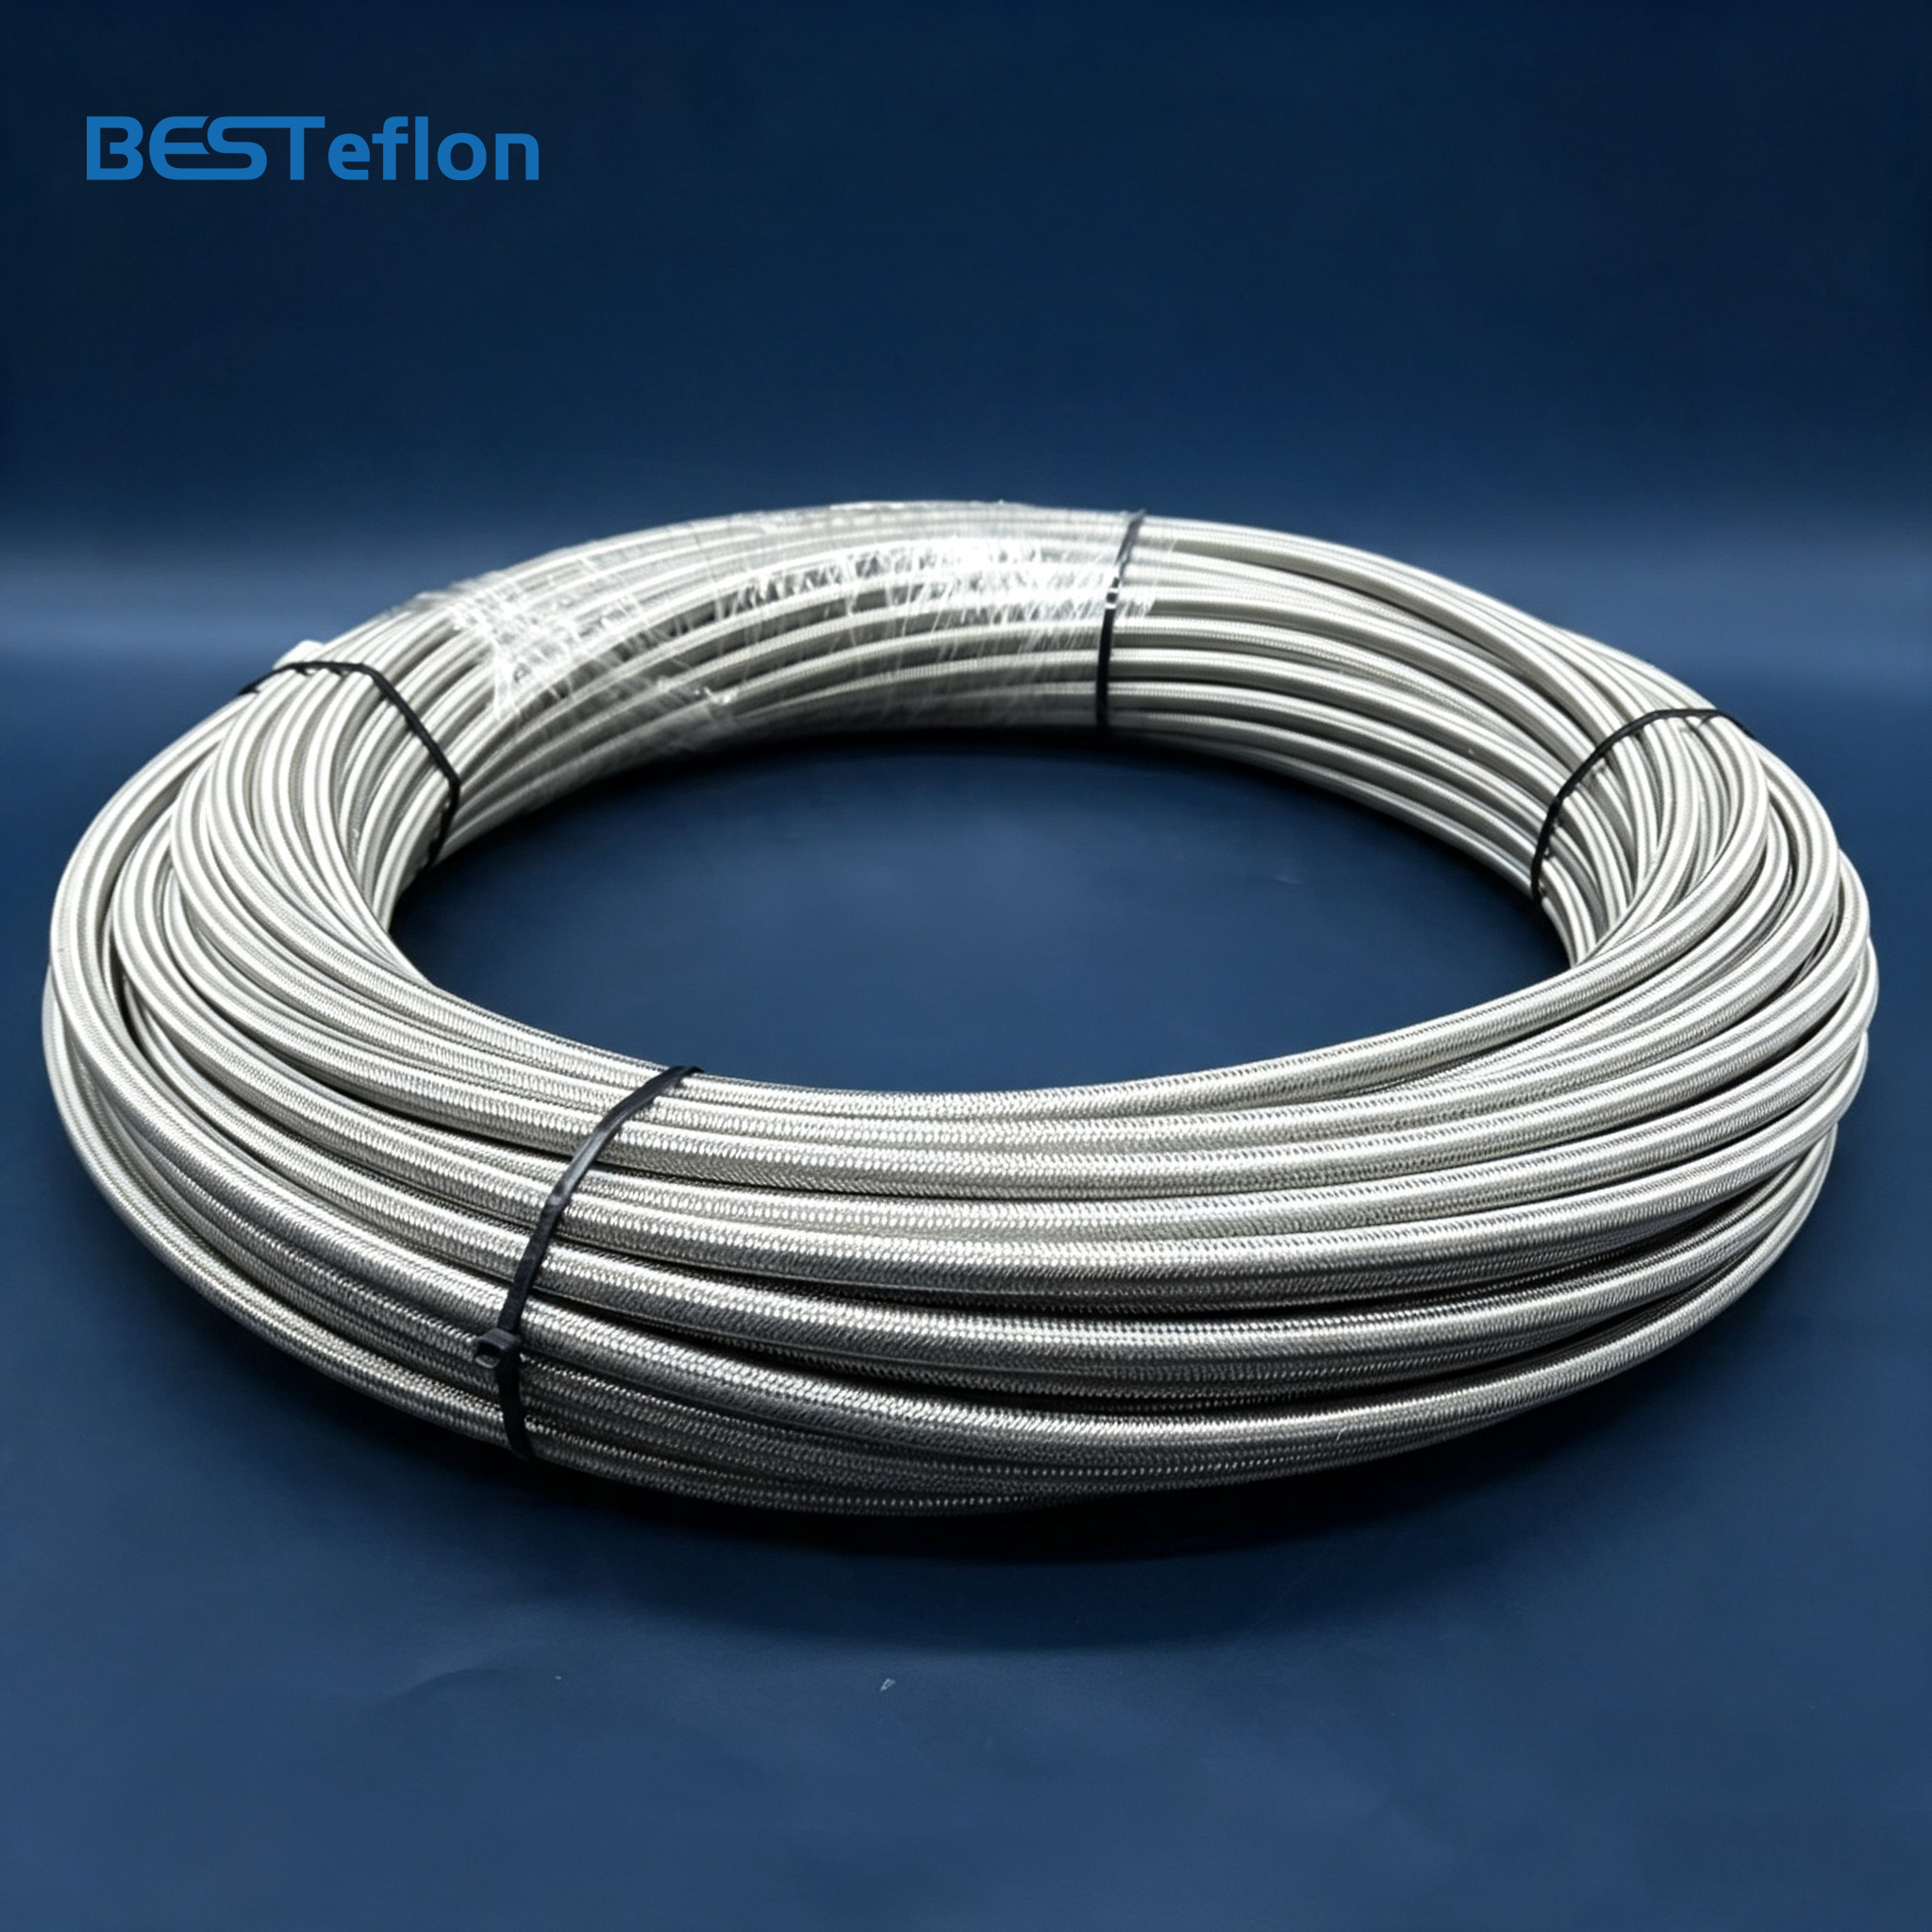
Beim Kaf vum richtege PTFE-Glattlauchröhrchen geet et net nëmmen drëm, verschidde Spezifikatioune fir verschidden Uwendungen ze wielen. Méi wichteg ass et, e verlässleche Produzent ze wielen.BesteflonFluorine plastic Industry Co., Ltd. spezialiséiert sech zënter 20 Joer op d'Produktioun vun héichwäertege PTFE-Schläich a -réier. Wann Dir Froen oder Bedierfnesser hutt, kënnt Dir eis gären fir méi professionell Berodung kontaktéieren.
Zäitpunkt vun der Verëffentlechung: 08. Oktober 2026