ആമുഖം
3D പ്രിന്റർ നിർമ്മാതാക്കൾക്ക്, ഒരു ചെറിയ PTFE ട്യൂബ് ഫിലമെന്റ് ഫീഡിംഗിനെ നേരിട്ട് ബാധിക്കും.പൊരുത്തമില്ലാത്ത ആന്തരിക വ്യാസം, പരുക്കൻ ബോർ പ്രതലങ്ങൾ, അല്ലെങ്കിൽ അസ്ഥിരമായ സഹിഷ്ണുത എന്നിവ ഘർഷണം വർദ്ധിപ്പിക്കുകയും, ഫീഡിംഗ് പ്രതിരോധത്തിന് കാരണമാവുകയും, പൊരുത്തമില്ലാത്ത പ്രിന്റിംഗിലേക്ക് നയിക്കുകയും ചെയ്തേക്കാം - പ്രത്യേകിച്ച് ബൗഡൻ, ഓട്ടോമാറ്റിക് മെറ്റീരിയൽ വിതരണ സംവിധാനങ്ങളിൽ.
അതിനാൽ ശരിയായ PTFE ട്യൂബ് സോഴ്സ് ചെയ്യുന്നതിന് വിലയും നാമമാത്രമായ അളവുകളും താരതമ്യം ചെയ്യുന്നതിനേക്കാൾ കൂടുതൽ ആവശ്യമാണ്. ശരിയായ സ്പെസിഫിക്കേഷനുകൾ എങ്ങനെ തിരഞ്ഞെടുക്കാമെന്നും, PTFE ട്യൂബ് നിർമ്മാതാക്കളെ വിലയിരുത്താമെന്നും, സാമ്പിളുകൾ പരിശോധിക്കാമെന്നും, വൻതോതിലുള്ള ഉൽപ്പാദനത്തിനായി സ്ഥിരമായ ഗുണനിലവാരം ഉറപ്പാക്കാമെന്നും ഈ ഗൈഡ് വിശദീകരിക്കുന്നു.
3D പ്രിന്ററുകളിൽ PTFE ട്യൂബുകൾ എവിടെയാണ് ഉപയോഗിക്കുന്നത്?
PTFE-യ്ക്ക് സ്വാഭാവികമായും കുറഞ്ഞ ഘർഷണ ഗുണകവും നല്ല താപനില, രാസ പ്രതിരോധവും ഉണ്ട്, ഇത് 3D പ്രിന്റിംഗ് സിസ്റ്റങ്ങളിലൂടെ ഫിലമെന്റിനെ നയിക്കുന്നതിന് PTFE ട്യൂബിംഗിനെ പ്രത്യേകിച്ചും ഉപയോഗപ്രദമാക്കുന്നു.
എന്നിരുന്നാലും, വ്യത്യസ്ത പ്രിന്റർ ആർക്കിടെക്ചറുകൾ ട്യൂബിന് വ്യത്യസ്ത ആവശ്യകതകൾ ഏർപ്പെടുത്തുന്നു.
ബൗഡൻ എക്സ്ട്രൂഡർ സിസ്റ്റംസ്
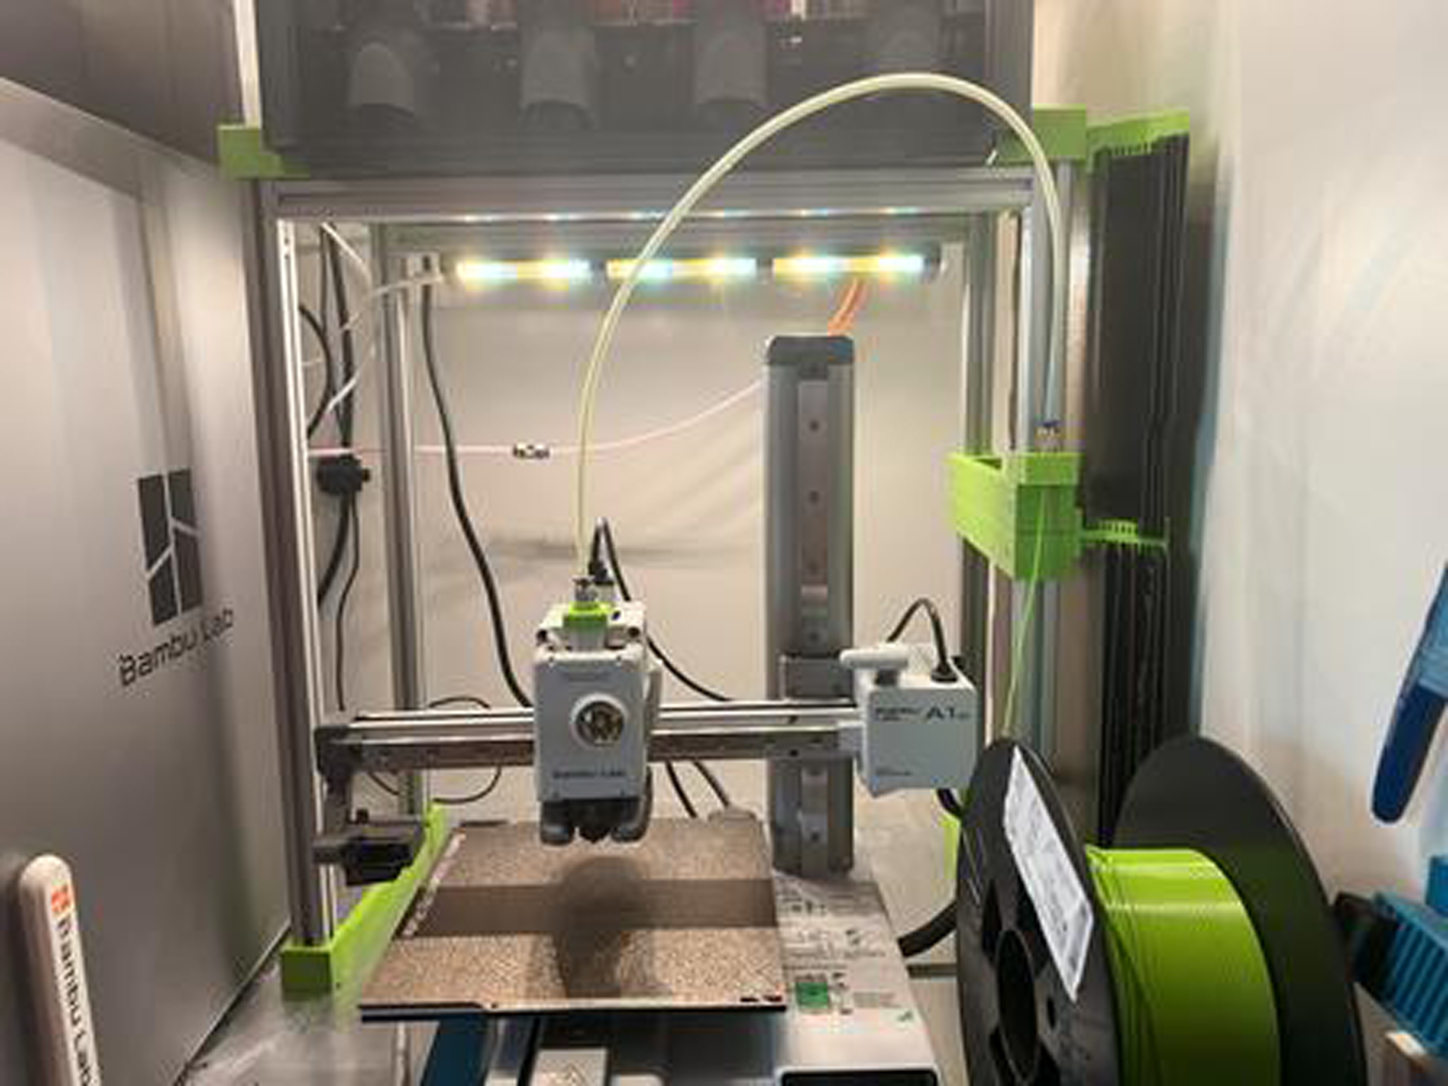
ഒരു ബൗഡൻ സിസ്റ്റത്തിൽ, എക്സ്ട്രൂഡർ മോട്ടോർ ഹോട്ട് എൻഡിൽ നിന്ന് വേർതിരിക്കപ്പെടുന്നു, കൂടാതെ ഫിലമെന്റ് നോസിലിൽ എത്തുന്നതിന് മുമ്പ് ഒരു PTFE ട്യൂബിലൂടെ സഞ്ചരിക്കുന്നു.
ഫിലമെന്റ് താരതമ്യേന നീണ്ട പാതയിലൂടെ സഞ്ചരിക്കാൻ കഴിയുമെന്നതിനാൽ, ട്യൂബ് മിനുസമാർന്നതും സ്ഥിരതയുള്ളതുമായ ഒരു ആന്തരിക പ്രതലം നൽകണം. ആന്തരിക വ്യാസം, ഡൈമൻഷണൽ ടോളറൻസ്, ട്യൂബ് ബെൻഡിംഗ്, ഉപരിതല ഗുണനിലവാരം എന്നിവയെല്ലാം ഫീഡിംഗ് പ്രതിരോധത്തെ സ്വാധീനിക്കും.
അതിനാൽ, ബൗഡൻ-സ്റ്റൈൽ പ്രിന്ററുകൾ നിർമ്മിക്കുന്ന നിർമ്മാതാക്കൾക്ക്, PTFE ട്യൂബ് സ്ഥിരത വളരെ പ്രധാനമാണ്.
ഡയറക്ട് ഡ്രൈവ് എക്സ്ട്രൂഡർ ലൈനറുകൾ
നേരിട്ടുള്ള ഡ്രൈവ് സിസ്റ്റങ്ങൾ എക്സ്ട്രൂഡറിനെ ഹോട്ട് എൻഡിനോട് അടുത്ത് സ്ഥാപിക്കുന്നു, ഇത് മൊത്തത്തിലുള്ള ഫിലമെന്റ് പാത കുറയ്ക്കുന്നു. എന്നിരുന്നാലും, ഘടകങ്ങൾക്കിടയിൽ ഫിലമെന്റ് കൃത്യമായി നയിക്കാൻ ചെറിയ PTFE ലൈനറുകളോ ഗൈഡ് ട്യൂബുകളോ ഇപ്പോഴും ഉപയോഗിക്കാം.
ഈ ആപ്ലിക്കേഷനുകളിൽ, ട്യൂബുകളുടെ നീണ്ട റോളുകൾ വിതരണം ചെയ്യുന്നതിനേക്കാൾ കൃത്യമായ കട്ടിംഗ് നീളം, ഡൈമൻഷണൽ സ്ഥിരത, വൃത്തിയുള്ള ആന്തരിക ഉപരിതലം എന്നിവ കൂടുതൽ പ്രധാനമായിരിക്കാം.
AMS ഉം ഓട്ടോമാറ്റിക് മെറ്റീരിയൽ-സപ്ലൈ സിസ്റ്റങ്ങളും
ഓട്ടോമാറ്റിക് മെറ്റീരിയൽ സപ്ലൈയും മൾട്ടി-മെറ്റീരിയൽ സിസ്റ്റങ്ങളും ഫിലമെന്റ് ഗൈഡ് ട്യൂബിംഗിൽ അധിക ആവശ്യങ്ങൾ ഉന്നയിക്കുന്നു.
ഫിലമെന്റ് ആവർത്തിച്ച് ലോഡ് ചെയ്യാനും, ഇറക്കാനും, സ്വിച്ച് ചെയ്യാനും, താരതമ്യേന ദീർഘദൂരത്തേക്ക് കൊണ്ടുപോകാനും കഴിയും. പാതയിൽ ഒന്നിലധികം വളവുകളും കണക്ഷൻ പോയിന്റുകളും അടങ്ങിയിരിക്കാം.
ഇക്കാരണത്താൽ, ഈ സിസ്റ്റങ്ങളിൽ ഉപയോഗിക്കുന്ന ട്യൂബിംഗ്, ഓരോ സിസ്റ്റത്തിനും ഒരു സ്റ്റാൻഡേർഡ് ട്യൂബ് വലുപ്പം അനുയോജ്യമാണെന്ന് കരുതുന്നതിനുപകരം യഥാർത്ഥ ഫിലമെന്റ് വ്യാസം, പാത നീളം, വളവ് ജ്യാമിതി, കണക്റ്റർ ഡിസൈൻ എന്നിവ അനുസരിച്ച് തിരഞ്ഞെടുക്കണം.
വ്യാവസായിക 3D പ്രിന്ററുകൾ
വ്യാവസായിക പ്രിന്ററുകൾ കൂടുതൽ ഉൽപാദന ചക്രങ്ങൾ പ്രവർത്തിച്ചേക്കാം, പലപ്പോഴും ഉയർന്ന ഘടക സ്ഥിരത ആവശ്യമാണ്.
അതിനാൽ, സ്കെയിലിൽ പ്രിന്ററുകൾ നിർമ്മിക്കുന്ന നിർമ്മാതാക്കൾക്ക്, PTFE ട്യൂബിംഗിനെ വെറുമൊരു ചരക്ക് പ്ലാസ്റ്റിക് ട്യൂബ് എന്നതിലുപരി മൊത്തത്തിലുള്ള ഫിലമെന്റ്-ഡെലിവറി സിസ്റ്റത്തിന്റെ ഭാഗമായി കണക്കാക്കണം.
ഈ ആപ്ലിക്കേഷനുകൾക്കായി വികസിപ്പിച്ച ട്യൂബിംഗിന്റെ ഒരു അവലോകനത്തിന്, ബെസ്റ്റ്ഫ്ലോണിന്റെ3D പ്രിന്ററുകൾക്കുള്ള PTFE ട്യൂബുകൾ.
PTFE ട്യൂബുകൾ സോഴ്സ് ചെയ്യുമ്പോൾ എന്ത് സ്പെസിഫിക്കേഷനുകളാണ് പ്രധാനം?
3D പ്രിന്റർ നിർമ്മാണത്തിനായി PTFE ട്യൂബുകൾ സോഴ്സ് ചെയ്യുമ്പോൾ, നാമമാത്ര വലുപ്പം മാത്രം പോരാ. ഒരേ പ്രസ്താവിച്ച അളവുകളുള്ള രണ്ട് ട്യൂബുകൾക്ക് സഹിഷ്ണുത, ആന്തരിക ഉപരിതല ഗുണനിലവാരം, ഏകാഗ്രത, നിർമ്മാണ സ്ഥിരത എന്നിവ കാരണം വ്യത്യസ്തമായി പ്രവർത്തിക്കാൻ കഴിയും. അതിനാൽ, ഒരു ഉദ്ധരണി അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ് OEM വാങ്ങുന്നവർ ഇനിപ്പറയുന്ന സ്പെസിഫിക്കേഷനുകൾ നിർവചിക്കണം.
1. ആന്തരിക വ്യാസവും പുറം വ്യാസവും
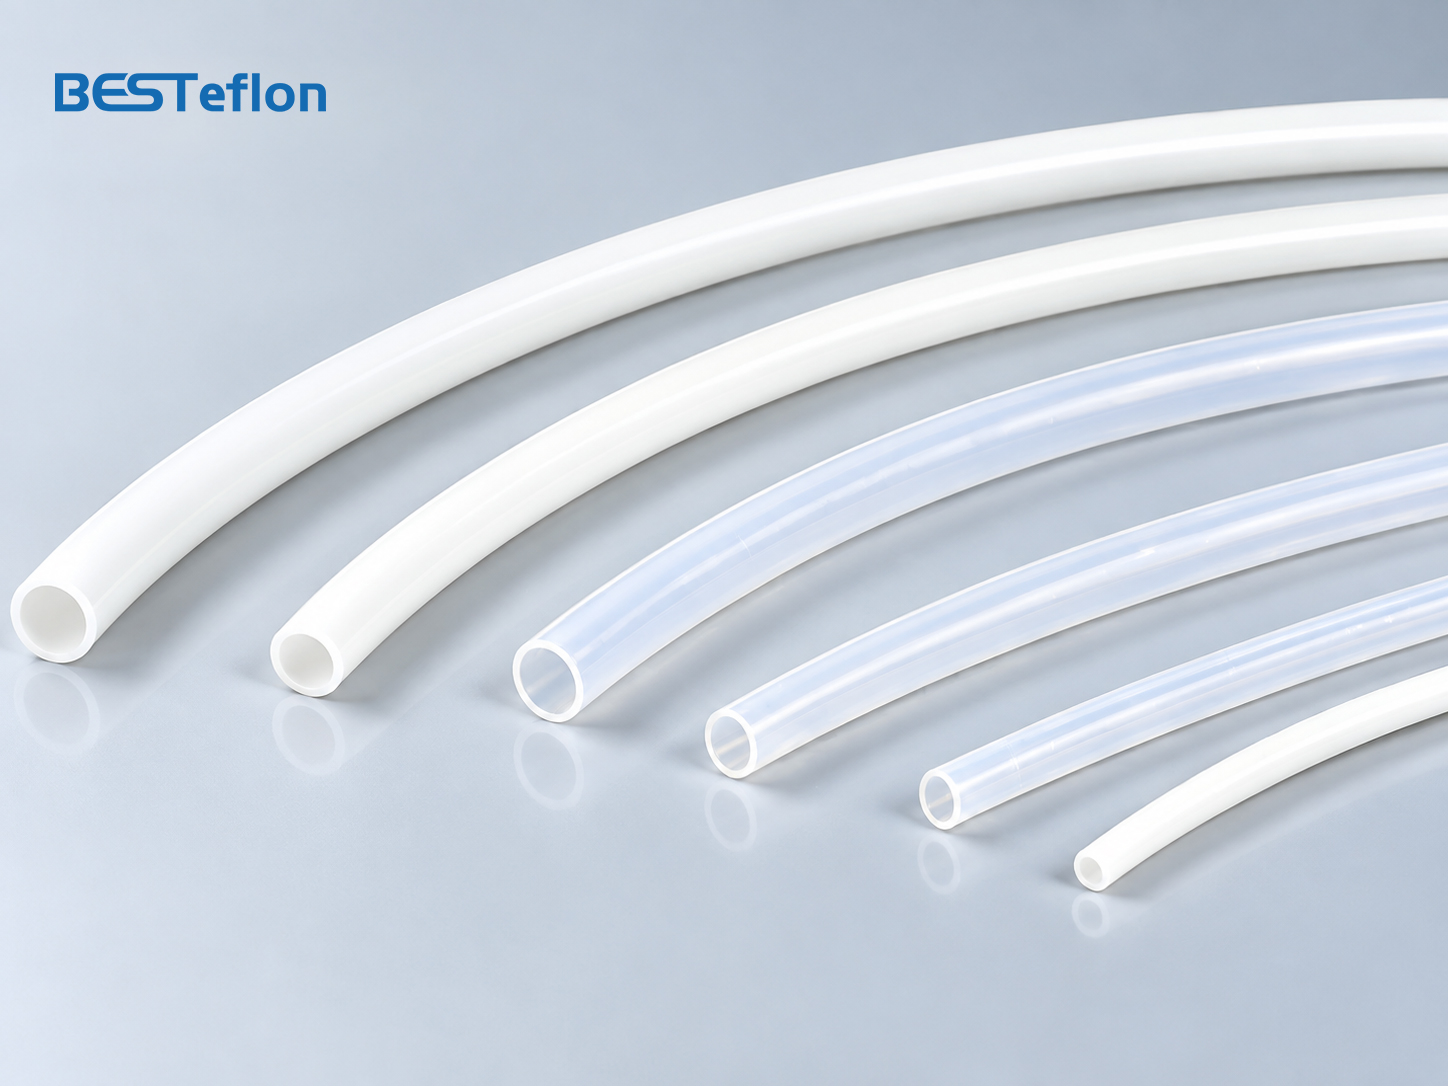
1.75 മില്ലീമീറ്റർ ഫിലമെന്റിന്,2 മില്ലീമീറ്റർ ID × 4 മില്ലീമീറ്റർ ODബൗഡൻ, ഫിലമെന്റ്-ഗൈഡിംഗ് സിസ്റ്റങ്ങളിൽ PTFE ട്യൂബിംഗ് സാധാരണയായി ഉപയോഗിക്കുന്നു. എന്നിരുന്നാലും, ഇത് എല്ലാ പ്രിന്ററുകൾക്കും അനുയോജ്യമല്ല.
മികച്ച ഫിലമെന്റ് ഗൈഡൻസിനായി ചില ഡിസൈനുകൾക്ക് കൂടുതൽ ഇറുകിയ ഐഡി ആവശ്യമായി വന്നേക്കാം, അതേസമയം നീളമുള്ളതോ വളഞ്ഞതോ ആയ ഫീഡിംഗ് പാതകൾക്ക് കൂടുതൽ ക്ലിയറൻസ് ഗുണം ചെയ്തേക്കാം. 2.85 mm ഫിലമെന്റ് ഉപയോഗിക്കുന്ന പ്രിന്ററുകൾക്ക് വലിയ ട്യൂബിംഗും ആവശ്യമാണ്.
സ്പെസിഫിക്കേഷൻ വ്യക്തമായി നിർവചിക്കണം:
- · ആന്തരിക വ്യാസം (ID)
- · പുറം വ്യാസം (OD)
- · ഭിത്തിയുടെ കനം
- · ഫിലമെന്റ് വ്യാസം
- · ആവശ്യമായ നീളം
ഏറ്റവും സാധാരണമായ മാർക്കറ്റ് വലുപ്പം തിരഞ്ഞെടുക്കുന്നതിനുപകരം, ശരിയായ ട്യൂബ് വലുപ്പം യഥാർത്ഥ ഫിലമെന്റ് പാതയെയും പ്രിന്റർ രൂപകൽപ്പനയെയും അടിസ്ഥാനമാക്കിയുള്ളതായിരിക്കണം.
2. ആന്തരിക വ്യാസം സഹിഷ്ണുത
നാമമാത്ര വലുപ്പം പോലെ തന്നെ പ്രധാനമാണ് ടോളറൻസും. ഐഡി വളരെ വലുതാണെങ്കിൽ, അമിതമായ ക്ലിയറൻസ് ഫിലമെന്റ് ചലനം വർദ്ധിപ്പിച്ചേക്കാം. ഇത് വളരെ ഇറുകിയതാണെങ്കിൽ, ഫീഡിംഗ് റെസിസ്റ്റൻസ് വർദ്ധിച്ചേക്കാം, പ്രത്യേകിച്ച് വളവുകളിലൂടെയോ വഴക്കമുള്ള ഫിലമെന്റ് ഉപയോഗിക്കുമ്പോഴോ.
വെറുതെ ചോദിക്കുന്നതിനു പകരം,"നിങ്ങൾക്ക് 2 × 4 mm PTFE ട്യൂബിംഗ് വിതരണം ചെയ്യാൻ കഴിയുമോ?", OEM വാങ്ങുന്നവർ ചോദിക്കേണ്ടത്:
"ബാച്ച് പ്രൊഡക്ഷൻ സമയത്ത് നിങ്ങൾക്ക് സ്ഥിരമായി നിലനിർത്താൻ കഴിയുന്ന ഐഡി, ഒഡി ടോളറൻസുകൾ എന്തൊക്കെയാണ്?"
വൻതോതിലുള്ള ഉൽപാദനത്തിനായി വിതരണക്കാരന് സ്ഥിരമായ ട്യൂബിംഗ് നൽകാൻ കഴിയുമോ എന്ന് നിർണ്ണയിക്കാൻ ഇത് സഹായിക്കുന്നു.
3. ആന്തരിക ഉപരിതല സുഗമത
PTFE സ്വാഭാവികമായും കുറഞ്ഞ ഘർഷണം നൽകുന്നു, പക്ഷേ എക്സ്ട്രൂഷൻ ഗുണനിലവാരം ഇപ്പോഴും ഫിലമെന്റ് ചലനത്തെ ബാധിക്കുന്നു. അകത്തെ ബോർ ആയിരിക്കണംമിനുസമാർന്നതും, വൃത്തിയുള്ളതും, പോറലുകൾ, മലിനീകരണം അല്ലെങ്കിൽ രൂപഭേദം ഇല്ലാത്തതും.
ഫിലമെന്റ് പാതയിൽ ഘർഷണത്തിൽ ചെറിയ വർദ്ധനവ് ഉണ്ടാകാവുന്ന ലോംഗ് ബൗഡൻ, ഓട്ടോമാറ്റിക് മെറ്റീരിയൽ-സപ്ലൈ സിസ്റ്റങ്ങളിൽ ഇത് പ്രത്യേകിച്ചും പ്രധാനമാണ്.
ചുരുക്കത്തിൽ,കുറഞ്ഞ ഘർഷണം PTFE യിൽ നിന്നാണ് ലഭിക്കുന്നത്; സ്ഥിരതയുള്ള കുറഞ്ഞ ഘർഷണ പ്രകടനവും നിർമ്മാണ ഗുണനിലവാരത്തെ ആശ്രയിച്ചിരിക്കുന്നു.
4. ഏകാഗ്രതയും വൃത്താകൃതിയും
ശരിയായ ഐഡിയും ഒഡിയും ട്യൂബ് അളവനുസരിച്ച് പൂർണമാണെന്ന് അർത്ഥമാക്കുന്നില്ല. അകത്തെ ബോർ മധ്യഭാഗത്തല്ലെങ്കിൽ, ഭിത്തിയുടെ കനം അസമമാകും. ട്യൂബ് ഓവൽ ആകുകയാണെങ്കിൽ, അത് കണക്റ്റർ ഫിറ്റിനെയും ഫിലമെന്റ് ക്ലിയറൻസിനെയും ബാധിച്ചേക്കാം.
OEM ആപ്ലിക്കേഷനുകൾക്ക്, പ്രത്യേകിച്ച് കർശനമായ സഹിഷ്ണുത ആവശ്യമുള്ളവയ്ക്ക്,വിതരണക്കാരന്റെ ഗുണനിലവാര വിലയിരുത്തലിൽ ഏകാഗ്രതയും വൃത്താകൃതിയും ഉൾപ്പെടുത്തണം.
5. താപനില ശേഷി
PTFE മികച്ച താപനില പ്രതിരോധം നൽകുന്നു. Bestflon PTFE ട്യൂബിംഗിന് ഏകദേശം വിശാലമായ പ്രവർത്തന താപനില പരിധിയുണ്ട്-65°C മുതൽ +260°C വരെ (-85°F മുതൽ 500°F വരെ).
എന്നിരുന്നാലും, PTFE മെറ്റീരിയൽ ശേഷിയെ പൂർണ്ണമായ ഹോട്ട്-എൻഡ് സിസ്റ്റത്തിന്റെ അനുവദനീയമായ പ്രവർത്തന താപനിലയുമായി ആശയക്കുഴപ്പത്തിലാക്കരുത്. യഥാർത്ഥ അവസ്ഥകൾ ട്യൂബ് സ്ഥാനം, ചൂടാക്കിയ മേഖലയിലേക്കുള്ള സാമീപ്യം, ഫിറ്റിംഗുകൾ, പ്രിന്റർ ഡിസൈൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
അതിനാൽ, ട്യൂബിന്റെ യഥാർത്ഥ ഇൻസ്റ്റാളേഷനും പ്രവർത്തന അന്തരീക്ഷവും അനുസരിച്ച് താപനില ആവശ്യകതകൾ എല്ലായ്പ്പോഴും വിലയിരുത്തണം.
വിർജിൻ PTFE vs. ലോവർ-ഗ്രേഡ് അസംസ്കൃത വസ്തുക്കൾ
3D പ്രിന്റർ OEM പ്രോജക്റ്റുകൾക്ക്, പ്രവചിക്കാവുന്ന അളവുകൾ, ഉപരിതല ഗുണനിലവാരം, സ്ഥിരതയുള്ള ഭൗതിക സവിശേഷതകൾ എന്നിവ ആവശ്യമുള്ളിടത്ത് വിർജിൻ PTFE ആണ് പൊതുവെ അഭികാമ്യം.
ഉയർന്ന നിലവാരമുള്ള വിർജിൻ PTFE നൽകാൻ കഴിയും:
- · സ്ഥിരമായ എക്സ്ട്രൂഷൻ പ്രകടനം
- · സ്ഥിരതയുള്ള ഡൈമൻഷണൽ നിയന്ത്രണം
- · മിനുസമാർന്ന ആന്തരിക പ്രതലങ്ങൾ
- · പ്രവചിക്കാവുന്ന മെക്കാനിക്കൽ സവിശേഷതകൾ
- · സ്ഥിരമായ രൂപഭാവവും ശുചിത്വവും
പ്രോട്ടോടൈപ്പുകളിൽ നിന്ന് ആയിരക്കണക്കിന് പ്രിന്ററുകളിലേക്ക് ഉത്പാദനം മാറുമ്പോൾ ഇത് കൂടുതൽ പ്രാധാന്യമർഹിക്കുന്നു.
ബെസ്റ്റ്ഫ്ലോൺകെമോർസ്, ഡെയ്കിൻ എന്നിവയുൾപ്പെടെ സ്ഥാപിത മെറ്റീരിയൽ വിതരണക്കാരിൽ നിന്നുള്ള ഉയർന്ന നിലവാരമുള്ള PTFE അസംസ്കൃത വസ്തുക്കൾ ഉപയോഗിക്കുന്നു, കൂടാതെ എക്സ്ട്രൂഷന് മുമ്പ് മെറ്റീരിയൽ സംഭരണ സാഹചര്യങ്ങൾ നിയന്ത്രിക്കുന്നു.
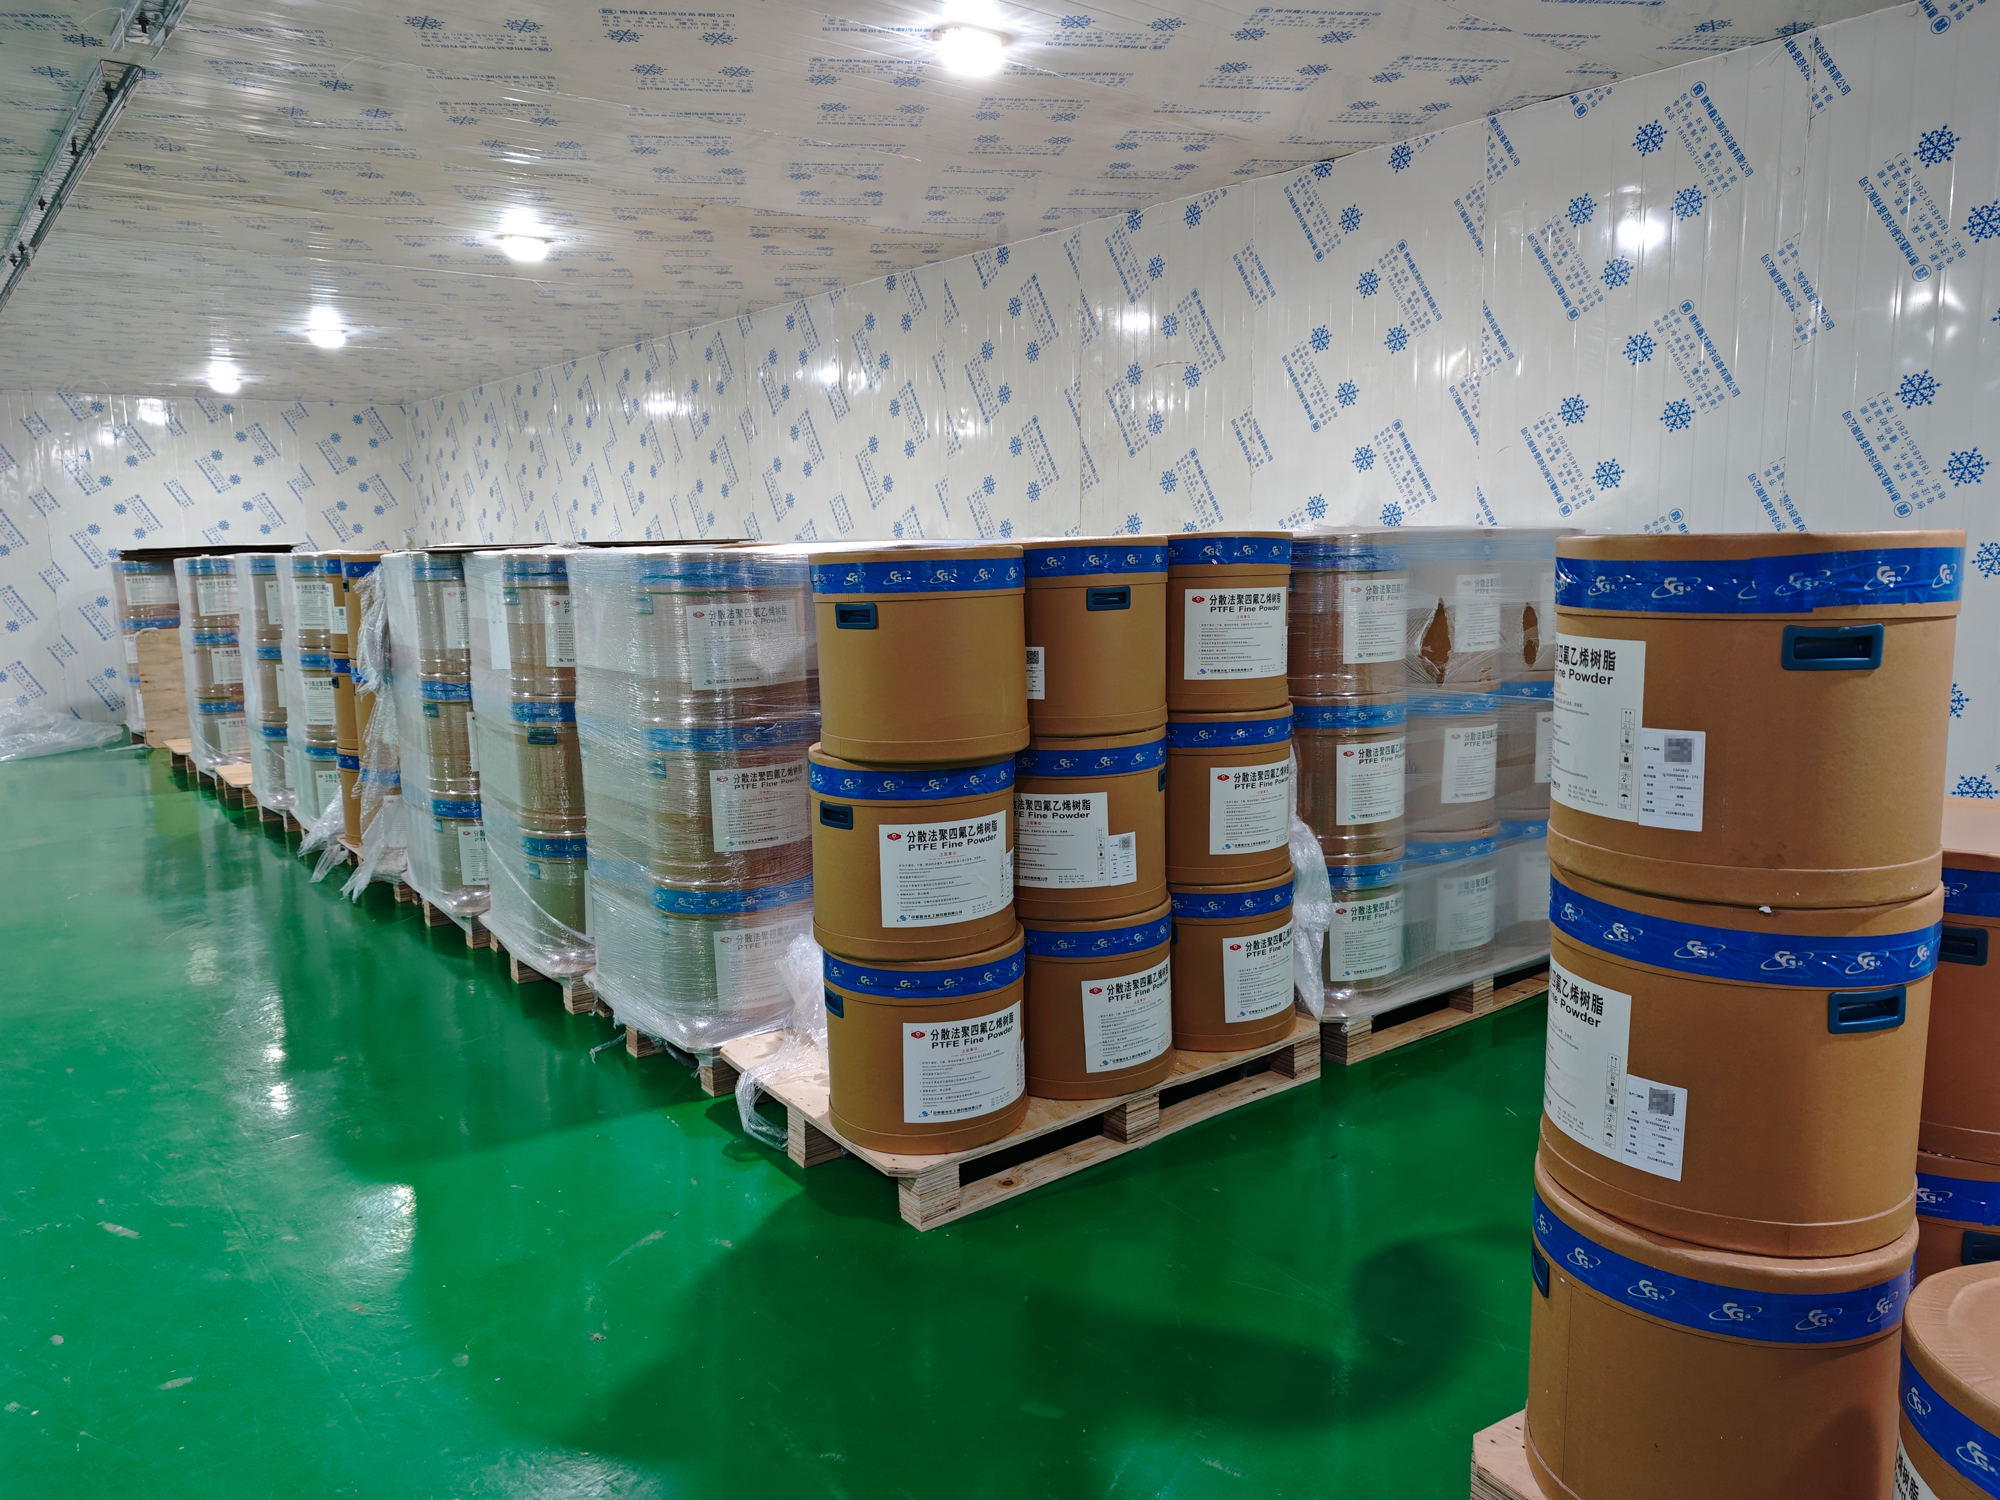
OEM വാങ്ങുന്നവരെ സംബന്ധിച്ചിടത്തോളം, പ്രധാന ചോദ്യം "ഇത് PTFE ആണോ?" എന്നതായിരിക്കരുത്, മറിച്ച്:
ഏത് അസംസ്കൃത വസ്തുവാണ് ഉപയോഗിക്കുന്നത്, അത് എങ്ങനെയാണ് നിയന്ത്രിക്കുന്നത്, ഉൽപ്പാദന ബാച്ചുകൾക്കിടയിൽ വിതരണക്കാരന് ഒരേ മെറ്റീരിയൽ നിലവാരം നിലനിർത്താൻ കഴിയുമോ?
ഒരു PTFE ട്യൂബ് നിർമ്മാതാവിനെ എങ്ങനെ വിലയിരുത്താം
ഓൺലൈനിൽ ഒരു PTFE ട്യൂബ് വിതരണക്കാരനെ കണ്ടെത്തുന്നത് എളുപ്പമാണ്. ആ വിതരണക്കാരന് ദീർഘകാല 3D പ്രിന്റർ നിർമ്മാണത്തെ പിന്തുണയ്ക്കാൻ കഴിയുമോ എന്ന് നിർണ്ണയിക്കുന്നത് കൂടുതൽ ബുദ്ധിമുട്ടാണ്.
1. യഥാർത്ഥ നിർമ്മാണ അനുഭവം വിലയിരുത്തുക
കമ്പനി യഥാർത്ഥത്തിൽ PTFE ട്യൂബിംഗ് നിർമ്മിക്കുന്നുണ്ടോ എന്ന് നിർണ്ണയിച്ചുകൊണ്ട് ആരംഭിക്കുക.
ഉപയോഗപ്രദമായ ചോദ്യങ്ങളിൽ ഇവ ഉൾപ്പെടുന്നു:
- · നിങ്ങൾ എത്ര കാലമായി PTFE ട്യൂബുകൾ നിർമ്മിക്കുന്നു?
- · ഏത് PTFE ട്യൂബ് വലുപ്പങ്ങളാണ് നിങ്ങൾ പതിവായി നിർമ്മിക്കുന്നത്?
- · ഐഡി, ഒഡി ടോളറൻസുകൾ നിങ്ങൾക്ക് നിയന്ത്രിക്കാൻ കഴിയുമോ?
- · നിങ്ങൾക്ക് ഇഷ്ടാനുസൃത സ്പെസിഫിക്കേഷനുകൾ നിർമ്മിക്കാൻ കഴിയുമോ?
- · എന്ത് പരിശോധന ഉപകരണങ്ങളാണ് ഉപയോഗിക്കുന്നത്?
- · പ്രൊഡക്ഷൻ ബാച്ചുകൾ നിങ്ങൾ എങ്ങനെയാണ് നിയന്ത്രിക്കുന്നത്?
ഒരു കമ്പനി എത്ര വർഷമായി ഉൽപ്പന്നങ്ങൾ കയറ്റുമതി ചെയ്തു എന്ന് ചോദിക്കുന്നതിനേക്കാൾ ഇത് അർത്ഥവത്താണ്.
ബെസ്റ്റ്ഫ്ലോൺകൂടുതൽ ഉണ്ട്20 വർഷത്തെ PTFE നിർമ്മാണ പരിചയം, സ്റ്റാൻഡേർഡ് ട്യൂബിംഗും ഇഷ്ടാനുസൃത OEM ആവശ്യകതകളും പിന്തുണയ്ക്കാൻ ഞങ്ങളെ അനുവദിക്കുന്നു.
2. ഉൽപ്പാദന ശേഷി പരിശോധിക്കുക
ഒരു 3D പ്രിന്റർ വികസനത്തിൽ നിന്ന് വൻതോതിലുള്ള ഉൽപ്പാദനത്തിലേക്ക് മാറുമ്പോൾ ശേഷി പ്രധാനമാണ്.
ഒരു വിതരണക്കാരൻ പ്രോട്ടോടൈപ്പിംഗിനായി ഏതാനും നൂറ് മീറ്ററുകൾ വിജയകരമായി നിർമ്മിച്ചേക്കാം, പക്ഷേ പ്രതിമാസ ആവശ്യം ഗണ്യമായി വർദ്ധിക്കുമ്പോൾ അത് ബുദ്ധിമുട്ടായിരിക്കും.
വാങ്ങുന്നവർ വിലയിരുത്തണം:
- · എക്സ്ട്രൂഷൻ ലൈനുകളുടെ എണ്ണവും തരവും
- · സ്റ്റാൻഡേർഡ്, ഇഷ്ടാനുസൃത വലുപ്പ ശേഷികൾ
- · പ്രതിമാസ അല്ലെങ്കിൽ വാർഷിക ശേഷി
- · ഉത്പാദന ലീഡ് സമയങ്ങൾ
- · ആവർത്തിച്ചുള്ള ഓർഡറുകൾ കൈകാര്യം ചെയ്യാനുള്ള കഴിവ്
- · ഭാവിയിലെ ആവശ്യങ്ങൾക്കനുസരിച്ച് വികസിപ്പിക്കാവുന്ന ശേഷി
ബെസ്റ്റ്ഫ്ലോൺഏകദേശം ഒരു നിർമ്മാണ സൗകര്യം പ്രവർത്തിക്കുന്നു10,000 ച.മീവാർഷിക ഉൽപ്പാദന ശേഷി ഏകദേശം എത്തുമ്പോൾ30 ദശലക്ഷം മീറ്റർഅതിന്റെ ട്യൂബിംഗ് ഉൽപാദനത്തിലുടനീളം.
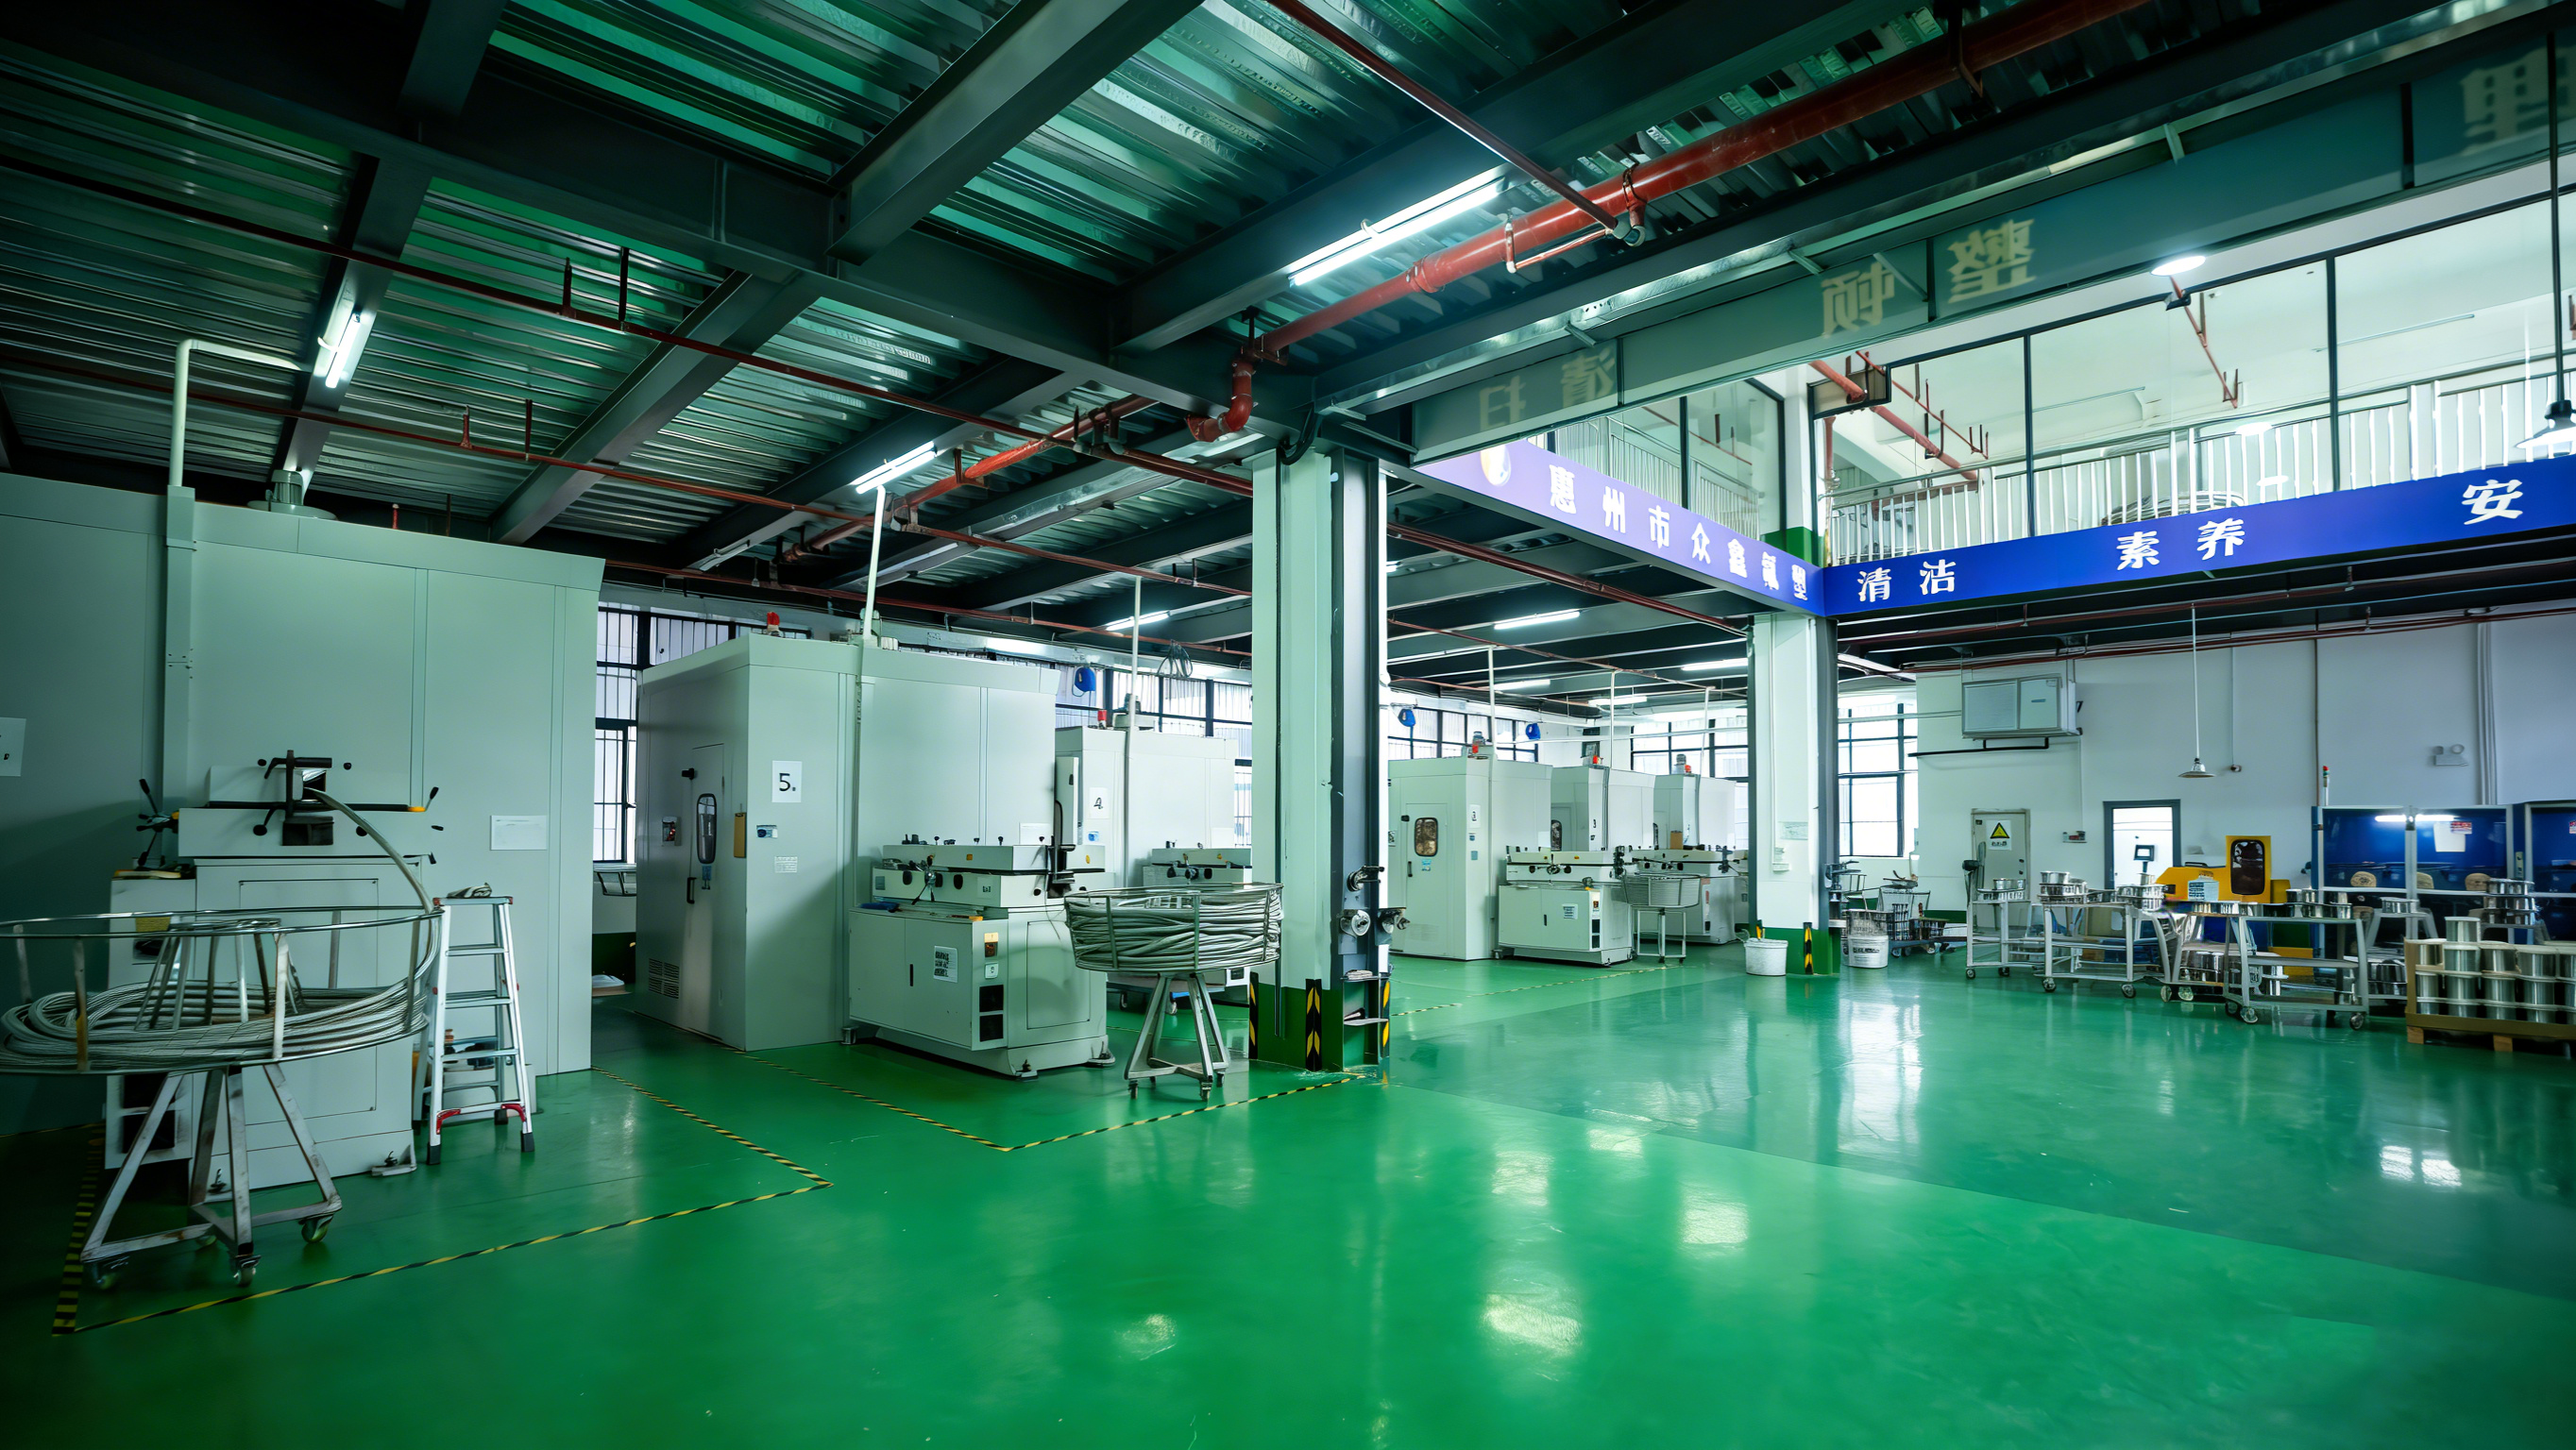
വളർന്നുവരുന്ന 3D പ്രിന്റർ ബ്രാൻഡുകൾക്ക്, ഉൽപ്പന്നം വൻതോതിലുള്ള ഉൽപ്പാദനത്തിലേക്ക് പ്രവേശിച്ചുകഴിഞ്ഞാൽ, രണ്ടാമത്തെ ട്യൂബ് നിർമ്മാതാവിനെ ആവശ്യപ്പെടേണ്ടിവരാനുള്ള സാധ്യത കുറയ്ക്കാൻ സ്കെയിലബിൾ സപ്ലൈ സഹായിക്കും.
3. ഗുണനിലവാര നിയന്ത്രണ പ്രക്രിയ അവലോകനം ചെയ്യുക.
ഒരു വിശ്വസനീയ വിതരണക്കാരന് അന്തിമ ദൃശ്യ പരിശോധനയെ മാത്രം ആശ്രയിക്കുന്നതിനുപകരം ഉൽപ്പാദനത്തിലുടനീളം ഗുണനിലവാര നിയന്ത്രണ നടപടിക്രമങ്ങൾ ഉണ്ടായിരിക്കണം.
ഒരു സാധാരണ പ്രക്രിയയിൽ ഇവ ഉൾപ്പെടാം:
അസംസ്കൃത വസ്തുക്കളുടെ പരിശോധന → എക്സ്ട്രൂഷൻ → ഡൈമൻഷണൽ പരിശോധന → ഉപരിതല പരിശോധന → പ്രകടന പരിശോധന → അന്തിമ പരിശോധന → പാക്കേജിംഗ് → കയറ്റുമതി
3D പ്രിന്റർ ട്യൂബുകൾക്ക്, ഡൈമൻഷണൽ പരിശോധന പ്രത്യേക ശ്രദ്ധ അർഹിക്കുന്നു.
വാങ്ങുന്നവർ ചോദിക്കണം:
- · എത്ര തവണയാണ് ഐഡിയും ഒഡിയും അളക്കുന്നത്?
- · ഉൽപാദന സമയത്ത് സഹിഷ്ണുത പരിശോധിക്കാറുണ്ടോ?
- · പരിശോധനാ രേഖകൾ സൂക്ഷിച്ചിട്ടുണ്ടോ?
- · അനുരൂപമല്ലാത്ത ഉൽപ്പന്നങ്ങൾ എങ്ങനെയാണ് കൈകാര്യം ചെയ്യുന്നത്?
ആദ്യ കയറ്റുമതിയിൽ നല്ലൊരു ചരക്ക് എത്തിക്കുക എന്നത് മാത്രമല്ല ലക്ഷ്യം; അടുത്ത കയറ്റുമതിയിലും അതിനുശേഷമുള്ള കയറ്റുമതിയിലും സമാനമായ സ്വഭാവസവിശേഷതകളുള്ള ട്യൂബുകൾ ലഭ്യമാക്കുക എന്നതാണ് ലക്ഷ്യം.
4. സർട്ടിഫിക്കേഷനുകളും ട്രേസബിലിറ്റിയും അവലോകനം ചെയ്യുക
ഒരു വിതരണക്കാരൻ നിർമ്മാണ, ഗുണനിലവാര മാനേജ്മെന്റ് സംവിധാനങ്ങൾ സ്ഥാപിച്ചിട്ടുണ്ടോ എന്ന് OEM വാങ്ങുന്നവരെ വിലയിരുത്താൻ സർട്ടിഫിക്കേഷനുകൾ സഹായിക്കും.
പ്രോജക്റ്റിനെയും വിപണിയെയും ആശ്രയിച്ച്, വാങ്ങുന്നവർക്ക് ഇതുമായി ബന്ധപ്പെട്ട രേഖകളെക്കുറിച്ചോ സിസ്റ്റങ്ങളെക്കുറിച്ചോ ചോദിക്കാം:
- · ഐഎസ്ഒ 9001
- · ഐഎടിഎഫ് 16949
- · FDA-യുമായി ബന്ധപ്പെട്ട മെറ്റീരിയൽ ആവശ്യകതകൾ
- · റോഎച്ച്എസ്
- · SGS പരിശോധന
എല്ലാ 3D പ്രിന്റർ പ്രോജക്റ്റിനും മുകളിൽ ലിസ്റ്റുചെയ്തിരിക്കുന്ന എല്ലാ സർട്ടിഫിക്കേഷനുകളും ആവശ്യമില്ല. ആപ്ലിക്കേഷനും ഡെസ്റ്റിനേഷൻ മാർക്കറ്റും അനുസരിച്ചാണ് പ്രസക്തമായ ആവശ്യകതകൾ നിർണ്ണയിക്കേണ്ടത്.
നിർമ്മാതാവിന് ഉചിതമായ രേഖകൾ നൽകാനും ആവശ്യമുള്ളപ്പോൾ മെറ്റീരിയലും ഉൽപാദനവും കണ്ടെത്താനാകുമോ എന്നതാണ് പ്രധാന കാര്യം.
സാമ്പിളുകളും പരിശോധനയും: ബൾക്ക് ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് നിങ്ങൾ എന്താണ് പരിശോധിക്കേണ്ടത്?
നല്ല രൂപഭംഗിയുള്ള ഒരു സാമ്പിൾ വിശ്വസനീയമായ പ്രകടനമോ സ്ഥിരതയുള്ള വൻതോതിലുള്ള ഉൽപ്പാദനമോ ഉറപ്പുനൽകുന്നില്ല. ഒരു PTFE ട്യൂബ് വിതരണക്കാരനെ അംഗീകരിക്കുന്നതിന് മുമ്പ്, യഥാർത്ഥ പ്രിന്റർ ആപ്ലിക്കേഷന് അടുത്തുള്ള സാഹചര്യങ്ങളിൽ സാമ്പിളുകൾ പരിശോധിക്കുക.
ഘട്ടം 1: ഡൈമൻഷണൽ പരിശോധന
പല പോയിന്റുകളിലും ID, OD, ഭിത്തിയുടെ കനം, വൃത്താകൃതി, ഡൈമൻഷണൽ സ്ഥിരത എന്നിവ അളക്കുക. ഒരൊറ്റ കഷണത്തെ ആശ്രയിക്കുന്നതിനുപകരം ഒന്നിലധികം സാമ്പിളുകൾ താരതമ്യം ചെയ്യുക.
ഘട്ടം 2: ഫിലമെന്റ് ഫീഡിംഗ് ടെസ്റ്റ്
പ്രിന്ററിന് വേണ്ടി ഉദ്ദേശിച്ചിട്ടുള്ള യഥാർത്ഥ ഫിലമെന്റ് വലുപ്പവും മെറ്റീരിയലും ഉപയോഗിക്കുക.
ട്യൂബിന്റെ മുഴുവൻ നീളത്തിലും ഫിലമെന്റ് കടത്തിവിട്ട് ചലനം സുഗമമായി തുടരുന്നുണ്ടോ എന്ന് നിരീക്ഷിക്കുക.
1.75 എംഎം പ്രിന്ററിന്, സാധാരണ പ്രവർത്തന സമയത്ത് പ്രതീക്ഷിക്കുന്ന അതേ ഫിലമെന്റ് ബ്രാൻഡുകളോ ടോളറൻസ് ശ്രേണികളോ പരിശോധനയിൽ ഉൾപ്പെടുത്തണം.
ഘട്ടം3: ടെസ്റ്റ് ബെൻഡിംഗും ആവർത്തിച്ചുള്ള ഫീഡിംഗും
യഥാർത്ഥ അല്ലെങ്കിൽ പ്രതീക്ഷിക്കുന്ന വളയുന്ന പാത ഉപയോഗിച്ച് ട്യൂബ് ഇൻസ്റ്റാൾ ചെയ്യുക, ഫീഡിംഗ് പ്രതിരോധം വർദ്ധിക്കുന്നുണ്ടോ എന്ന് പരിശോധിക്കുക. ബൗഡൻ, എഎംഎസ് സിസ്റ്റങ്ങൾക്ക്, ആവർത്തിക്കുക.ലോഡ് ചെയ്യുക → ഫീഡ് ചെയ്യുക → പിൻവലിക്കുക → വീണ്ടും ലോഡുചെയ്യുകദീർഘകാല പ്രവർത്തന സമയത്ത് സാധ്യതയുള്ള പ്രശ്നങ്ങൾ തിരിച്ചറിയാൻ സൈക്കിളുകൾ സഹായിക്കും.
ഘട്ടം 4: ഫ്ലെക്സിബിൾ ഫിലമെന്റുകൾ പരീക്ഷിക്കുക
പ്രിന്റർ TPU അല്ലെങ്കിൽ മറ്റ് വഴക്കമുള്ള ഫിലമെന്റുകളെ പിന്തുണയ്ക്കുന്ന തരത്തിലാണ് രൂപകൽപ്പന ചെയ്തിരിക്കുന്നതെങ്കിൽ, അവ പ്രത്യേകം പരിശോധിക്കുക.
PLA പോലുള്ള കർക്കശമായ വസ്തുക്കളെ അപേക്ഷിച്ച് ഫ്ലെക്സിബിൾ ഫിലമെന്റിന് കംപ്രഷനും ബക്ക്ലിംഗിനും പ്രതിരോധം കുറവാണ്, അതിനാൽ അമിതമായ ആന്തരിക ക്ലിയറൻസ്, മോശം പാത്ത് ഡിസൈൻ അല്ലെങ്കിൽ വർദ്ധിച്ച ഘർഷണം എന്നിവ കൂടുതൽ ശ്രദ്ധേയമാകും.
ഘട്ടം5: ഒരു പൈലറ്റ് ബാച്ച് സാധൂകരിക്കുക
സാമ്പിളുകൾ പരിശോധനയിൽ വിജയിച്ചുകഴിഞ്ഞാൽ, വൻതോതിലുള്ള ഉൽപ്പാദനത്തിലേക്ക് മാറുന്നതിന് മുമ്പ് ബാച്ച് സ്ഥിരത പരിശോധിക്കാൻ ഒരു ചെറിയ പൈലറ്റ് ഓർഡർ നൽകുക.
പ്രായോഗിക യോഗ്യതാ പ്രക്രിയ ഇപ്രകാരമാണ്:
സാമ്പിൾ → ഡൈമൻഷണൽ ചെക്ക് → പ്രിന്റർ ടെസ്റ്റ് → പൈലറ്റ് ബാച്ച് → മാസ് പ്രൊഡക്ഷൻ
ലക്ഷ്യം ലളിതമാണ്: വിതരണക്കാരന് അംഗീകൃത സാമ്പിൾ ഗുണനിലവാരം ഉൽപ്പാദന സ്കെയിലിൽ സ്ഥിരമായി പുനർനിർമ്മിക്കാൻ കഴിയുമെന്ന് സ്ഥിരീകരിക്കുക.
3D പ്രിന്റർ നിർമ്മാതാക്കൾക്കുള്ള ഇഷ്ടാനുസൃതമാക്കൽ ഓപ്ഷനുകൾ
പല പ്രിന്ററുകൾക്കും സ്റ്റാൻഡേർഡ് ട്യൂബിംഗ് പ്രവർത്തിക്കുന്നു, എന്നാൽ OEM പ്രോജക്റ്റുകൾക്ക് പലപ്പോഴും ഒരു പ്രത്യേക ഫിലമെന്റ് പാതയ്ക്ക് ചുറ്റും രൂപകൽപ്പന ചെയ്ത സ്പെസിഫിക്കേഷനുകൾ ആവശ്യമാണ്.
ഒരു PTFE നിർമ്മാതാവ് ഇനിപ്പറയുന്നവ ഉൾപ്പെടെയുള്ള കസ്റ്റമൈസേഷനെ പിന്തുണച്ചേക്കാം:
- · കസ്റ്റം ഐഡിയും ഒഡിയും
- · കൂടുതൽ സൂക്ഷ്മമായ അളവിലുള്ള സഹിഷ്ണുതകൾ
- · ഇഷ്ടാനുസൃത മതിൽ കനം
- · വ്യത്യസ്ത ട്യൂബ് നിറങ്ങൾ
- · കട്ട്-ടു-ലെങ്ത് ട്യൂബിംഗ്
- · റോൾ പാക്കേജിംഗ്
- · ഇഷ്ടാനുസൃത പാക്കേജിംഗ്
- · OEM ലേബലിംഗ്
- · ഉൽപ്പന്ന അടയാളപ്പെടുത്തൽ
- · പ്രോട്ടോടൈപ്പ്, പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിളുകൾ
ഇത് എഞ്ചിനീയർമാർക്ക് ഒരു ഓഫ്-ദി-ഷെൽഫ് ട്യൂബിന് ചുറ്റും പ്രിന്റർ പുനർരൂപകൽപ്പന ചെയ്യുന്നതിനുപകരം പ്രിന്ററിന് ചുറ്റുമുള്ള ട്യൂബിംഗ് വ്യക്തമാക്കാൻ അനുവദിക്കുന്നു.
ബൗഡൻ എക്സ്ട്രൂഡറുകൾ, ഡയറക്ട്-ഡ്രൈവ് ഫിലമെന്റ് ഗൈഡുകൾ, AMS സിസ്റ്റങ്ങൾ അല്ലെങ്കിൽ വ്യാവസായിക യന്ത്രങ്ങൾ വികസിപ്പിക്കുന്ന നിർമ്മാതാക്കൾക്ക്,ബെസ്റ്റ്ഫ്ലോൺഇഷ്ടാനുസൃതമായി നൽകാൻ കഴിയും3D പ്രിന്ററുകൾക്കുള്ള PTFE ട്യൂബുകൾനിർദ്ദിഷ്ട ഐഡി, ഒഡി, ടോളറൻസ്, നീളം, നിറം, ഉൽപ്പാദന ആവശ്യകതകൾ എന്നിവ അനുസരിച്ച്.
OEM വാങ്ങുന്നവർക്കുള്ള PTFE ട്യൂബ് സോഴ്സിംഗ് ചെക്ക്ലിസ്റ്റ്
ബൾക്ക് ഓർഡർ നൽകുന്നതിനുമുമ്പ്, ഇനിപ്പറയുന്ന ചെക്ക്ലിസ്റ്റ് ഉപയോഗിക്കുക:
എന്തിനാണ് ബെസ്റ്റ്ഫ്ലോണിൽ നിന്ന് 3D പ്രിന്റർ PTFE ട്യൂബുകൾ സോഴ്സ് ചെയ്യുന്നത്?
ബെസ്റ്റ്ഫ്ലോൺ PTFE ട്യൂബിംഗ്, ഹോസ് നിർമ്മാണത്തിൽ വൈദഗ്ദ്ധ്യം നേടിയിട്ടുണ്ട് കൂടാതെ സ്റ്റാൻഡേർഡ് ഉൽപ്പന്നങ്ങളെയും ഇഷ്ടാനുസൃതമാക്കിയ OEM പ്രോജക്റ്റുകളെയും പിന്തുണയ്ക്കുന്നു.
ഞങ്ങളുടെ നിർമ്മാണ ശേഷികളിൽ ഇവ ഉൾപ്പെടുന്നു:
- · 20+ വർഷത്തെ PTFE നിർമ്മാണ പരിചയം
- · 10,000 ചതുരശ്ര മീറ്റർ വിസ്തീർണ്ണമുള്ള നിർമ്മാണ സൗകര്യം
- · വാർഷിക ഉൽപാദന ശേഷി ഏകദേശം 30 ദശലക്ഷം മീറ്റർ
- · സാക്ഷ്യപ്പെടുത്തിയ ഗുണനിലവാരവും അനുസരണവും - സാക്ഷ്യപ്പെടുത്തിയത്FDA, RoHS, SGS എന്നിവ പാലിച്ചുകൊണ്ട് ISO 9001
- · ഉയർന്ന നിലവാരമുള്ള വിർജിൻ PTFE അസംസ്കൃത വസ്തുക്കൾ
- · കസ്റ്റം ഐഡി, ഒഡി, മതിൽ കനം, സഹിഷ്ണുത
- · ഇഷ്ടാനുസൃത നിറങ്ങളും മുറിച്ച നീളവും
- · OEM, ODM നിർമ്മാണം
- · പ്രോട്ടോടൈപ്പും സാമ്പിൾ വികസനവും
- · ഉൽപ്പാദനത്തിലുടനീളം ഗുണനിലവാര പരിശോധന
- · ചെറിയ വാലിഡേഷൻ ബാച്ചുകൾക്കും വൻതോതിലുള്ള ഉൽപ്പാദനത്തിനുമുള്ള പിന്തുണ
3D പ്രിന്റർ നിർമ്മാതാക്കളെ സംബന്ധിച്ചിടത്തോളം, ഞങ്ങളുടെ ലക്ഷ്യം ഒരു സ്റ്റാൻഡേർഡ് ട്യൂബ് വിതരണം ചെയ്യുക എന്നതല്ല. ട്യൂബ് അളവുകൾ, സഹിഷ്ണുതകൾ, പാക്കേജിംഗ്, ഉൽപ്പാദന ആവശ്യകതകൾ എന്നിവ അവരുടെ ഫിലമെന്റ്-ഡെലിവറി സിസ്റ്റവുമായി പൊരുത്തപ്പെടുത്തുന്നതിന് ഞങ്ങൾ ഉപഭോക്താക്കളുമായി പ്രവർത്തിക്കുന്നു.
3D പ്രിന്ററുകൾക്കായി PTFE ട്യൂബുകൾ സോഴ്സ് ചെയ്യുന്നതിനെക്കുറിച്ചുള്ള പതിവ് ചോദ്യങ്ങൾ
1.75 എംഎം ഫിലമെന്റിന് സാധാരണയായി ഏത് വലിപ്പത്തിലുള്ള PTFE ട്യൂബാണ് ഉപയോഗിക്കുന്നത്?
1.75 mm ഫിലമെന്റിന്, പ്രത്യേകിച്ച് ബൗഡൻ-സ്റ്റൈൽ സിസ്റ്റങ്ങളിൽ, 2 mm ID × 4 mm OD PTFE ട്യൂബ് സാധാരണയായി ഉപയോഗിക്കുന്നു. എന്നിരുന്നാലും, ഫിലമെന്റ് ടോളറൻസ്, പാത്ത് നീളം, ബെൻഡിംഗ്, കണക്ടറുകൾ, പ്രിന്റർ ആർക്കിടെക്ചർ എന്നിവയെ ആശ്രയിച്ച് ഇറുകിയതോ വലുതോ ആയ ആന്തരിക വ്യാസങ്ങൾ ഉചിതമായിരിക്കും.
3D പ്രിന്റിംഗിന് എപ്പോഴും ഇറുകിയ PTFE ട്യൂബ് ആണോ നല്ലത്?
ഇല്ല. കൂടുതൽ ഇറുകിയ ട്യൂബ് ലാറ്ററൽ ഫിലമെന്റ് ചലനം കുറയ്ക്കും, എന്നാൽ അമിതമായ ഇറുകിയത് ഘർഷണം വർദ്ധിപ്പിക്കുകയോ ഫിലമെന്റ് വ്യാസ വ്യതിയാനങ്ങളോട് സിസ്റ്റത്തെ കൂടുതൽ സെൻസിറ്റീവ് ആക്കുകയോ ചെയ്തേക്കാം. ഐഡിയൽ ഐഡി ഫിലമെന്റ് ഗൈഡൻസും കുറഞ്ഞ ഫീഡിംഗ് റെസിസ്റ്റൻസും സന്തുലിതമാക്കണം.
TPU ഫിലമെന്റിനൊപ്പം PTFE ട്യൂബുകൾ ഉപയോഗിക്കാമോ?
അതെ. PTFE ട്യൂബിംഗിന് TPU യെയും മറ്റ് വഴക്കമുള്ള ഫിലമെന്റുകളെയും നയിക്കാൻ കഴിയും, പക്ഷേ ഫിലമെന്റ് പാത്ത് ശ്രദ്ധാപൂർവ്വം രൂപകൽപ്പന ചെയ്യണം. വഴക്കമുള്ള വസ്തുക്കൾ നൽകുമ്പോൾ ആന്തരിക വ്യാസം, ട്യൂബ് നീളം, വളവ്, ഘടകങ്ങൾക്കിടയിലുള്ള വിടവുകൾ, ഉപരിതല മിനുസമാർന്നത എന്നിവയ്ക്ക് കൂടുതൽ ഫലമുണ്ടാകും.
AMS സിസ്റ്റത്തിന് അനുയോജ്യമായ PTFE ട്യൂബ് ഏതാണ്?
സാർവത്രിക AMS ട്യൂബ് സ്പെസിഫിക്കേഷൻ ഇല്ല. ഫിലമെന്റ് വ്യാസം, ഫീഡിംഗ് ദൂരം, ബെൻഡ് റേഡിയസ്, കണക്ഷൻ പോയിന്റുകളുടെ എണ്ണം, ഫീഡർ ഡിസൈൻ, ആവർത്തിച്ചുള്ള ലോഡിംഗ്, അൺലോഡിംഗ് എന്നിവയുടെ അളവ് എന്നിവയെ ആശ്രയിച്ചിരിക്കും ഉചിതമായ ട്യൂബ്.
3D പ്രിന്റർ OEM പ്രോജക്റ്റുകൾക്കായി PTFE ട്യൂബുകൾ ഇഷ്ടാനുസൃതമാക്കാൻ കഴിയുമോ?
അതെ. നിർമ്മാണ ശേഷിയെ ആശ്രയിച്ച്, PTFE ട്യൂബിംഗ് ID, OD, മതിൽ കനം, സഹിഷ്ണുത, നിറം, കട്ട് നീളം, പാക്കേജിംഗ്, ലേബലിംഗ് എന്നിവയിൽ ഇഷ്ടാനുസൃതമാക്കാൻ കഴിയും. വൻതോതിലുള്ള ഉൽപാദനത്തിന് മുമ്പ് എഞ്ചിനീയറിംഗ് മൂല്യനിർണ്ണയത്തിനായി ഇഷ്ടാനുസൃത സാമ്പിളുകൾ നിർമ്മിക്കാൻ കഴിയും.
വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന് മുമ്പ് ഒരു PTFE ട്യൂബ് വിതരണക്കാരനെ ഞാൻ എങ്ങനെ പരിശോധിക്കണം?
പ്രായോഗിക യോഗ്യതാ പ്രക്രിയ ഇപ്രകാരമാണ്:
സാമ്പിൾ → ഡൈമൻഷണൽ ഇൻസ്പെക്ഷൻ → ഫിലമെന്റ് ഫീഡിംഗ് ടെസ്റ്റ് → ബെൻഡിംഗ്/ഫ്രിക്ഷൻ ടെസ്റ്റ് → ആവർത്തിച്ചുള്ള സൈക്ലിംഗ് → പൈലറ്റ് ബാച്ച് → മാസ് പ്രൊഡക്ഷൻ
ഏറ്റവും പ്രധാനമായി, ഒരു സാമ്പിളിൽ നിന്ന് മാത്രം വിതരണക്കാരനെ വിലയിരുത്തുന്നതിനുപകരം, ഒന്നിലധികം സാമ്പിളുകളിലും പ്രൊഡക്ഷൻ ബാച്ചുകളിലും സ്ഥിരത വിലയിരുത്തുക.
തീരുമാനം:
നീ ഐ ആണെങ്കിൽനിങ്ങളുടെ 3D പ്രിന്റർ പ്രോജക്റ്റിനായി PTFE ട്യൂബുകൾ വേണോ? ബെസ്റ്റ്ഫ്ളോണിന് നിങ്ങളുടെ ആവശ്യമായ ഐഡി, OD അയയ്ക്കുക.വലുപ്പങ്ങൾആപ്ലിക്കേഷൻ ആവശ്യകതകളും. ഞങ്ങളുടെ ടീം നിങ്ങളുടെ സ്പെസിഫിക്കേഷനുകൾ വിലയിരുത്തുകയും വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന് മുമ്പ് പരിശോധനയ്ക്ക് അനുയോജ്യമായ സാമ്പിളുകൾ നൽകുകയും ചെയ്യും.
നിങ്ങൾ PTFE ട്യൂബിലാണെങ്കിൽ, നിങ്ങൾക്ക് ഇഷ്ടപ്പെട്ടേക്കാം
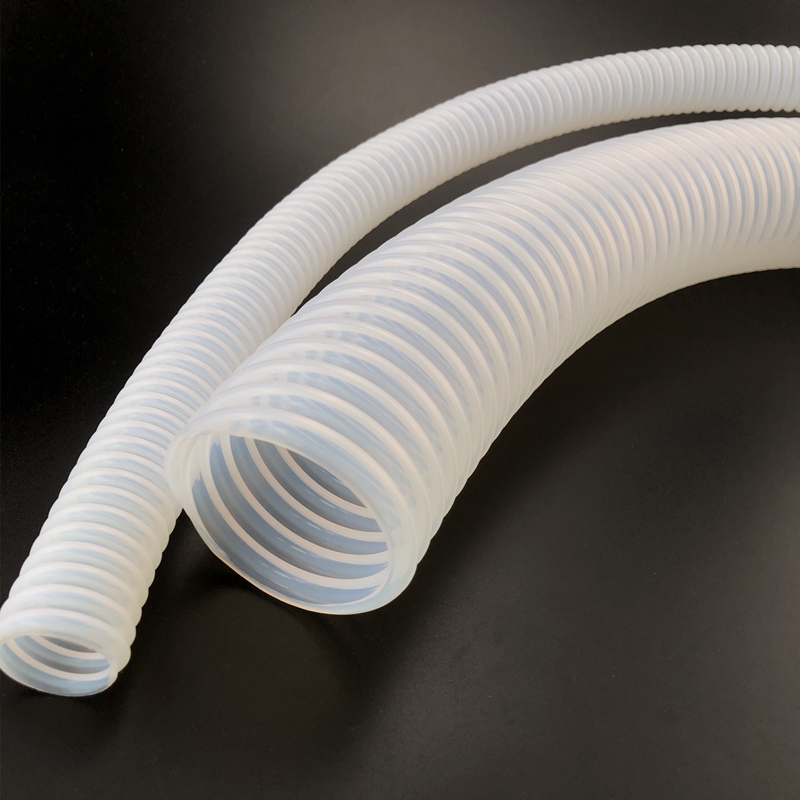
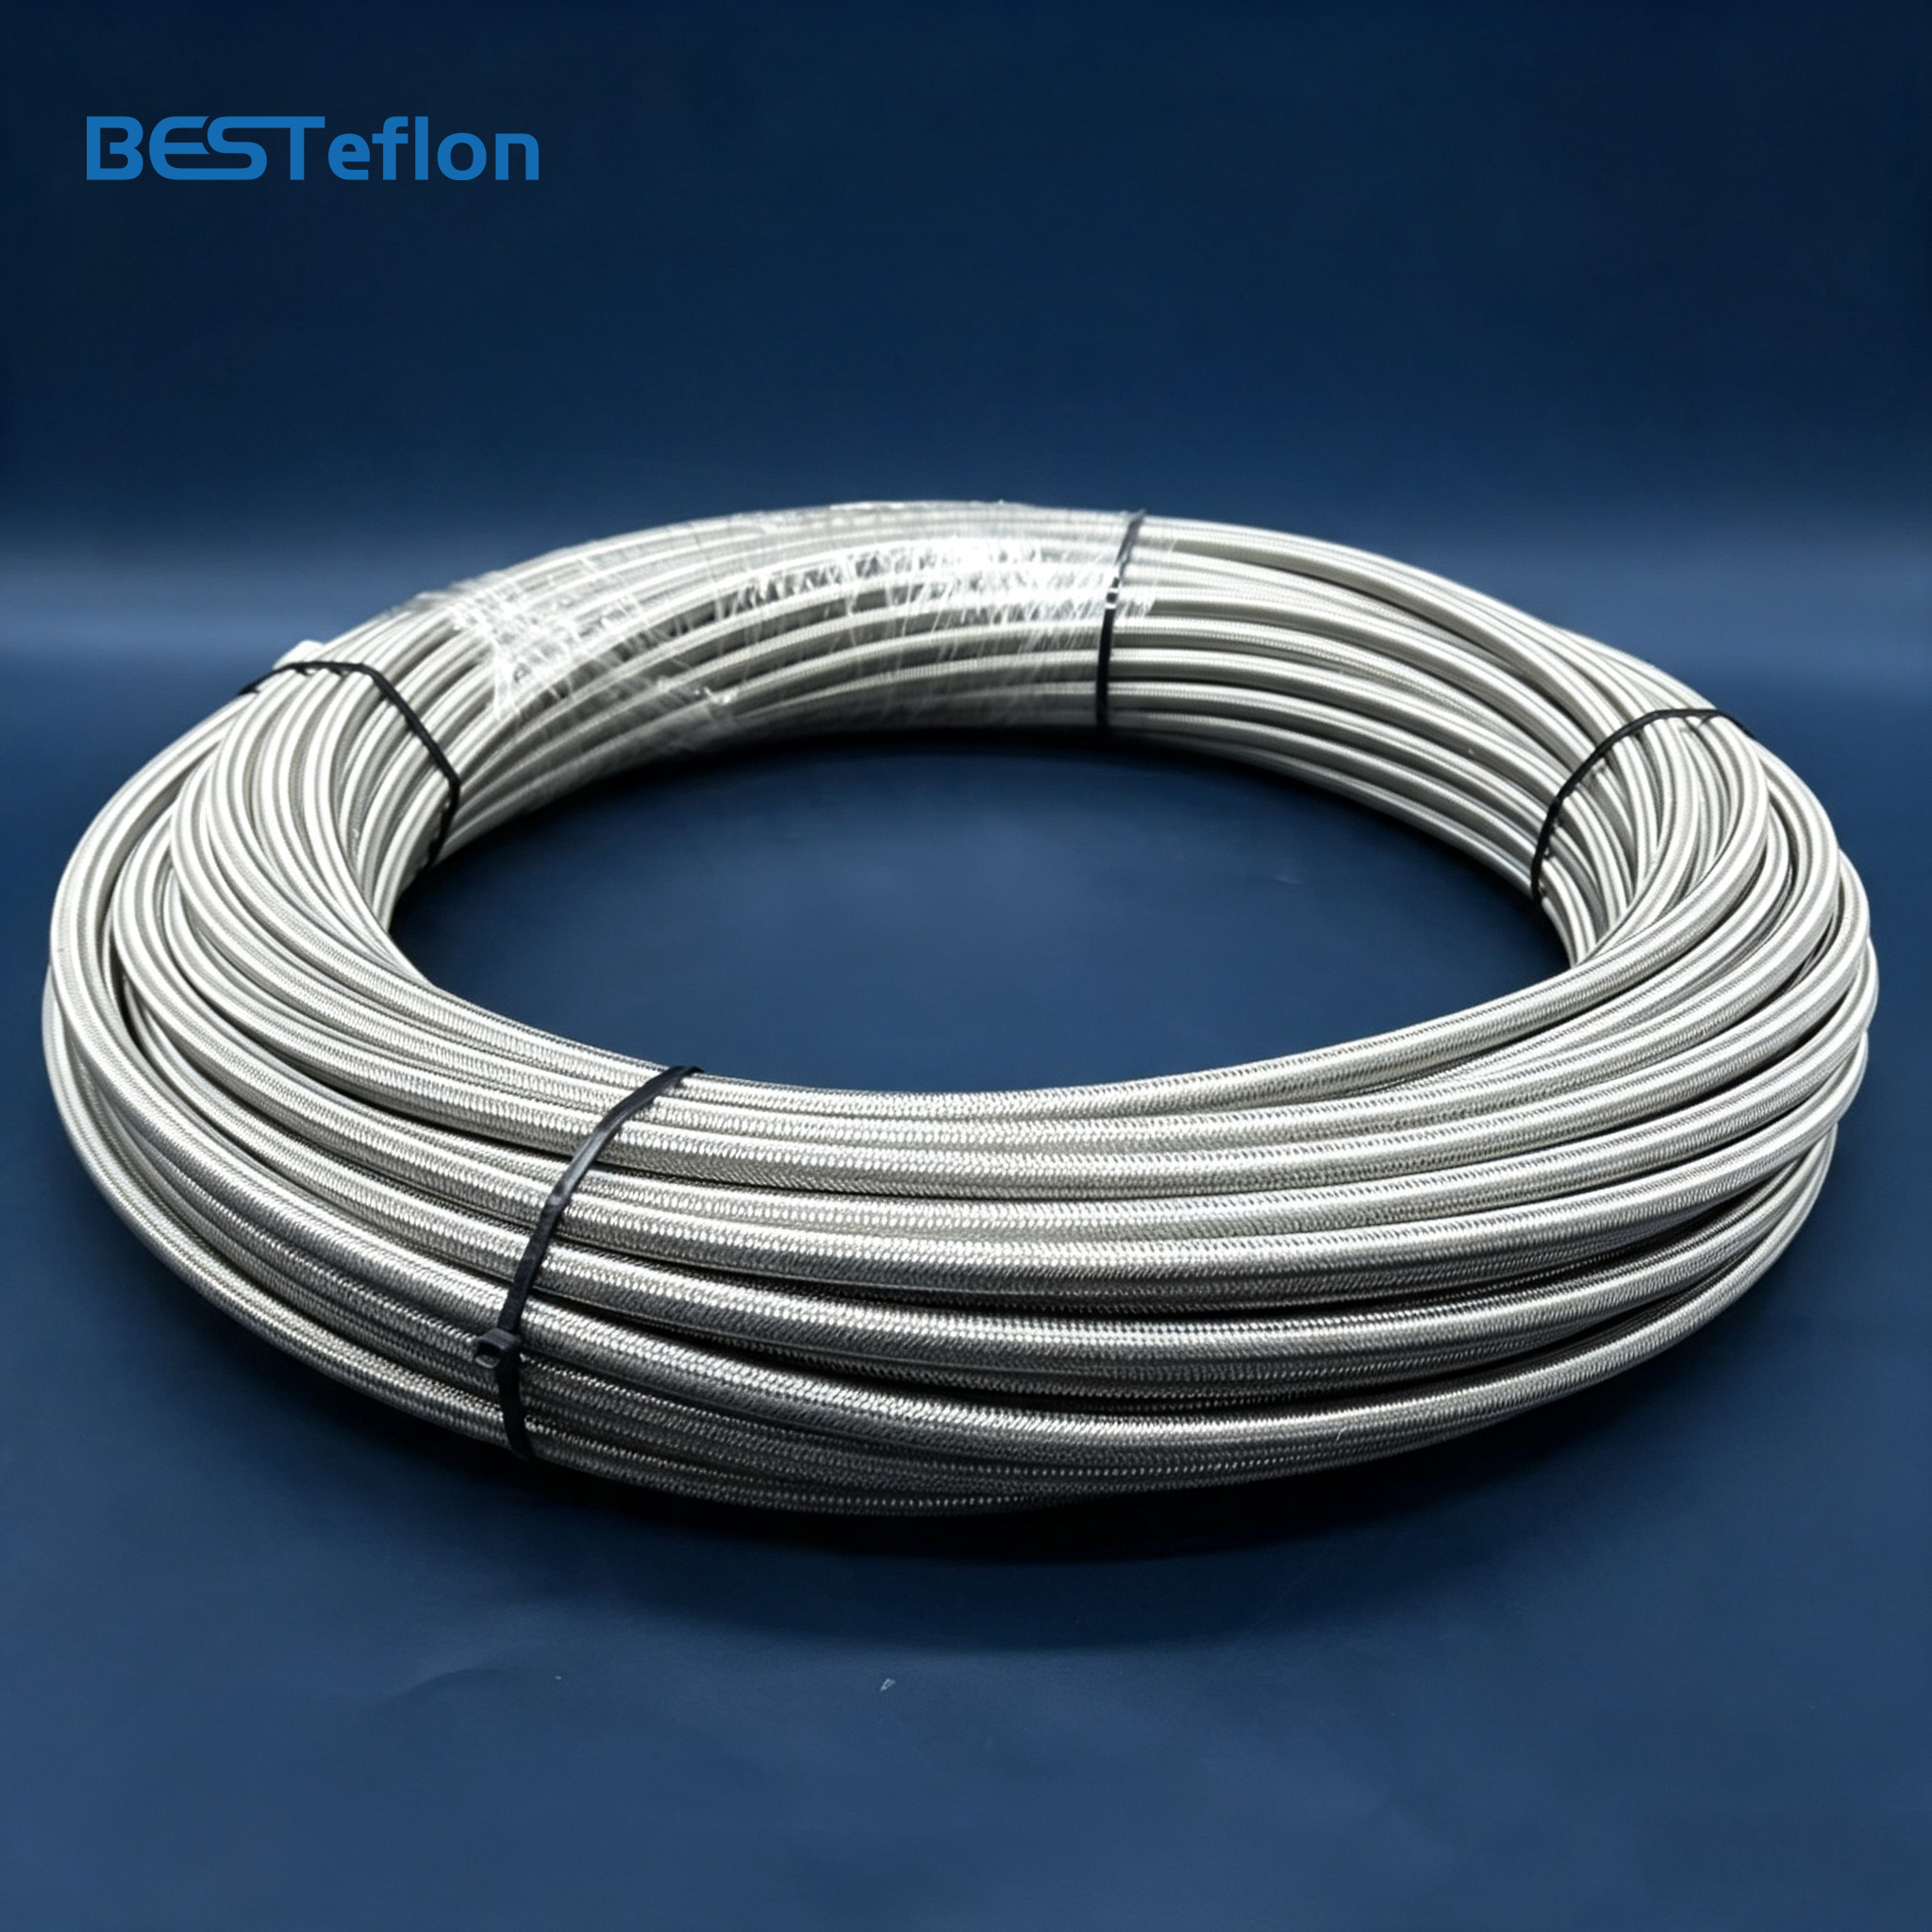
വ്യത്യസ്ത ആപ്ലിക്കേഷനുകൾക്കായി വ്യത്യസ്ത സ്പെസിഫിക്കേഷനുകൾ തിരഞ്ഞെടുക്കുന്നതിന് മാത്രമല്ല ശരിയായ PTFE സ്മൂത്ത് ബോർ ട്യൂബ് വാങ്ങുന്നത്. വിശ്വസനീയമായ ഒരു നിർമ്മാതാവിനെ തിരഞ്ഞെടുക്കാൻ കൂടുതൽ.ബെസ്റ്റ്ഫ്ലോൺഫ്ലൂറിൻ പ്ലാസ്റ്റിക് ഇൻഡസ്ട്രി കമ്പനി ലിമിറ്റഡ് 20 വർഷമായി ഉയർന്ന നിലവാരമുള്ള PTFE ഹോസുകളുടെയും ട്യൂബുകളുടെയും നിർമ്മാണത്തിൽ വൈദഗ്ദ്ധ്യം നേടിയിട്ടുണ്ട്. എന്തെങ്കിലും ചോദ്യങ്ങളും ആവശ്യങ്ങളും ഉണ്ടെങ്കിൽ, കൂടുതൽ പ്രൊഫഷണൽ ഉപദേശത്തിനായി ഞങ്ങളെ സമീപിക്കാൻ മടിക്കേണ്ടതില്ല.
പോസ്റ്റ് സമയം: ഒക്ടോബർ-08-2026