Вовед
За производителите на 3Д печатачи, мала PTFE цевка може директно да влијае на напојувањето на филаментите. Неконзистентниот внатрешен дијаметар, грубите површини на отворот или нестабилните толеранции може да го зголемат триењето, да предизвикаат отпор на напојување и да доведат до неконзистентно печатење - особено во Боуден и автоматските системи за снабдување со материјали.
Затоа, набавката на вистинската PTFE цевка бара повеќе од споредување на цената и номиналните димензии. Ова упатство објаснува како да се изберат вистинските спецификации, да се евалуираат производителите на PTFE цевки, да се тестираат примероци и да се обезбеди конзистентен квалитет за масовно производство.
Каде се користат тефлонски цевки во 3Д печатачи?
PTFE има природно низок коефициент на триење и добра температурна и хемиска отпорност, што ги прави PTFE цевките особено корисни за водење на филаменти низ системи за 3D печатење.
Сепак, различните архитектури на печатачите поставуваат различни барања за цевката.
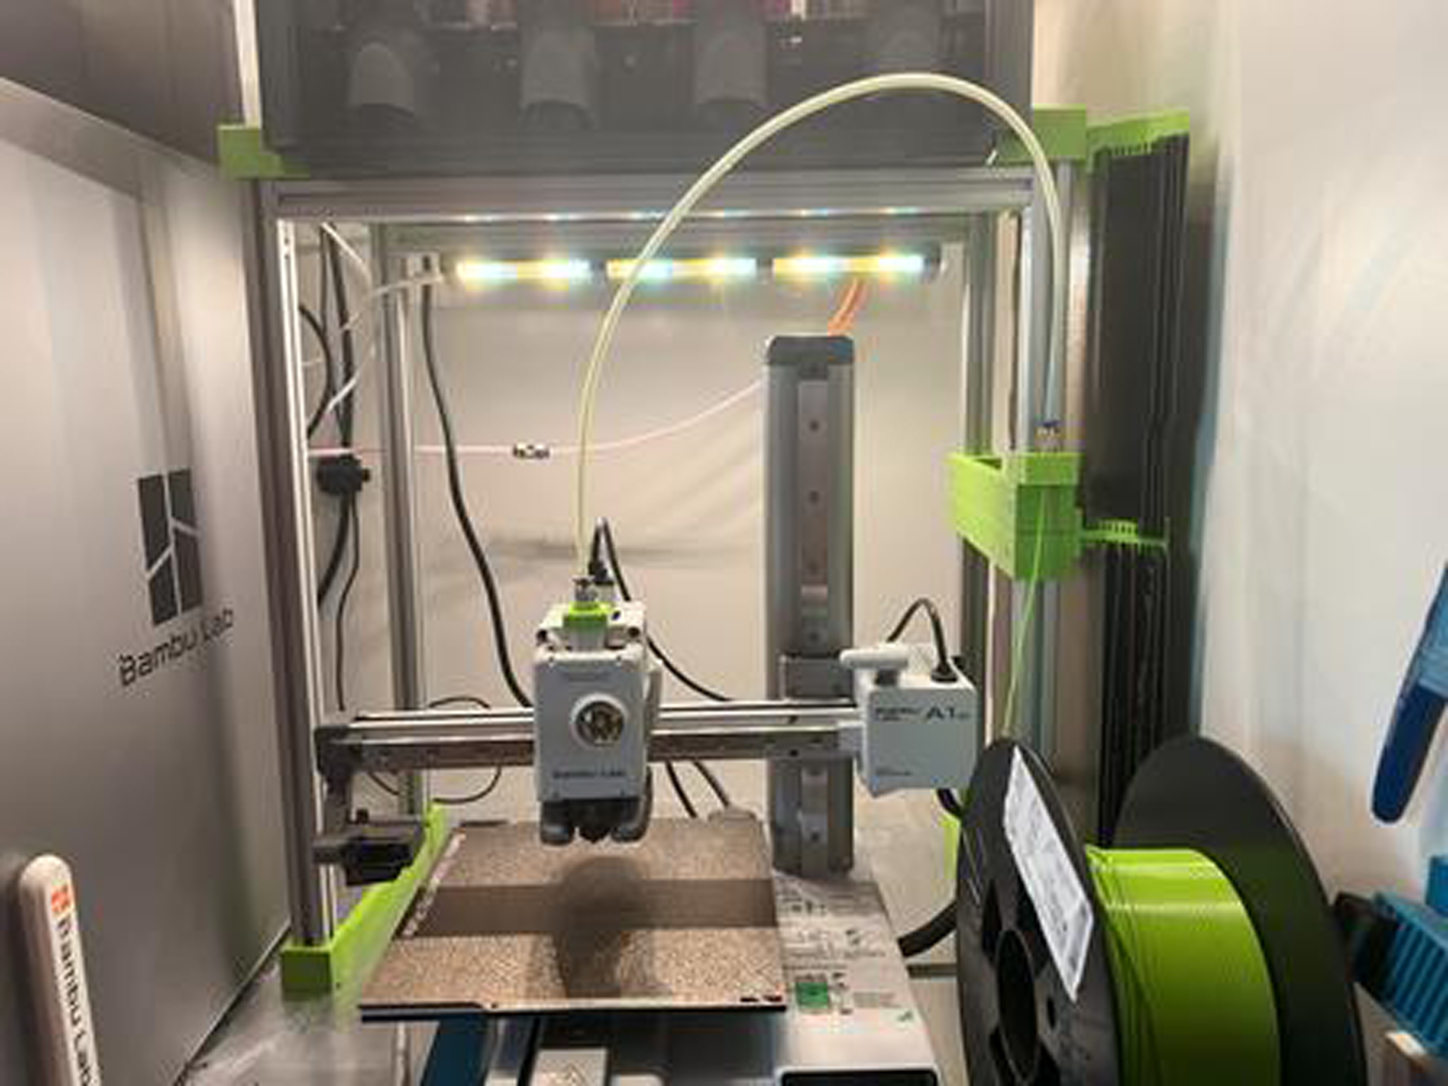
Екструдерски системи „Боуден“
Во Боуденовиот систем, моторот на екструдерот е одделен од топлиот крај, а филаментот патува низ тефлонски тефлонски цевка пред да стигне до млазницата.
Бидејќи филаментот може да патува по релативно долга патека, цевката мора да обезбеди мазна и конзистентна внатрешна површина. Внатрешниот дијаметар, димензионалната толеранција, свиткувањето на цевката и квалитетот на површината можат да влијаат на отпорноста на хранење.
Затоа, за производителите што произведуваат печатачи во стилот на Боуден, конзистентноста на тефлонски цевки е особено важна.
Облоги за екструдер со директен погон
Системите за директен погон го позиционираат екструдерот поблиску до топлиот крај, намалувајќи ја вкупната патека на филаментот. Сепак, кратки PTFE облоги или водилки сè уште може да се користат за прецизно водење на филаментот помеѓу компонентите.
Во овие апликации, точната должина на сечење, димензионалната стабилност и чистата внатрешна површина може да бидат поважни од едноставното снабдување со долги ролни цевки.
AMS и системи за автоматско снабдување со материјали
Автоматското снабдување со материјал и системите со повеќе материјали поставуваат дополнителни барања за цевките за водилки со филаменти.
Филаментот може постојано да се товари, истоварува, менува и транспортира на релативно долги растојанија. Патеката може да содржи и повеќе кривини и точки на поврзување.
Поради оваа причина, цевките што се користат во овие системи треба да се изберат според вистинскиот дијаметар на филаментот, должината на патеката, геометријата на свиткувањето и дизајнот на конекторот, наместо да се претпоставува дека една стандардна големина на цевка е соодветна за секој систем.
Индустриски 3D печатачи
Индустриските печатачи може да работат подолги производствени циклуси и честопати бараат поголема конзистентност на компонентите.
За производителите што градат печатачи во голем обем, тефлонски цевки треба да се сметаат за дел од целокупниот систем за испорака на филаменти, а не само за обична пластична цевка.
За преглед на цевките развиени за овие апликации, видете го Besteflon's.PTFE цевки за 3D печатачи.
Кои спецификации се важни при набавка на тефлонски цевки?
При набавка на PTFE цевки за производство на 3D печатачи, само номиналната големина не е доволна. Две цевки со исти наведени димензии можат да имаат различни перформанси поради толеранции, квалитет на внатрешната површина, концентричност и конзистентност на производството. Затоа, купувачите на OEM треба да ги дефинираат следните спецификации пред да побараат понуда.
1. Внатрешен дијаметар и надворешен дијаметар
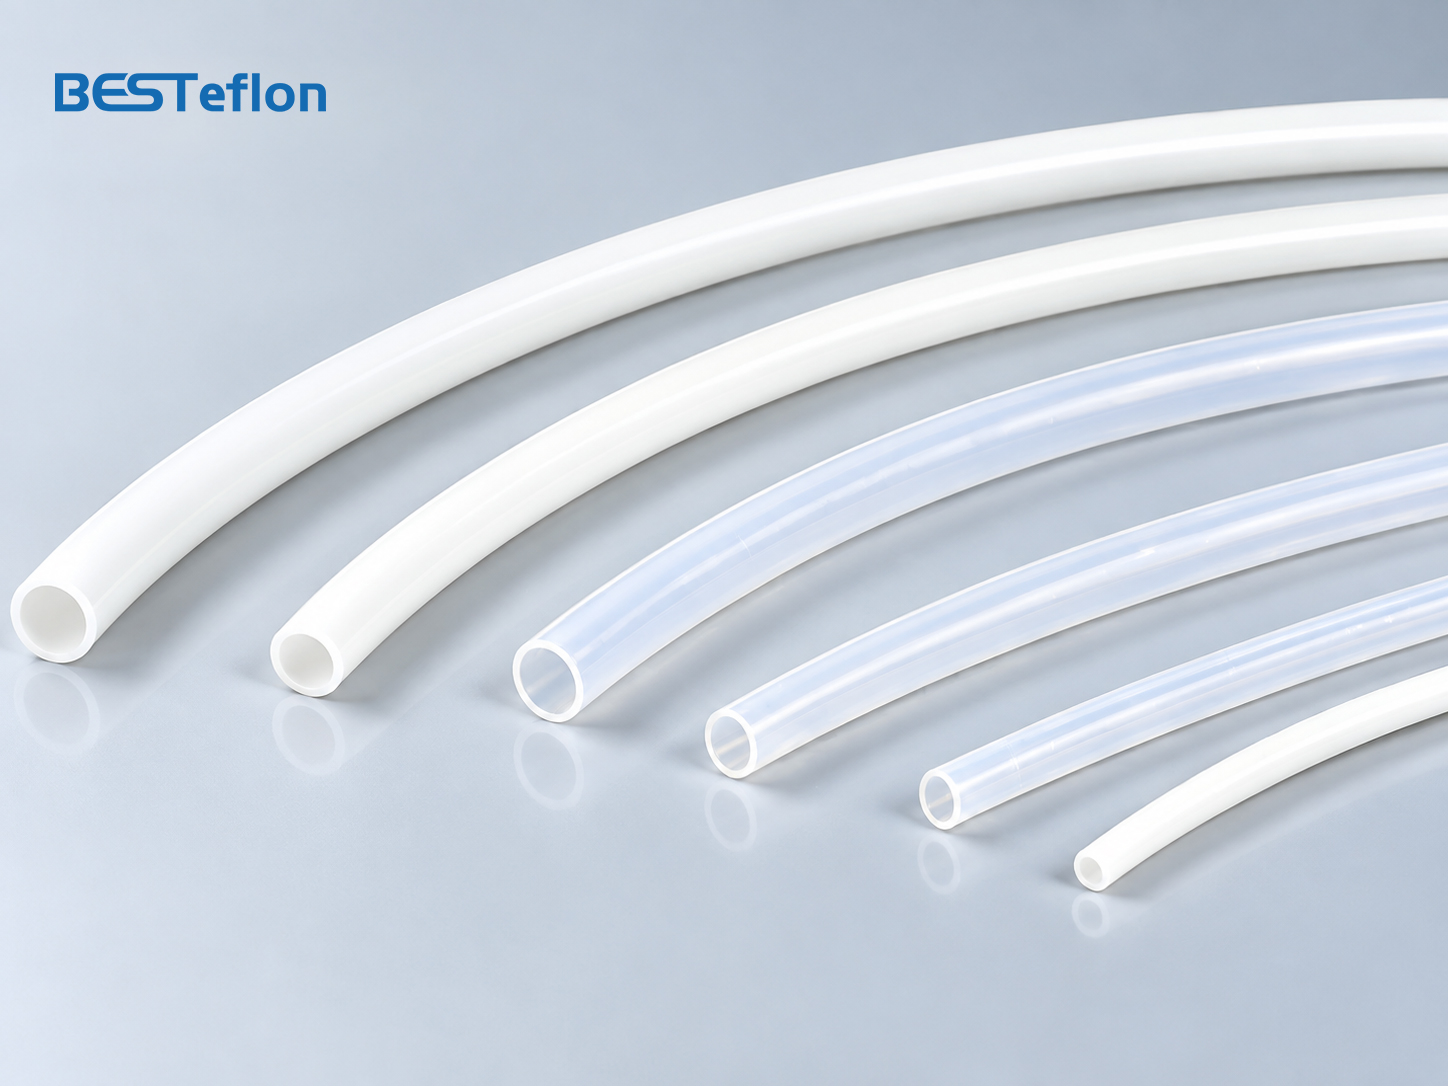
За филамент од 1,75 mm,2 mm ИД × 4 mm ОСТефлонски цевки најчесто се користат во Боуденовите системи и системите за водење филаменти. Сепак, тие не се соодветни за секој печатач.
Некои дизајни може да бараат потесна идентификација за подобро водење на филаментот, додека долгите или закривените патеки за напојување може да имаат корист од поголем простор. Печатачите што користат филамент од 2,85 mm исто така бараат поголеми цевки.
Спецификацијата треба јасно да дефинира:
- · Внатрешен дијаметар (ID)
- · Надворешен дијаметар (OD)
- · Дебелина на ѕидот
- · Дијаметар на влакното
- · Потребна должина
Точната големина на цевката треба да се базира на вистинската патека на филаментот и дизајнот на печатачот, а не само да се избере најчестата големина на пазарот.
2. Толеранција на внатрешен дијаметар
Толеранцијата е исто толку важна како и номиналната големина. Ако ID е преголем, прекумерниот клиренс може да го зголеми движењето на филаментот. Ако е премногу тесен, отпорот на напојување може да се зголеми, особено преку свиоци или при употреба на флексибилен филамент.
Наместо само да прашате,„Можете ли да испорачате PTFE цевки од 2 × 4 mm?“, Купувачите на OEM треба да прашаат:
„Кои толеранции на ID и OD можете постојано да ги одржувате за време на сериското производство?“
Ова помага да се утврди дали добавувачот може да обезбеди конзистентни цевки за масовно производство.
3. Мазност на внатрешната површина
PTFE природно нуди ниско триење, но квалитетот на екструдирање сè уште влијае на движењето на филаментот. Внатрешниот отвор треба да бидемазен, чист и без гребнатини, контаминација или деформација.
Ова станува особено важно кај долгите Боуденови и автоматските системи за снабдување со материјали, каде што може да се акумулираат мали зголемувања на триењето по должината на патеката на филаментот.
Накратко,Ниското триење доаѓа од PTFE; конзистентните перформанси со ниско триење исто така зависат од квалитетот на производството.
4. Концентричност и заобленост
Точната идентификација и надворешен дијаметар не мора да значат дека цевката е димензионално совршена. Ако внатрешниот отвор е надвор од центарот, дебелината на ѕидот станува нерамна. Ако цевката стане овална, тоа може да влијае и на вклопувањето на конекторот и на растојанието меѓу филаментите.
За OEM апликации, особено оние што бараат тесни толеранции,Концентричноста и заобленоста треба да бидат вклучени во евалуацијата на квалитетот на добавувачот.
5. Можност за температура
PTFE обезбедува одлична отпорност на температура. Цевката Besteflon PTFE има широк работен температурен опсег од приближно-65°C до +260°C (-85°F до 500°F).
Сепак, способноста на PTFE материјалот не треба да се меша со дозволената работна температура на целиот систем со топол крај. Вистинските услови зависат од положбата на цевката, близината до загреаната зона, фитинзите и дизајнот на печатачот.
Затоа, барањата за температура секогаш треба да се оценуваат според фактичката инсталација и работната средина на цевката.
Девствен PTFE наспроти суровини од понизок квалитет
За OEM проекти за 3D печатачи, девствениот PTFE генерално се претпочита кога се потребни предвидливи димензии, квалитет на површината и стабилни физички својства.
Висококвалитетниот девствен тефлонски материјал може да обезбеди:
- · Доследни перформанси на екструдирање
- · Стабилна димензионална контрола
- · Мазни внатрешни површини
- · Предвидливи механички карактеристики
- · Доследен изглед и чистота
Ова станува сè поважно кога производството се префрла од прототипови на илјадници печатачи.
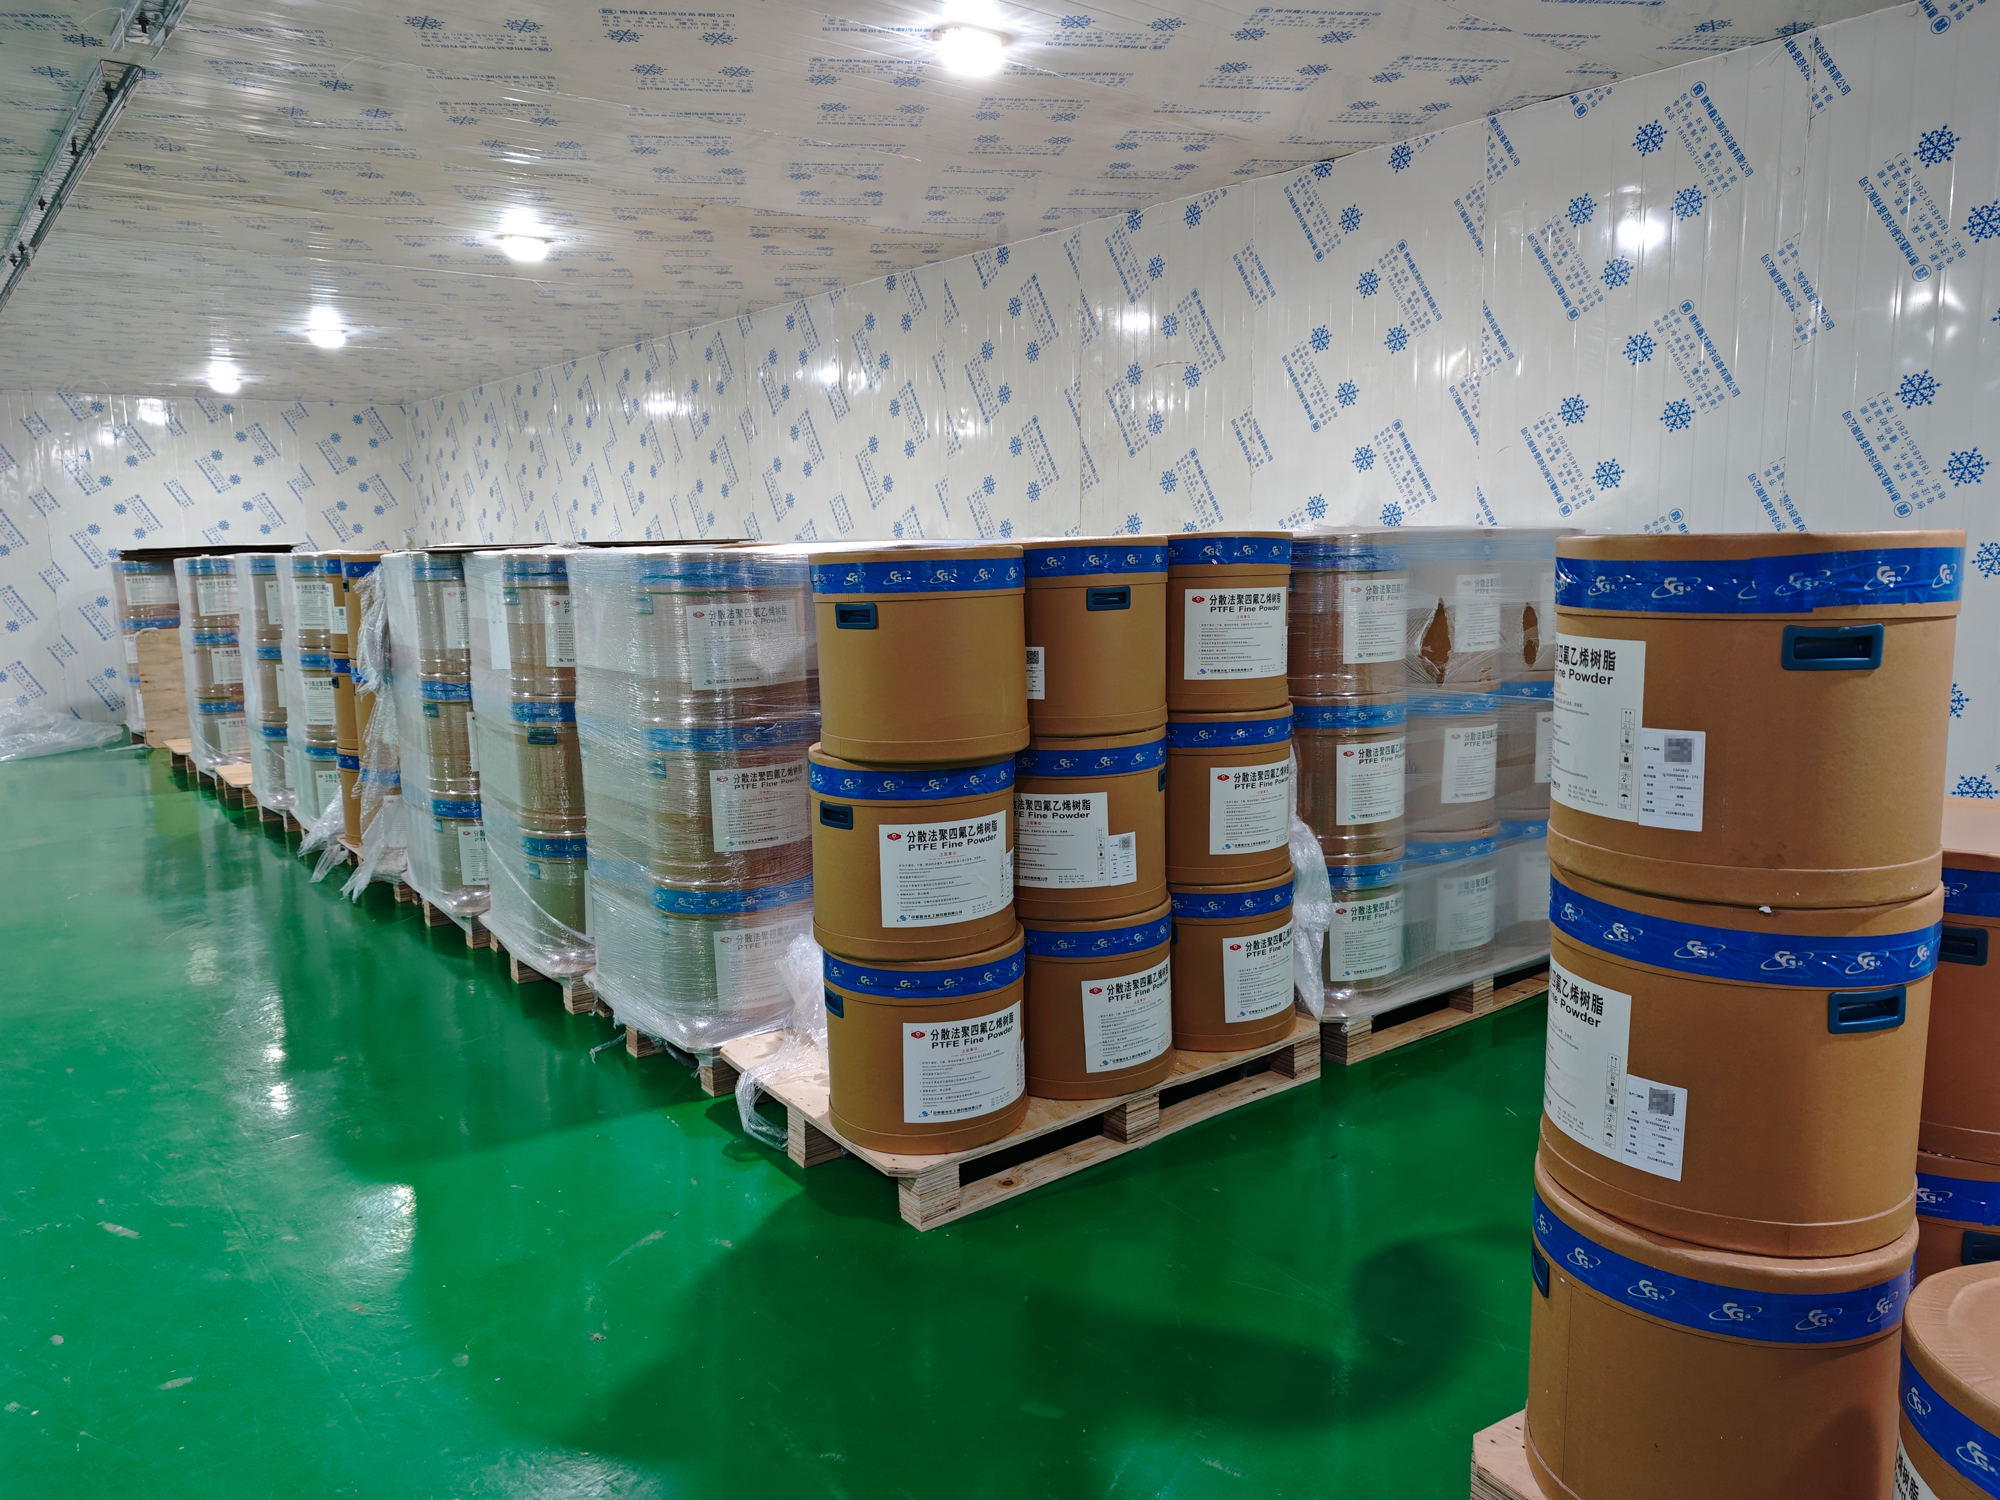
Бестефлонкористи висококвалитетни PTFE суровини од етаблирани добавувачи на материјали, вклучувајќи ги Chemours и Daikin, и ги контролира условите за складирање на материјалот пред екструдирање.
За купувачите на OEM, клучното прашање не треба да биде едноставно „Дали е ова PTFE?“, туку:
Која суровина се користи, како се контролира и дали добавувачот може да го одржува истиот стандард на материјал помеѓу производствените серии?
Како да се оцени производител на PTFE цевки
Лесно е да се најде добавувач на PTFE цевки преку интернет. Потешко е да се утврди дали тој добавувач може да поддржи долгорочно производство на 3D печатачи.
1. Оценете го вистинското искуство во производството
Започнете со утврдување дали компанијата всушност произведува тефлонски цевки.
Корисни прашања вклучуваат:
- · Колку долго произведувате PTFE цевки?
- · Кои големини на PTFE цевки редовно ги произведувате?
- · Можете ли да ги контролирате толеранциите на ID и OD?
- · Можете ли да изработите спецификации по нарачка?
- · Каква опрема за инспекција се користи?
- · Како ги контролирате производствените серии?
Ова е позначајно отколку едноставно да се праша колку години компанијата извезува производи.
Бестефлонима повеќе од20 години искуство во производство на PTFE, овозможувајќи ни да поддржуваме и стандардни цевки и прилагодени OEM барања.
2. Проверете го производствениот капацитет
Капацитетот е важен кога 3D печатачот преминува од развој во масовно производство.
Добавувачот може успешно да произведе неколку стотици метри за прототипирање, но да се соочи со тешкотии кога месечната побарувачка значително се зголемува.
Купувачите треба да проценат:
- · Број и вид на линии за екструдирање
- · Можности за стандардни и прилагодени големини
- · Месечен или годишен капацитет
- · Временски периоди на производство
- · Способност за справување со повторени нарачки
- · Скалабилност за идна побарувачка
Бестефлонуправува со производствен погон од приближно10.000 м²со годишен производствен капацитет од приближно30 милиони метриниз целото производство на цевки.
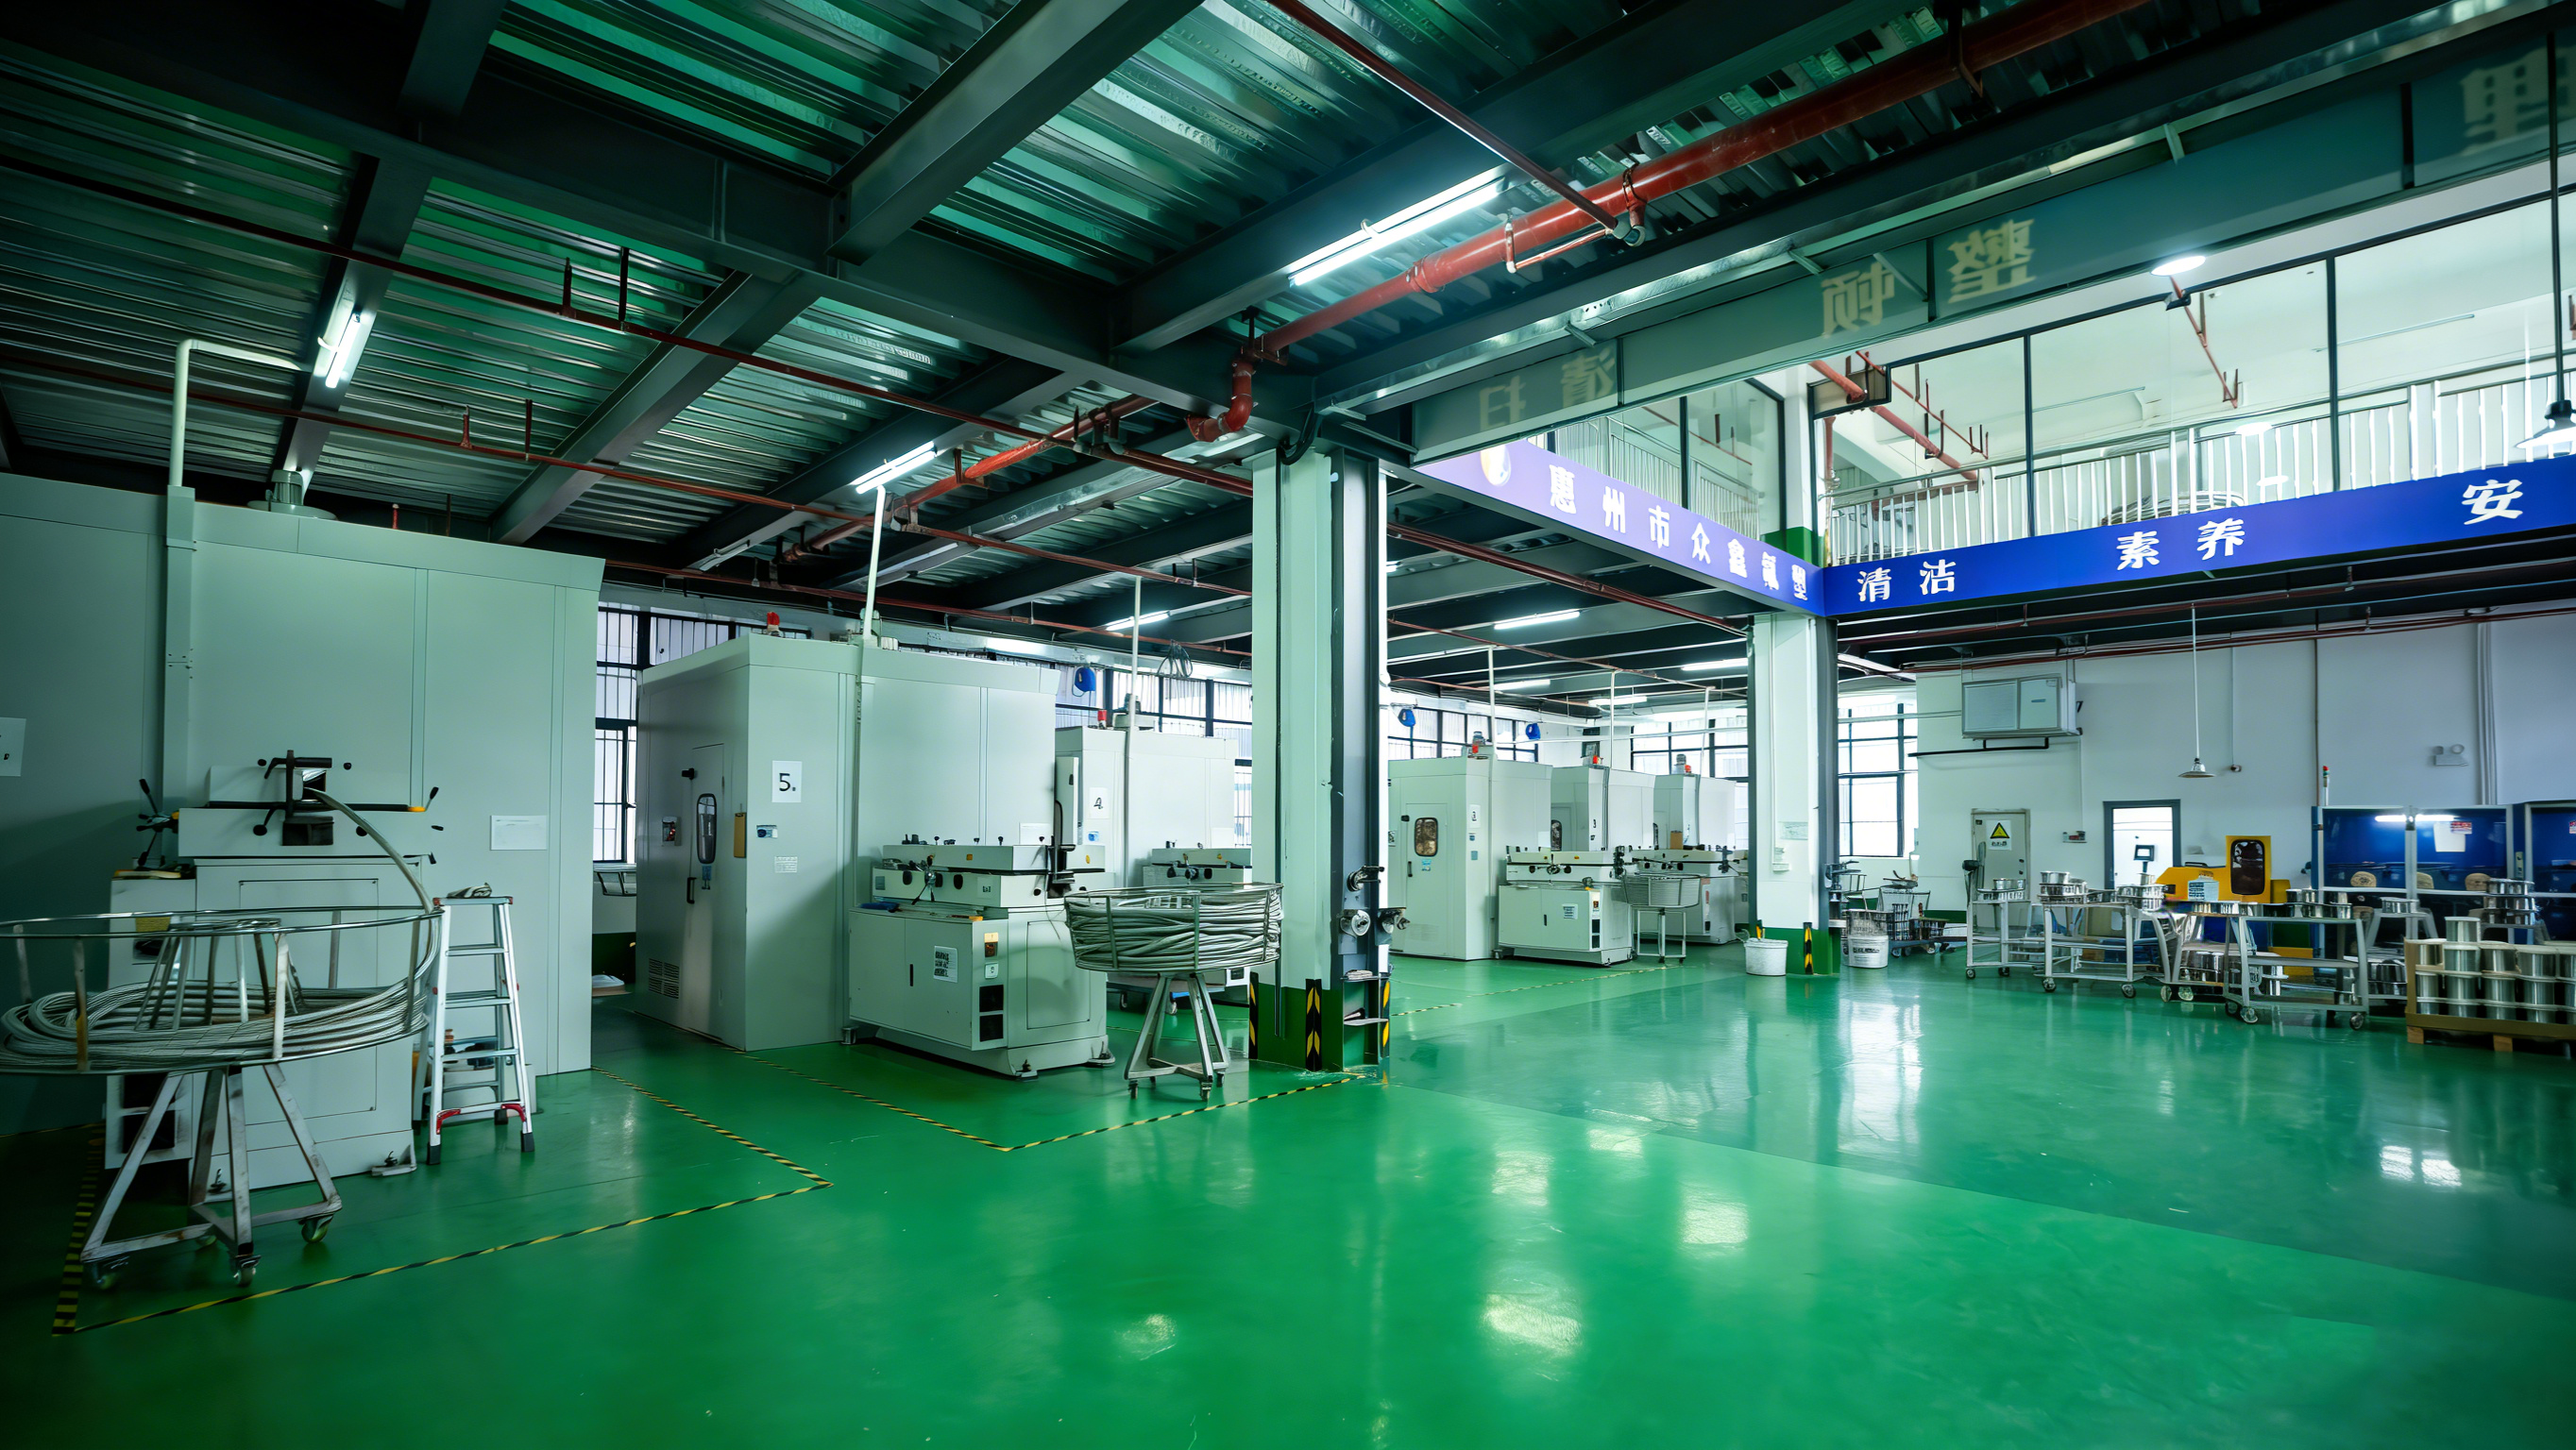
За растечките брендови на 3Д печатачи, скалабилната понуда може да го намали ризикот од повторно квалификација на втор производител на цевки откако производот веќе ќе влезе во масовно производство.
3. Преглед на процесот на контрола на квалитетот
Сигурен добавувач треба да има процедури за контрола на квалитетот во текот на целото производство, наместо да се потпира само на конечна визуелна инспекција.
Типичен процес може да вклучува:
Инспекција на суровини → Екструзија → Димензионална инспекција → Површинска инспекција → Тестирање на перформанси → Конечна инспекција → Пакување → Испорака
За цевките на 3D печатачот, димензионалната проверка заслужува посебно внимание.
Купувачите треба да прашаат:
- · Колку често се мерат ID и OD?
- · Дали толеранцијата се проверува за време на производството?
- · Дали се чуваат евиденциите за инспекциите?
- · Како се постапува со неусогласените производи?
Целта не е само да се добие добра прва пратка. Туку да се добијат цевки со споредливи карактеристики во следната пратка и во пратката потоа.
4. Преглед на сертификати и следливост
Сертификатите можат да им помогнат на купувачите на OEM да проценат дали добавувачот има воспоставено системи за производство и управување со квалитет.
Во зависност од проектот и пазарот, купувачите може да прашаат за документи или системи поврзани со:
- · ISO 9001
- · IATF 16949
- · Материјални барања поврзани со FDA
- · RoHS
- · SGS тестирање
Не секој проект за 3Д печатач бара секоја сертификација наведена погоре. Релевантните барања треба да бидат утврдени од апликацијата и одредишниот пазар.
Важната поента е дали производителот може да обезбеди соодветна документација и да одржува следливост на материјалот и производството кога е потребно.
Примери и тестирање: Што треба да проверите пред да нарачате на големо?
Примерокот со добар изглед не гарантира сигурни перформанси или конзистентно масовно производство. Пред да одобрите добавувач на PTFE цевки, тестирајте ги примероците под услови блиски до вистинската примена на печатачот.
Чекор 1: Димензионална инспекција
Измерете ја идентификациската ширина (ID), надворешната димензија (OD), дебелината на ѕидот, заобленоста и димензионалната конзистентност на неколку точки. Споредете повеќе примероци наместо да се потпирате на едно парче.
Чекор 2: Тест за хранење со филаменти
Користете ја вистинската големина на филаментот и материјалот наменет за печатачот.
Протнете го филаментот низ целата должина на цевката и набљудувајте дали движењето останува мазно.
За печатач од 1,75 mm, тестирањето идеално треба да ги вклучува истите марки на филаменти или опсези на толеранција што се очекуваат за време на нормално работење.
Чекор3Тест свиткување и повторено хранење
Инсталирајте ја цевката користејќи ја вистинската или очекуваната патека на свиткување и проверете дали има зголемен отпор на напојување. За системи Bowden и AMS, повторетевчитување → довод → повлекување → повторно полнењециклусите можат да помогнат во идентификување на потенцијални проблеми за време на долготрајното работење.
Чекор 4: Тестирање на флексибилни филаменти
Ако печатачот е дизајниран да поддржува TPU или други флексибилни филаменти, тестирајте ги одделно.
Флексибилниот филамент е помалку отпорен на компресија и свиткување од крутите материјали како што е PLA, па затоа прекумерниот внатрешен простор, лошиот дизајн на патеката или зголеменото триење можат да станат позабележителни.
Чекор5Валидирајте пилот-сертија
Откако примероците ќе го поминат тестирањето, направете мала пилот-нарачка за да ја потврдите конзистентноста на серијата пред да преминете на масовно производство.
Практичниот процес на квалификација е:
Пример → Проверка на димензии → Тест на печатач → Пилот серија → Масовно производство
Целта е едноставна: да се потврди дека добавувачот може доследно да го репродуцира одобрениот квалитет на примерокот на производствено ниво.
Опции за прилагодување за производители на 3D печатачи
Стандардните цевки работат за многу печатачи, но OEM проектите честопати бараат спецификации дизајнирани околу одредена патека на филаментот.
Производителот на PTFE може да поддржи прилагодување, вклучувајќи:
- · Прилагоден ID и OD
- · Построги димензионални толеранции
- · Прилагодена дебелина на ѕидот
- · Различни бои на цевки
- · Цевки исечени по должина
- · Пакување во ролна
- · Пакување по мерка
- · ОЕМ етикетирање
- · Означување на производот
- · Прототип и примероци од претпродукција
Ова им овозможува на инженерите да ги специфицираат цевките околу печатачот, наместо да го редизајнираат печатачот околу готова цевка.
За производителите кои развиваат екструдери „Боуден“, водилки за филаменти со директен погон, AMS системи или индустриски машини,Бестефлонможе да обезбеди прилагоденоPTFE цевки за 3D печатачиспоред специфичниот ID, OD, толеранција, должина, боја и барања за производство.
Контролна листа за набавка на PTFE цевки за OEM купувачи
Пред да направите нарачка на големо, користете ја следната листа за проверка:
Зошто да набавите PTFE цевки за 3D печатачи од Besteflon?
Бестефлон е специјализиран за производство на тефлонски цевки и црева и поддржува и стандардни производи и прилагодени OEM проекти.
Нашите производствени капацитети вклучуваат:
- · 20+ години искуство во производство на PTFE
- · Производствен погон од 10.000 м²
- · Годишен производствен капацитет од околу 30 милиони метри
- · Сертифициран квалитет и усогласеност – Сертифицирано заISO 9001, со усогласеност со FDA, RoHS и SGS
- · Висококвалитетни девствени PTFE суровини
- · Прилагоден ID, OD, дебелина на ѕидот и толеранција
- · Бои и должини на сечење по нарачка
- · OEM и ODM производство
- · Развој на прототип и примерок
- · Контрола на квалитетот во текот на целото производство
- · Поддршка за мали серии за валидација и масовно производство
За производителите на 3Д печатачи, нашата цел не е само да испорачаме стандардна цевка. Соработуваме со клиентите за да ги усогласиме димензиите на цевката, толеранциите, пакувањето и барањата за производство со нивниот систем за испорака на филаменти.
Најчесто поставувани прашања за набавка на тефлонски цевки за 3D печатачи
Која големина на PTFE цевка најчесто се користи за филамент од 1,75 mm?
Тефлонски цевка од 2 mm внатрешен дијаметар × 4 mm надворешен дијаметар најчесто се користи за филамент од 1,75 mm, особено во системи во стилот на Боуден. Сепак, потесни или поголеми внатрешни дијаметри може да бидат соодветни во зависност од толеранцијата на филаментот, должината на патеката, свиткувањето, конекторите и архитектурата на печатачот.
Дали поцврста тефлонска цевка е секогаш подобра за 3D печатење?
Не. Поцврстата цевка може да го намали страничното движење на филаментот, но прекумерната затегнатост може да го зголеми триењето или да го направи системот почувствителен на варијации во дијаметарот на филаментот. Идеалниот идентификационен дијаметар треба да го балансира водењето на филаментот и нискиот отпор на напојување.
Дали PTFE цевките можат да се користат со TPU филамент?
Да. PTFE цевките можат да водат TPU и други флексибилни филаменти, но патеката на филаментот треба внимателно да се дизајнира. Внатрешниот дијаметар, должината на цевката, свиткувањето, празнините меѓу компонентите и мазноста на површината можат да имаат поголем ефект при внесување флексибилни материјали.
Која PTFE цевка е погодна за AMS систем?
Не постои универзална спецификација за AMS цевки. Соодветната цевка зависи од дијаметарот на филаментот, растојанието на напојување, радиусот на свиткување, бројот на точки на поврзување, дизајнот на доводот и количината на повторено полнење и истовар.
Дали PTFE цевките можат да се прилагодат за OEM проекти за 3D печатачи?
Да. Во зависност од производствените можности, PTFE цевките може да се прилагодат по ID, OD, дебелина на ѕидот, толеранција, боја, должина на сечење, пакување и етикетирање. Може да се произведат прилагодени примероци за инженерска валидација пред масовно производство.
Како треба да тестирам добавувач на PTFE цевки пред масовно производство?
Практичниот процес на квалификација е:
Примерок → Димензионална инспекција → Тест за внесување на филаменти → Тест за свиткување/триење → Повторено циклирање → Пилот серија → Масовно производство
Најважно од сè, оценете ја конзистентноста низ повеќе примероци и производствени серии, наместо да го оценувате добавувачот само врз основа на еден примерок.
Заклучок:
Ако си лБарате PTFE цевки за вашиот проект за 3D печатач? Испратете му на Besteflon вашата потребна лична карта, ODголеминии барања за примена. Нашиот тим ќе ги процени вашите спецификации и ќе обезбеди соодветни примероци за тестирање пред масовно производство.
Ако сте во PTFE Tube, можеби ќе ви се допадне
Купувањето на вистинска PTFE цевка со мазен отвор не е само избор на различни спецификации за различни апликации. Повеќе за избор на сигурен производител.Бестефлон„Флуор пластика Индустри Ко., ДООЕЛ“ е специјализирана за производство на висококвалитетни тефлонски црева и цевки веќе 20 години. Доколку имате какви било прашања или потреби, слободно консултирајте се со нас за попрофесионален совет.
Време на објавување: 08.10.2026